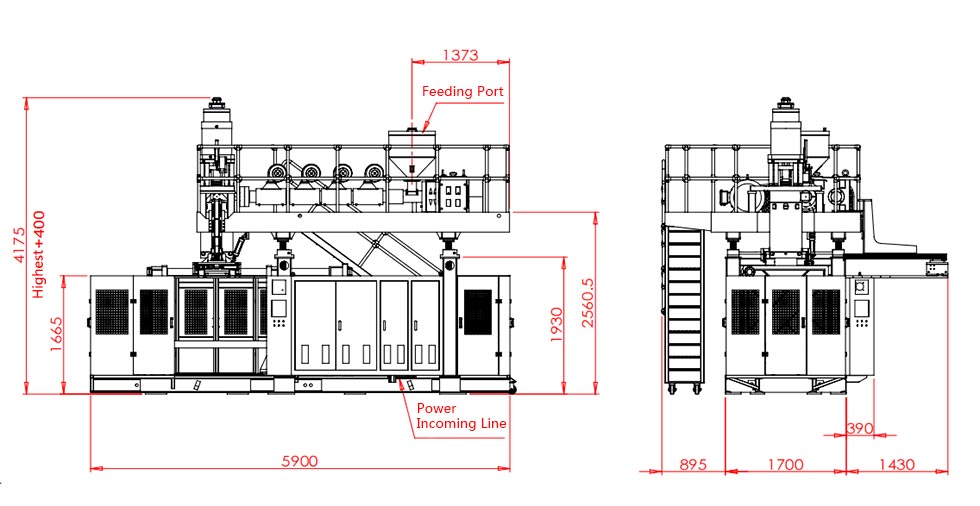
Выдуўная форма - гэта не проста негатыўная форма бутэлькі. Ён павінен захопліваць і герметызаваць гарачую засцілку, выпускаць захопленае паветра, выдаляць цяпло, ствараць гарлавіну і аснову, праліваць успышку, усталёўваць заціск і вызваляць дэталь — у неабходным рытме вытворчасці.

Мова пошуку можа зацямніць гэты аб'ём. Пакупнікі выкарыстоўваюцьвыдувная форма, выдувная форма, форма для бутэлек, форма для пластыкавых бутэлек, Інструмент EBMіэкструзійная выдувная формадля звязаных інструментаў. Галоўка штампа іншая: яна ўтварае запор да таго, як форма зачыніцца. У прапанове павінны быць пералічаны інструменты высечнай галоўкі і выдувная форма як асобныя элементы.
Гэта кіраўніцтва засяроджваецца на экструзійна-выдуўным фармаванні, а не на нарыхтоўках для нарыхтовак пад ціскам або расцяжэннем. Ён таксама аддзяляе апублікаваныя даныя канверта машыны ад гарантый праекта. Ні адзін універсальны памер адціскання, вентыляцыйнага адтуліны або астуджэння не падыходзіць для кожнай смалы і дэталі.
Вытворчая выдувная форма мае сем злучаных працоўных месцаў
Паглыбленне надае дэталі знешнюю форму, але прайграванне формы - гэта толькі першая праца. Інструмент павінен разам выконваць наступныя функцыі:
- Знайдзіце парафію.Адкрытая форма павінна прымаць гарачую трубку без перацягвання, згортвання або пропуску вобласці заціску.
- Ўшчыльніце і зварыце яго.Вобласці адціскання зачыняюць паласу і кіруюць змешчаным матэрыялам на шыйцы, хвасце, ручцы або іншых месцах выбуху.
- Дайце схопленаму паветры выйсці.Вентыляцыйныя адтуліны забяспечваюць праходжанне паветра паміж пашыральнай парой і паверхняй паражніны.
- Перадача цяпла.Схемы астуджэння адводзяць цяпло з дастатковай колькасцю балансу, каб вызваліць стабільную дэталь з паўтаральным часам.
- Стварэнне інтэрфейсаў.Устаўкі ў гарлавіну, дэталі каліброўкі, штыфты або ніжнія элементы павінны адпавядаць закрыўцы кантэйнера і машыне.
- Адпусціце і скончыце частку.Скразняк, устаўкі, рух адкрыцця і стратэгія выдалення бляшак вызначаюць, ці зможа дэталь чыста пакінуць форму.
- Падбярыце машыну і выжывайце.Поўная зборка павінна адпавядаць валіку, адтуліне, таўшчыні і мацаванню, адначасова выконваючы паўторныя заціскныя і цеплавыя цыклы.
Змена, зробленая для адной працы, можа паўплываць на іншую. Больш глыбокая кішэня можа змяніць канцэнтрацыю цяпла вакол шва. Паліраваная паражніна можа па-іншаму прайграваць знешні выгляд, адначасова змяняючы спосаб перамяшчэння захопленага паветра. Вялікая рухомая ўстаўка можа ліквідаваць падрэз, але спажывае астуджэнне і прастору. Агляд рашэнняў на сістэмным узроўні.
Анатомія выдувной формы: тэрміны, якія трэба паставіць на чарцяжы
Наступны канцэптуальны выгляд вызначае інтэрфейсы, якія пакупнік павінен чакаць для абмеркавання. Гэта не друк інструментаў і не ўтрымлівае вытворчых памераў.
Паверхня паражніны ўтварае адзін бок дэталі. Устаўкі могуць вызначаць гарлавіну, ручку або зоны зносу.
Размешчаны на замыкаючай мяжы, дзе прыход запячатаны.
Супрацьлеглая паражніна сустракаецца ў плоскасці падзелу. Выраўноўванне і кантроль мантажу паўтаральнае закрыццё.
Вентыляцыйныя шляхі адводзяць захопленае паветра ад асобных абласцей паражніны.
| Асаблівасць | Функцыя | Доказы для зацвярджэння |
|---|---|---|
| Паверхню паражніны | Вызначае знешнюю геаметрыю, тэкстуру, маркіроўку і мясцовае астуджэнне кантактаў | Мадэль канчатковай дэталі, аснова ўсаджвання, выноска паверхні і крытычныя памеры |
| Лінія падзелу | Мяжа, дзе сустракаюцца паловы формы | Бачнае размяшчэнне шва, скразняк, доступ да ўспышкі і ўплыў на функцыянальныя паверхні |
| Адшчыпванне / сцісканне зямлі | Сціскае і герметызуе запарны матэрыял, адначасова кантралюючы лінію зваркі і разрыву | Дэталі інструмента для канкрэтнага матэрыялу і ўзгодненае выпрабаванне зваркі/абрэзкі |
| Флэш-кішэня або рэльеф | Атрымлівае матэрыял, выцеснены за межы вобласці зашчымлення | Ацэнка валавога ўплыву, геаметрыя ўспышкі і маршрут ачысткі |
| Вентыляцыйныя адтуліны | Выпусціце паветра, якое апынулася па-за пашыральнай заслонай | Карта месцазнаходжання, дазволеныя пазнакі сведак і магчымасць ачысткі |
| Астуджальныя контуры | Аддаляйце цяпло і кантралюйце размеркаванне тэмпературы | Чарцёж канала, ідэнтыфікацыя схемы, кірунак патоку і інтэрфейс утыліт |
| Інтэрфейс шыі і ўдару | Фармуе або калібруе аздабленне і ўводзіць паветра | Чарцёж закрыцця, канцэпцыя выдувной шпількі/выдуву знізу і прыпуск на аздабленне |
| Мантаж і выраўноўванне | Злучыце форму з валікам і захавайце паўтарэнне закрыцця | Чарцёж інтэрфейсу машыны, маса, цэнтр цяжару, крапежныя элементы і кропкі ўздыму |
Пачніце з дэталі і яе выпрабаванняў, а не з звычайнай паражніны
Літраў для вытворцы формы патрабуецца больш, чым умоўна. Каністра аб'ёмам 5 л з ручкай, круглая бутэлька аб'ёмам 5 л і тэхнічная частка з падвойнымі сценкамі могуць патрабаваць розных ліній раздзялення, дыяметра запораў, кампаноўкі і паслядоўнасці выдалення.
Карта, дзе павінен распасцірацца прыход
Парызон не запаўняе паражніну, як ліццёвы расплав, які цячэ пад высокім ціскам. Ён пашыраецца і цягнецца да сценкі паражніны. Глыбокая выцяжка, шырокія плоскія ўчасткі, вострыя вуглы, зрушаныя гарлавіны і карані ручак могуць патрабаваць больш мясцовага матэрыялу або іншай стратэгіі раздзялення. Выкарыстоўвайце радыусы і геаметрыю, якія могуць быць сфарміраваны без таго, каб тонкая вобласць расцягнулася далей, чым можа вытрымаць матэрыял і працэс.
Пастаўце якасныя месцы на чарцяжы
«Адзіная сцяна» не з'яўляецца вымерным правілам прыняцця. Адзначце важныя месцы і ўкажыце метад выпрабаванняў. Плячо, вугал, карэньчык ручкі, аснова, заціскны шво і панэль могуць мець розныя функцыянальныя патрэбы. Злучыце гэтыя месцы зпарафіяльна-праграмная ўстаноўкатаму геаметрыя формы і размеркаванне матэрыялу не рэгулююцца незалежна.
Плануйце ўсаджванне без запазычання незвязанага адсотка
Ўсаджванне залежыць ад маркі смалы, размеркавання сценкі, тэмпературы ў поласці, часу астуджэння і геаметрыі дэталі. Выкарыстоўвайце дадзеныя пастаўшчыка матэрыялу ў якасці адпраўной базы, затым прымяніце метад вытворцы прэс-формаў і праверце фактычную дэталь. Агульны працэнт, скапіяваны з іншай бутэлькі, не з'яўляецца прымальнай асновай для вызначэння памеру паражніны.
Лінія раздзялення, адшчыпленне і ўспышка павінны быць распрацаваны разам
Лінія падзелу вызначае, дзе дзве паловы інструмента збліжаюцца і дзе можа з'явіцца бачны шво. Размясціце яго там, дзе форма можа адкрыцца, запор можа быць захоплены, дэталь можа вызваліцца, а абсталяванне для абрэзкі можа дабрацца да ўспышкі. Пазбягайце размяшчэння некантралюемага шва на ўшчыльняльнай паверхні, важных упрыгожваннях або іншым функцыянальным інтэрфейсе.
Адцісканне - гэта асаблівасць фарміравання зварнога шва
У хваста або падставы супрацьлеглыя вобласці зашчымлення сціскаюць дзве гарачыя сценкі паразона. Дэталь павінна перамяшчаць дастатковую колькасць матэрыялу для фарміравання зварнога шва, адначасова ствараючы кіраваную лінію разрыву для хуткага выдалення. Правільная пасадка, вуглы, стойка і кішэня залежаць ад смалы, таўшчыні пласта, замыкання і дэталі. Ставіцеся да іх як да распрацаваных памераў, а не да стандартнага блока, скапіяванага паміж матэрыяламі.
Апублікаваная патэнтная літаратура па экструзійна-выдуўным фармаванні таксама разглядае вобласць заціску, кішэню, тэмпературу прэс-формы, хуткасць закрыцця і час зняцця плёнкі як узаемадзеянне зменных, а не як адзінае вымярэнне краю. Гэта падтрымлівае кансерватыўнае правіла пакупкі: ухваляйце дэталь шчыпкі з яе смалой і метадам выпрабаванняў, а не толькі знешнім выглядам.
Распрацуйце флэш-маршрут, перш чым заказваць аўтаматызацыю
Вызначце верхнюю ўспышку, хваставую ўспышку, ручку ўспышкі і любыя адходы каліброўкі. Вырашыце, ці адбываецца выдаленне ў прэс-форме, на станцыі штампоўкі, з дапамогай трымера або праз дадатковае прыстасаванне. Маса ўспышкі ўваходзіць у агульны попыт на расплаўленне, магутнасць шліфавальнай машыны і планаванне паўторнага памолу. Чарцёж інструмента таксама павінен паказваць, як выдалены лом ачышчае форму і шлях вынасу.
Астуджэнне і вентыляцыя вырашаюць, ці можа паражніна працаваць на вытворчай хуткасці
Астуджэнне кантралюе, калі дэталь дастаткова стабільная, каб пакінуць форму; вентыляцыя кантралюе, ці можа пашыраецца запор дасягнуць паверхні паражніны. Абодва - гэта размеркаваныя праблемы. Адна павольная, гарачая або захопленая паветрам вобласць можа задаць цыкл і знешні выгляд для ўсёй дэталі.
Падзяліце контуры астуджэння па цеплавой нагрузцы і неабходнасці кіравання
Цяжкія вуглы, заціснутыя вобласці, устаўкі на шыі і глыбокія дэталі могуць не вылучаць цяпла з той жа хуткасцю, што тонкая прамая сцяна. Некалькі ідэнтыфікаваных ланцугоў дазваляюць дыягнаставаць і збалансаваць гэтыя рэгіёны. Задакументуйце ўваход, выхад і кірунак кожнага контуру. Не падключайце форму да вады для раслін, зыходзячы толькі з дыяметра шланга; праверыць неабходны расход, ціск, тэмпературу, якасць вады і перапад ціску для канчатковага інструмента.
Апублікаванае даследаванне метадам канчатковых элементаў экструзійнага выдуўнога астуджэння вывучыла матэрыял прэс-формы, унутраную цеплааддачу, таўшчыню дэталі і пачатковую тэмпературу запаркі як зменныя, якія ўплываюць на тэмпературнае поле і час адкрыцця формы. Гэта даследаванне не дае абяцанняў па часе цыкла для праекта Kinggle, але яно пацвярджае, чаму расцэнка на форму павінна вызначаць як цеплавую канструкцыю, так і дапушчэнні працэсу.
Знайдзіце вентыляцыйныя адтуліны, дзе паветра можа затрымлівацца
Па меры пашырэння загону паветра застаецца паміж яго вонкавай паверхняй і паражніной. Без выхаду гэтае паветра можа затрымаць кантакт і спрыяць узнікненню няпоўнай тэкстуры, ліній перацягвання або дэталяў дрэннай формы. TheКіраўніцтва па распрацоўцы экструзійнага выдуўнага фармавання Custom-Pakапісвае вентыляцыйныя адтуліны па лініі раздзялення і вентыляцыйныя адтуліны для паражнін каля ўставак або глыбокіх элементаў. Дакладны памер вентыляцыйнай адтуліны і дапушчальная адзнака па-ранейшаму залежаць ад дэталі і матэрыялу.
Магчымасць ачысткі з'яўляецца часткай канструкцыі вентыляцыйнага адтуліны
Вентыляцыйныя адтуліны могуць страціць сваю эфектыўнасць пры назапашванні рэшткаў, пылу або сапсаваных матэрыялаў. У файле чарцяжа формы і тэхнічнага абслугоўвання павінна быць паказана, дзе размешчаны вентыляцыйныя адтуліны, як яны злучаюцца з атмасферай і як яны правяраюцца без пашкоджання паражніны. Адсочвайце змены паверхні або залівання ў залежнасці ад пазіцыі, перш чым павялічваць ціск удару, каб кампенсаваць перакрыты шлях.
Праца з высокім глянцам - гэта асобны цеплавы праект
Больш халодныя інструменты могуць спрыяць адводу цяпла, у той час як рэплікацыя паверхні можа патрабаваць іншай стратэгіі тэмпературы паражніны. Рэцэнзаванае даследаванне 2023 года прадэманстравала экструзійнае фармаванне з пераменнай тэмпературай аднаго корпуса аўтамабільнага спойлера з ABS з выкарыстаннем кантраляванага нагрэву і вадзянога астуджэння. Гэта доказ спецыялізаванага падыходу, а не доказ таго, што кожная бутэлька павінна выкарыстоўваць інструмент Variotherm. Загадзя заявіце патрабаванні да знешняга выгляду, каб форму і цыкл можна было праектаваць разам.
Аздабленне гарлавіны, метад выдзімання і выдаленне бляску - гэта адзін інтэрфейс
Сістэма закрыцця задае функцыянальныя памеры ў верхняй частцы бутэлькі. Пакажыце малюнак каўпачка або зачынкі, ушчыльняльную паверхню, дэталь разьбы або зашчапкі, функцыю трамбавання і дазволены стан аздаблення. Вырашыце, ці будзе аздабленне сфарміравана, адкалібравана, рассверлена або выразана ў наступнай аперацыі. Не выкарыстоўвайце «стандартную гарлавіну» без кантраляванай рэвізіі чарцяжа.
Падбярыце інструмент да сістэмы выдзімання
Верхняе выдзіманне, ніжняе выдзіманне і размяшчэнне іголак размяшчаюць паветра і абсталяванне па-рознаму. Выдувной штыфт таксама можа ўдзельнічаць у каліброўцы гарлавіны або апрацоўцы ўспышкі. Пацвердзіце ход, цэнтроўку, астуджэнне, герметызацыю і зазоры ад сутыкнення з дапамогай абранай машыны Kinggle, а не пакідайце вытворцу формы рабіць высновы толькі па бутэльцы.
Праверце датчыкі ніжэй па плыні па той жа базе
Гарлавіна можа выглядаць чыстай, але ўсё роўна не атрымаецца накласці каўпачок або запячатаць. Узгадніце, якія арыенціры і калібры выкарыстоўваюцца пры выпрабаванні прэс-формаў, праверцы на герметычнасць і кваліфікацыі лініі напаўнення. Захаваць ідэнтычнасць датчыка і стан каліброўкі ў запісе прыёмкі. Калі аўтаматызаваны трымер мяняе гарлавіну пасля фармоўкі, праверце гатовы стан, а не толькі адліты ўзор.
Арыгінальнае параўнанне: рэкамендацыі машын Kinggle для прасейвання па форме
У табліцы ніжэй прадстаўлены палі, звязаныя з цвіллю, з пяці бягучых старонак прадуктаў Kinggle. Ён ахоплівае бесперапынныя і акумулятарныя машыны, каб пакупнікі маглі зразумець, чаму намінальная ёмістасць ёмістасці не можа замяніць чарцёж інтэрфейсу інструмента.
| Апублікаваная мадэль | Клас машыны | Спасылка на максімальны кантэйнер | Памер валіка формы (Ш × У) | Апублікаваны максімальны памер формы (Ш × У) | Дыяпазон таўшчыні формы | Сіла заціску |
|---|---|---|---|---|---|---|
| КГБ2Л | Бесперапынны, адна станцыя | 2 л | 380 × 430 мм | 360 × 380 мм | 160–300 мм | 40 кН |
| КГБ5Л | Бесперапынны, адна станцыя | 5 л | 368 × 450 мм | 410 × 450 мм | 200–310 мм | 65 кН |
| КГБ15Л | Бесперапынны, адна станцыя | 15 л | 500 × 550 мм | 580 × 500 мм | 300–380 мм | 165 кН |
| КГБ80А | Акумулятар, фіксаваная форма | 30 л | 750 × 860 мм | 520 × 860 мм | 360–420 мм | 215 кН |
| КГБ90А | Акумулятар, фіксаваная форма | 60 л | 960 × 980 мм | 700 × 980 мм | 460–550 мм | 280 кН |
Тры знаходкі, якія важныя перад выпускам формы
Па-першае, літры не вызначаюць арыентацыю цвілі.Бесперапынны эталон 15 л публікуе больш шырокі, але карацейшы максімальны шэраг формы, чым эталон акумулятара 30 л. Разам з аб'ёмам важныя архітэктура і форма дэталяў.
Па-другое, таўшчыня формы мае свой дыяпазон.Паражніну можа адпавядаць пералічаным памерам паверхні і ўсё роўна выходзіць за межы дазволенай таўшчыні або размяшчэння адтулін. Заднія пласціны, устаўкі і злучэнні астуджэння дапаўняюць зборку.
Па-трэцяе, сіла заціску належыць прадукту і працэсу.Значэнне машыннай старонкі з'яўляецца даступнай сілай, а не доказам таго, што любая форма ўнутры канверта падыходзіць. Праектаваная плошча, умовы выдзімання, патрэба ў адцісканні і канструкцыя формы патрабуюць тэхнічнага агляду.


Матэрыял формы, устаўкі і аздабленне паверхні павінны адпавядаць вытворчым абавязкам
Інструментальны матэрыял уплывае на цеплаабмен, апрацоўваемасць, рамонт, знос і кошт. Для яго выбару аднаго аб'ёму вытворчасці недастаткова. Улічвайце смалу, спецыфікацыі паверхні, рэжым адціскання, абразіўныя або каразійныя ўмовы, рухомыя элементы, магчымасці абслугоўвання і прынятую стратэгію рамонту.
Асноўны матэрыял формы
Спытаеце дакладны сплаў або марку, тэрмічную апрацоўку, калі гэта дастасавальна, спосаб вырабу паражнін і аснову цеплавой канструкцыі. «Алюмініевая форма» або «сталёвая форма» занадта шырокія для параўнання.
Зменныя ўстаўкі
Гарлавіны, адцісканні, знос, разьба або вентыляцыйныя ўстаўкі могуць лакалізаваць тэхнічнае абслугоўванне і дазволіць выкарыстоўваць іншы матэрыял для патрабавальнай функцыі. Запішыце ідэнтыфікацыю ўстаўкі і запасны прыцэл.
Тэкстура і гравіроўка
Укажыце файлы ілюстрацый, арыентацыю, прыняцце глыбіні/знешняга выгляду, узаемадзеянне вентыляцыйных адтулін і кантроль версій. Пацвердзіце, як працэс будзе прайграваць запытаную паверхню.
Ахова і захоўванне
Вызначце ачыстку, зацверджаную абарону ад карозіі, зліў вады, транспартныя замкі, кропкі пад'ёму і ўмовы захоўвання. Захоўвайце водныя шляхі і заціскайце паверхні падчас прастою.
У рэкамендацыі па матэрыялах вытворцы інструмента павінны быць указаны яго дапушчэнні і выключэнні. Пры параўнанні дзвюх прапановаў праверце, ці аднолькавыя матэрыялы для ўставак, аб'ём астуджэння, гравіроўка, аздабленне паверхні, шлангі, фітынгі, пад'ёмная фурнітура, пробная праца і запасныя часткі, якія зношваюцца.
Завадскія выпрабаванні: пацвердзіце, што форма паўтараецца
Першая прымальная бутэлька даказвае, што сістэма можа сфармаваць частку адзін раз. Прыёмка вытворчасці патрабуе стабільнай працы з прасочвальнымі ўмовамі. Наступны працоўны працэс з'яўляецца рэкамендаванай структурай доказаў, а не сцвярджэннем, што кожны праект Kinggle ужо выкарыстоўвае адзін і той жа пратакол.
- Пацвердзіце асобу.Запіс машыны, прэс-формы, уставак, інструментаў для штампаў, гатунку/партыі матэрыялу, стану колеру або перамолкі і рэвізіі рэцэпту.
- Стабілізаваць умовы.Запісвайце фактычныя тэмпературы, падачу/зварот астуджальнай вады, умовы прадзьмуху і этапы цыкла пасля таго, як працэс дасягне ўзгодненага стану.
- Агледзіце інструмент.Праверце закрыццё раздзяляльнай лініі, выраўноўванне, уцечку вады і паветра, стан вентыляцыйнага адтуліны, паверхні адціскання і бяспечны рух.
- Узор па пасадзе.Захоўвайце ідэнтычнасць паражніны, выхаду і станцыі шляхам узважвання, вымярэння сцен, абрэзкі і функцыянальнага тэсціравання.
- Вымерайце гатовы стан.Уключыце эфекты рассверлівання, штампоўкі, выдалення бляхі або іншых этапаў аздаблення.
- Запішыце ўсе страты.Час адхіленняў, прыпынкаў, сігналаў трывогі, карэкціроўкі ўручную і перапынкаў на працягу ўзгодненага акна.
- Захавайце базавую лінію.Зацвердзіце рэдакцыю чарцяжа, рэцэпт, фатаграфіі, вымярэнні, датчыкі і адкрыйце карэкціруючыя дзеянні разам.
Дыягнастуйце шаблоны, перш чым змяняць рэцэпт
| Назіраная заканамернасць | Інструменты або вобласці працэсу для праверкі | Доказы для збору |
|---|---|---|
| Слабы або неадпаведны хваставы шво | Палажэнне Пэрысона, дэталь заціску, закрыццё формы, мясцовая тэмпература, палёгка ўспышкі і выдаленне бляшак | Узоры зварных швоў з пазнакай пазіцыі, маса брута, блізкая паслядоўнасць і функцыянальныя выпрабаванні |
| Дрэнная тэкстура або няпоўныя дэталі | Вентыляцыйныя адтуліны, месцазнаходжанне захопу паветра, стан паражніны, кантакт з паром і тэмпература | Карта дэфектаў, агляд вентыляцыйных адтулін, фактычныя ўмовы працэсу і фатаграфіі паражнін |
| Дэфармацыя пасля выкіду | Размеркаванне па сценках, баланс астуджэння, час выкіду, апрацоўка і наступнае астуджэнне | Тэмпература/паток па контуры, праверка памераў па часе і насценная карта |
| Ўспышка з аднаго боку | Выраўноўванне, паралельнасць валіка, раздзяляльная паверхня, мацаванне формы і цэнтроўка запар | Гісторыя пазіцый, інспекцыя закрыцця і паўторныя часткі да/пасля выпраўлення |
| Павольны або зменлівы цыкл | Абмежаванне контуру астуджэння, гарачыя вобласці, таўшчыня дэталяў, вентыляцыя і затрымка ўнізе | Час этапаў цыклу, умовы пастаўкі/вяртання і журнал прыпынкаў |
Выкарыстоўвайце Kinggle'sРабочы працэс доказаў HMIкалі сігналы трывогі або змены паслядоўнасці суправаджаюць праблему з цвіллю. Перанесці зацверджаныя пункты агляду ўплан прафілактычнага абслугоўваннязамест таго, каб чакаць, пакуль якасць дэталі паменшыцца.
Запыт на прапанову выдувной формы і кантрольны спіс для агляду дызайну
- Кантраляваны файл 2D/3D дэталі, версія, ёмістасць, максімальныя памеры і меркаванае змесціва.
- Чарцёж закрыцця і аздаблення гарлавіны, узоры каўпачкоў, база ўшчыльнення і стан аздаблення.
- Дакладны клас смалы, колер/дабаўкі, план перамолкі/ПЦР і інфармацыя аб пастаўшчыку матэрыялу.
- Гатовая вага, меркаваная валавая вага і хуткасны маршрут.
- Крытычныя месцы сцен і памераў з метадамі выпрабаванняў і межамі прыняцця.
- Уцечка, падзенне, верхняя нагрузка, крутоўны момант, экалагічныя або іншыя функцыянальныя выпрабаванні для канкрэтнага праекта.
- Мадэль машыны, колькасць станцый і паражнін, план выпускнога адтуліны і адлегласць паміж цэнтрамі Парызона.
- Інтэрфейс валіка/мантажу, канверт формы, таўшчыня, адтуліна, размяшчэнне заціску і штыфта.
- Лінія раздзялення, адшчыпленне, кішэня-накладка, устаўка на гарлавіну, вентыляцыйныя адтуліны, контуры астуджэння і аздабленне паверхні.
- Інтэрфейсы для вывазу, абрэзкі, праверкі на герметычнасць, транспарціроўкі і апрацоўкі лому.
- Матэрыял інструмента, гатункі пласцін, цвёрдасць/апрацоўка, дзе гэта неабходна, запасныя часткі і метад рамонту.
- Колькасць выпрабавальнага матэрыялу, працягласць серыі, узоры, датчыкі, запіс даных і адказнасць за прыёмку.
- Агульнае размяшчэнне, кропкі ўздыму, маса формы/цэнтр цяжару і зацверджаная працэдура пераключэння.
- Граніцы прымянення: формы, штампы, фітынгі, шлангі, чарцяжы, навучанне, упакоўка і прадметы, якія пастаўляюцца пакупніком.
Каб атрымаць паслугі на заводзе, падключыце канчатковыя ланцугі прэс-формы і сістэму выдзімання да Kinggle'sКіраўніцтва па планіроўцы камунікацый і планіроўкі. Для класа машыны і паслядоўнасці вытворчасці выкарыстоўвайцекіраўніцтва бесперапыннай экструзіі для выдувного фармаванняі пацвердзіце, ці патрабуецца акумулятарная платформа для фінальнай часткі.
Часта задаюць пытанні
У чым розніца паміж выдувной формай і выдувной галоўкай?
Галоўка штампа фармуе расплаўлены запар перад фармаваннем. Выдуўная форма замыкаецца вакол гэтай пары, герметызуе яе, прымае паветра для выдзімання, астуджае дэталь і вызначае яе знешнюю форму. Гэта асобныя, але звязаныя сістэмы інструментаў.
Якая інфармацыя патрэбна для распрацоўкі экструзійна-выдувной формы?
Прадстаўце чарцяжы кантраляваных дэталяў і зачынак, гатунак смалы, гатовую вагу і агульную вагу, крытычныя сценкі і памеры, функцыянальныя выпрабаванні, мэтавы выхад, інтэрфейс машыны, план паражніны, метад абрэзкі і завадскія камунальныя паслугі.
Чаму пры экструзійна-выдуўным фармаванні важная канструкцыя адціскання?
Адцісканне сціскае і ўшчыльняе гарачы матэрыял і дапамагае вызначыць месца аддзялення ўспышкі. Яго геаметрыя ўзаемадзейнічае з матэрыялам, таўшчынёй пласта, закрыццём формы, тэмпературай, палёгкай успышкі і выдаленнем бляшак, таму ён павінен быць правераны на рэальным праекце.
Навошта экструзійна-выдувной форме патрэбныя вентыляцыйныя адтуліны?
Паветра можа апынуцца ў пастцы паміж пашыраючымся пластом і паражніной. Вентыляцыйныя адтуліны даюць яму шлях эвакуацыі, каб парасон мог кантактаваць з паверхняй формы і прайграваць задуманую форму і дэталі.
Як астуджальныя каналы ўплываюць на час цыкла выдувного фармавання?
Астуджальныя контуры адводзяць цяпло, пакуль дэталь не можа быць вызвалена без недапушчальнай дэфармацыі. Самая павольная гарачая вобласць можа абмежаваць цыкл, таму схема контуру, паток, тэмпература, матэрыял формы і размеркаванне сцен павінны ацэньвацца разам.
Ці можа існуючая выдуўная форма падысці да іншай машыны?
Магчыма, але не мяркуйце гэтага. Праверце шырыню, вышыню, таўшчыню, масу, мацаванне, адтуліну, заціск, становішча выдувной шпількі, інжынерныя камунікацыі, шлях вымання, выраўноўванне высечнай галоўкі і элементы кіравання ў параўнанні з прыёмнай машынай.
Мне выбраць алюмініевую або сталёвую выдувную форму?
Выбар залежыць ад цеплавых характарыстык, вытворчага абавязку, патрабаванняў да смалы, паверхні і зносу, стратэгіі ўстаўкі, магчымасці рамонту, часу выканання і кошту. Папытаеце дакладную марку і праектныя дапушчэнні, а не выбірайце толькі назву металу.