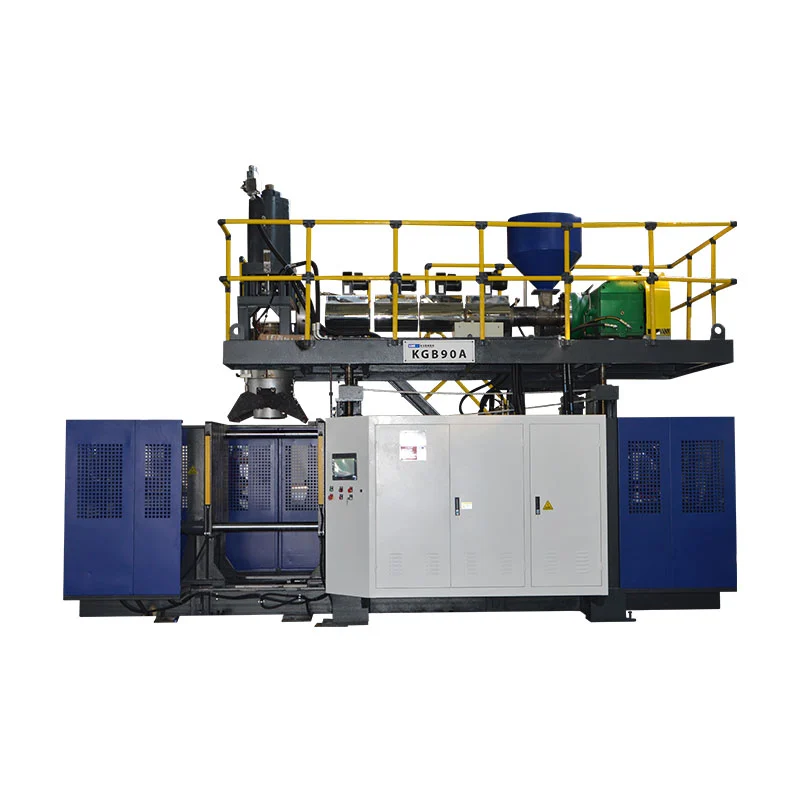
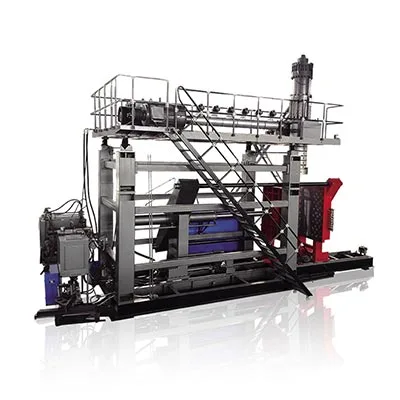
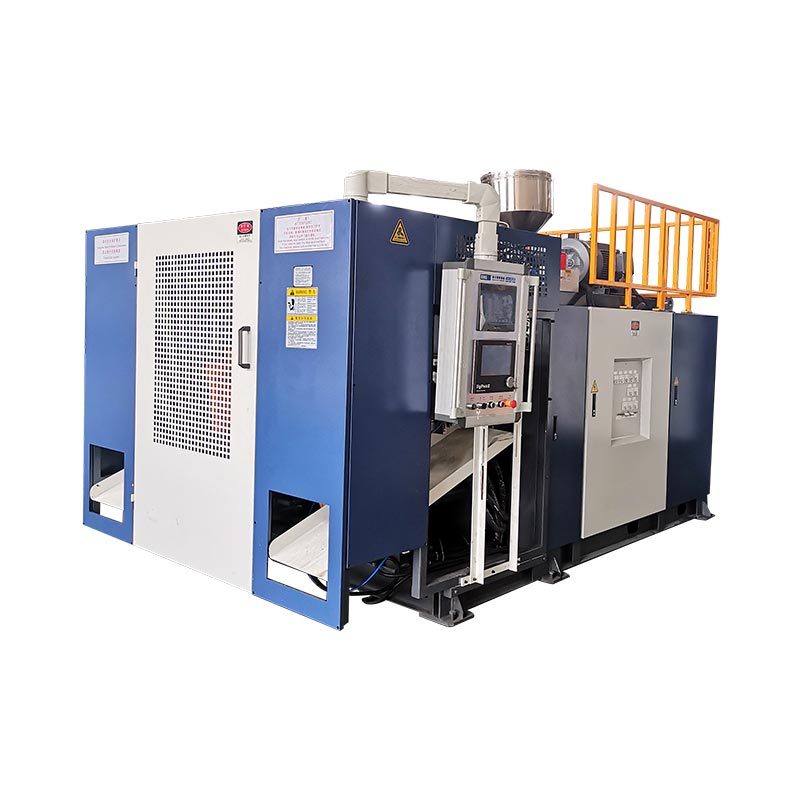
Наладзьце KGB110A з вымеранага ўзору прадукту, а не з назвы 160L. Запішыце геаметрыю дэталі, вагу нета, насценную карту, смалу, аздабленне і вытворчасць. Затым выкарыстоўвайце гэтыя ўваходныя дадзеныя для праверкі канверта формы, валавога попыту, аднаўлення экструзіі, патрабаванняў да заціску і камунальных паслуг завода.
Выдувная машына аб'ёмам 160 літраў можа вырабляць самыя розныя вырабы. Полы дарожны бар'ер мае шырокую праецыраваную плошчу. Пантон можа мець доўгія зоны выцяжкі і патрабаванні да герметызацыі. Панэль стала можа быць шырокай, але адносна неглыбокай. Адна назва мадэлі не здымае гэтых адрозненняў.
Найбольш карыснай адпраўной кропкай часта з'яўляецца прадмет, які ўжо знаходзіцца на стале пакупніка. Вымерайце, узважце і адзначце важныя вобласці. Гэты ўзор становіцца сувязным звяном паміж дызайнам прадукту, інструментамі, канфігурацыяй машыны і прыёмачным выпрабаваннем.

Шасцістаронкавы прыклад файла, які павінен кіраваць праектам
Чарцёж дэталі з памерамі, габарытныя памеры, адтуліны, устаўкі і інтэрфейсы зборкі.
Маса нета, марка матэрыялу, колер, дабаўкі і дазволены перамол.
Карта таўшчыні сцен з крытычнымі месцамі і патрабаваннямі да выпрабаванняў прадукцыі.
Карта абрэзкі, якая паказвае верхнюю ўспышку, ніжнюю хвост, лом ручкі і іншыя страты.
Прыняты мэтавы аб'ём вытворчасці, схема змены, аўтаматызацыя і наступная праца.
Заводская электраэнергія, паветра, вада, доступ, пад'ём і даступная прастора камеры.
Заўвага да апублікаваных даных:Бягучая назва старонкі Kinggle і тэкст заяўкі ставяць KGB110A ў клас 160L. На гэтай жа старонцы ў зводнай табліцы і максімальнай ёмістасці ў цяперашні час паказваецца 120 л. Гэты артыкул прытрымліваецца апублікаванага пазіцыянавання прадукту 160L, але дакладная замоўленая ёмістасць павінна быць пацверджана ў прапанове і тэхнічным пагадненні.
Пачніце з узору прадукту, а не з этыкеткі каталога
Прыклад паказвае, дзе машыннае рашэнне можа пацярпець няўдачу. Яго знешнія памеры ўплываюць на цвіль. Яго вага і камплектацыя ўплываюць на акумулятар. Яго шырокія паверхні ўплываюць на праекцыю. Глыбокія куты і ручкі ўплываюць на размеркаванне сцен. Паводзіны пры астуджэнні ўплываюць на час цыкла і выдаленне.
Аб'ём усё яшчэ карысны. Гэта дапамагае размясціць праект у агульным дыяпазоне машын. Аднак двум вырабам з аднолькавым закрытым аб'ёмам могуць спатрэбіцца розныя галоўкі, заціскі або адтуліны для формы. Грувасткі паплавок можа ўтрымліваць больш паветра пры выкарыстанні меншай колькасці смалы, чым шчыльная тэхнічная панэль з мясцовымі рэбрамі і тоўстымі мантажнымі зонамі.
Не спадзявайцеся на гатовую дэталь канкурэнта як на адзіную крыніцу. Калі магчыма, дадайце зыходны файл дызайну і запланаваныя патрабаванні да прадукцыйнасці. Скапіраваны ўзор можа ўключаць таўшчыню сценкі, якая кампенсуе старую форму або працэс. Паўтарэнне гэтай сцяны без разумення яе працы можа павялічыць вагу без паляпшэння прадукцыйнасці.
Кінгл задакументаваныпрацэс продажаўпачынаецца з фатаграфій прадукту, чарцяжоў, вагі, памеру і матэрыялу. Ён таксама запытвае патрабаванні да таўшчыні, магутнасці і хімічнай устойлівасці. Гэты парадак з'яўляецца практычным, таму што рэкамендацыі па машыне адпавядаюць сведчанням прадукту.
Узор файла павінен мець адзін нумар версіі. Калі гарлавіна, ручка, устаўка або агульная даўжыня змяняюцца, абнавіце файл да таго, як машына і форма замарозяцца. Гэта дазваляе пазбегнуць праекта, у якім цытата адпавядае ранняму ўзору, але вытворчы чарцёж больш не адпавядае ячэйцы ў цытатах.
Стварыце ўзор дасье, які можа вытрымаць тэхнічную праверку
Пачніце з асноўных вымярэнняў. Запішыце агульную даўжыню, шырыню і вышыню. Дадайце дыяметры адтуліны, аздабленне гарлавіны, памер фланца, зазор ручкі і становішча любой устаўкі. Адзначце лінію падзелу і бачныя ўчасткі зашчымлення, калі ўзор іх выяўляе.
Узважце ўвесь прадукт на адкалібраваных вагах. Затым аддзяліце ўсе здымныя кампаненты, якія не апрацаваны выдувом. Каўпачок, заглушка, металічная ўстаўка або начынне з пенапласту не павінны лічыцца літым пластыкам. Запішыце метад ідэнтыфікацыі матэрыялу замест таго, каб лічыць палімер знешнім выглядам.
Для таўшчыні сцен патрэбна карта размяшчэння. Нумаруйце кропкі на малюнку або фота. Уключыце куты, пераходы плячэй, ручкі, кантакты падставы, мантажныя зоны і шырокія панэлі. Адзіная сярэдняя таўшчыня хавае тонкую вобласць, якая можа кантраляваць прадукцыйнасць.
Далей напішыце тэсты прадукту. Паплавок, шлагбаўм, мэблевы шчыт і прамысловы кантэйнер не маюць аднолькавых крытэрыяў праходжання. Выкарыстоўвайце сапраўдны чарцёж пакупніка, нарматыўныя патрабаванні або ўнутраны тэст. Не запазычвайце вышыню падзення, нагрузку або праверку на герметычнасць у іншага прадукту.
| Узор доказаў | Як гэта запісаць | Машыннае рашэнне паўплывала |
|---|---|---|
| Агульная геаметрыя | Чарцёж з памерамі або правераны 3D-файл | Канверт формы, цэнтральная лінія, становішча галавы і шлях выдалення |
| Вага чыстага ліцця | Вага без асобна сабраных частак | Адпраўная кропка для валавой парызонскай масы |
| Насценная раздача | Пранумараваныя месцы з абраным метадам вымярэння | Профіль Пэрысана, размеркаванне стрэлаў і крытэрыі выпрабаванняў |
| Смаляная сістэма | Гатунак, пастаўшчык, колер, дабаўкі і правілы перамолу | Прыдатнасць шнека, хуткасць плаўлення і акно апрацоўкі |
| Абрэзка і ўспышка | Чакаецца верх, ніз, ручка і бакавы лом | Патрабаванне акумулятара і нагрузка на перамолку |
| Функцыянальныя тэсты | Названы метад, умовы, памер выбаркі і мяжа праходжання | Дызайн прэс-формы, астуджэнне, сценныя мішэні і прыцэл FAT |
| Прыняты выхад | Добрыя дэталі ў гадзіну або змену пасля праверкі | Хуткасць аднаўлення, астуджэнне, аўтаматызацыя і прапускная здольнасць |
Узор - гэта доказ, а не поўная характарыстыка. Магчыма, ён састарэў, дэфармаваўся або ўвабраў у сябе хімікаты. Выкарыстоўвайце яго, каб задаць лепшыя пытанні, а затым размясціце зацверджаны чарцёж і тэставы стандарт над фізічным узорам у іерархіі дакументаў.
Прачытайце спецыфікацыю KGB110A як набор праверак
TheСтаронка прадукту KGB110Aпублікуе памер машыны 6,6 х 4,2 х 5,2 м і вага машыны 22 т. Яго заціскная секцыя мае 760 кН, валік 1100 х 1400 мм і максімальную форму 1000 х 1400 мм. На старонцы таксама прадстаўлены дыяпазон таўшчыні формы ад 610 да 750 мм.
Для адкрыцця і руху старонка паказвае ад 600 да 1600 мм і рухомы ход 600 мм. Побач з гэтымі нумарамі патрэбна зборка формы. Карыснае пытанне заключаецца ў тым, ці можа поўная астуджаная дэталь вызваліцца і пакінуць форму з прызначаным робатам, устаўкамі і аздабленнем, усё яшчэ прымацаванымі.
У раздзеле экструзіі пералічаны шнек 110 мм, суадносіны L/D 25, рухавік экструдара магутнасцю 75 кВт і чатыры зоны нагрэву. Апублікаваная магутнасць плаўлення HDPE складае ад 160 да 200 кг/г. Гэты дыяпазон належыць да фармулёўкі HDPE на старонцы. Гэта не даказвае той жа паказчык для іншага матэрыялу або рэцэптуры.
У галаўным раздзеле апублікаваны ёмістасць акумулятара 12(20) л і вага акумулятара PE 9(15) кг. У ім таксама пазначаны максімальны дыяметр штампа 450 (600) мм. Значэнні ў дужках могуць адлюстроўваць выбар канфігурацыі, але старонка не вызначае правіла. У прапанове павінны быць указаны абраная галоўка, аснастка для штампа і смаляная аснова.
На старонцы апісваецца стандартная мадэль з кантролерам таўшчыні MOOG 100, рукой робата і ніжняй сістэмай выдзімання. Гэта апублікаваныя заявы першай асобы. Прапановы па-ранейшаму павінны называць кожны пастаўлены элемент, яго інтэрфейс і любыя змены, звязаныя з праектам.
Завадскія паказанні:не капіруйце табліцу ў заказ без пытанняў. Размясціце вымярэнне ўзору, малюнак формы або разлік карыснасці побач з кожнай спецыфікацыяй, якой ён павінен адпавядаць.
Перавядзіце форму прадукту ў прастору для пасадкі і выдалення формы
Чарцёж прадукту становіцца формай толькі пасля дадання стратэгіі ўсаджвання, паражніннай сталі, астуджэння, адціскання, вентыляцыйных адтулін, інструментаў для шыйкі і мацавання. Атрыманая зборка можа быць значна больш, чым выраб. Частка, якая выглядае зручнай у межах 1000 x 1400 мм, можа стаць цеснай пасля дадання злучэнняў і рухомых прылад.
Праверце шырыню, вышыню і ўстаноўленую таўшчыню асобна. Выкарыстоўвайце поўную зборку, уключаючы апорныя пласціны і адаптары. Пацвердзіце шаблон мацавання па эталоне валіка 1100 x 1400 мм. Пакажыце вадзяныя, гідраўлічныя, пнеўматычныя і электрычныя злучэнні ў іх устаноўленых месцах.
Адкрыццё прасторы - гэта праблема руху. На панэлі стала можа спатрэбіцца ачысціць глыбокія рэбры. Бар'ер можа выходзіць з паражніны пад вуглом. Пантон можа заставацца гнуткім, калі ён гарачы, і можа спатрэбіцца падтрымка падчас вынасу. Ручка робата і паварот дэталяў маюць уласны канверт.
Адначасова сплануйце маршрут змены цвілі. На старонцы KGB110A прыводзіцца вага машыны 22 т, але не публікуецца дапушчальная вага формы. Спытайце ў Kinggle канчатковы ліміт вагі формы, кропкі ўздыму і агульны чарцёж. Затым праверце ўстаноўку крана, вышыню крука і падыход.
Астуджэнне формы можа кантраляваць увесь цыкл. Для вялікіх паверхняў патрэбныя збалансаваныя схемы, а для тоўстых элементаў можа спатрэбіцца мэтанакіраванае астуджэнне. Theэкструзійна выдувное ліццё кіраўніцтва формыахоплівае адцісканне, вентыляцыю і планаванне схемы больш падрабязна.
Разлічыце валавы прыходскі попыт, перш чым выбраць кіраўніка
Назапашвальнік павінен даставіць увесь матэрыял, які выходзіць з матрыцы падчас адной падзеі фармавання. Вага гатовага прадукту складае толькі адну частку. Галоўка таксама падае ўспышку, хвасты, лом ручкі і любы матэрыял, які выдаляецца ў працэсе абрэзкі.
Агульная маса залівання = чыстая фармованая прадукцыя + аздабленне і аздабленне + задакументаваны тэхналагічны прыпуск
Выкарыстоўвайце вымераныя або атрыманыя з цвілі значэнні. Універсальнага адсотка лому для паплаўкоў, шлагбаумаў, мэблі і тэхнічных дэталяў не існуе.
Kinggle публікуе 9 (15) кг як лінейку акумулятараў PE для KGB110A. Ставіцеся да гэтага як да даведкі аб галаве і матэрыялах, а не да гатовай прадукцыі. Гатунак ПЭ, тэмпература плаўлення, змесціва другаснай сыравіны і ўстаноўка штампа могуць змяніць паводзіны пры выкарыстанні. Яшчэ адна смала патрабуе свайго агляду.
Даўжыня пары мае значэнне для масы. Доўгая паласа можа правіснуць або расцягнуцца, перш чым форма зачыніцца. Шырокі штамп можа паменшыць неабходную выцягванне прадукту, але можа змяніць патрабаванні да галоўкі і інструментаў. Запішыце памер штампа, запраграмаваны зазор, час экструзіі і становішча Пэрызона падчас выпрабавання.
Валавы попыт таксама ўплывае на перамол. Цяжкая ўспышка можа адпавядаць акумулятару, ствараючы вялікі паток лому. Гранулятар, сістэма транспарціроўкі і змешвання павінны паспяваць. Калі перамалоць вяртаецца ў прадукт, яго адсотак і кантроль забруджвання належаць да зацверджанай рэцэптуры.
Пакінуць кантрольны дыяпазон для карэкцыі профілю. Галава, якая праходзіць па сваім практычным краі, можа мець мала месца для больш тоўстых вуглоў або даўжэйшага запору. Выпрабаванне павінна паказаць стабільную агульную масу, дапушчальную амартызацыю і паўторнае размяшчэнне парысона ў вызначаным акне ўзору.
Ператварыце насценную карту ў кантраляваны профіль парафіі
На насценнай карце пазначана, дзе неабходны матэрыял для прадукту. У профілі парызона паказваецца, калі зазор павінен змяніцца, калі запор пакідае галаву. Злучэнне гэтых двух запісаў больш карысна, чым капіраванне профілю з іншай часткі.
На ўзорным чарцяжы пранумаруйце месцы размяшчэння сцен. Пасля кожнай спробы выразайце або вымярайце тыя ж месцы ў тым жа парадку. Запісвайце вагу дэталі і рэвізію профілю з кожнай групай. Пры змене некалькіх налад адначасова каманда губляе прычыну выніку.
На старонцы KGB110A названы кантролер таўшчыні MOOG 100. АКіраўніцтва па Moog DigiPack III, якое размяшчае Kinggleтлумачыць метад кантролера, які захоўвае файлы прадукту і суадносіць запраграмаваную таўшчыню сценкі з становішчам машыны. Гэта карыснае сведчанне працэсу, але яно не вызначае дакладны інтэрфейс кантролера, які пастаўляецца на кожным KGB110A.
Профіль не можа выправіць усе недахопы. Геаметрыя штампа і апраўкі, цэнтроўка галоўкі, тэмпература расплаву, набраканне і час формы па-ранейшаму маюць значэнне. Калі парасон трапляе ў форму не па цэнтры, даданне матэрыялу можа схаваць сімптом, адначасова павялічваючы вагу.
Пасля таго, як частка пройдзе, захавайце поўны рэцэпт. Уключыце матэрыял, колер, тэмпературу, настройку стрэлу, файл профілю, выдзіманне, астуджэнне і рэвізію формы. Theкіраўніцтва па праграмаванні parisonзабяспечвае больш поўную паслядоўнасць налады.
Суаднясіце аднаўленне экструзіі з астуджэннем і прымальным выхадам
У агульнадаступнай табліцы ў якасці дыяпазону магутнасці плаўлення KGB110A HDPE пазначаны ад 160 да 200 кг/г. Пытанне вытворчасці заключаецца ў тым, ці можа абраны шнек папоўніць акумулятар перад наступным стрэлам, захоўваючы стабільную якасць плаўлення. Максімальная стаўка брашуры не можа адказаць на гэта сама па сабе.
Разлічыце валавы пагадзінны попыт з усёй парызоны. Выкарыстанне запланаваных фармовачных мерапрыемстваў у гадзіну і актыўных гандлёвых кропак. Затым параўнайце вынік з праверанай хуткасцю плаўлення для фактычнай смалы, колеру і стану перамолкі.
Валавая патрэба ў матэрыяле, кг/г = валавая маса запаркі х працэсы фармавання ў гадзіну х актыўныя запары за мерапрыемства
На старонцы KGB110A пазначана 320 шт./гадз, але пазначаны сухі цыкл. Сухі цыкл - гэта эталон руху машыны. Выхад прадукцыі ўключае ў сябе аднаўленне акумулятара, фарміраванне запораў, выдзіманне, астуджэнне, выцяжку, адкрыццё, вынас, абрэзку і страты якасці.
Буйныя дэталі часта праводзяць значную частку цыкла астуджэння. За гэты час экструдар можа зноў напоўніць галоўку. Калі лепшае астуджэнне формы скарачае цыкл, неабходная хуткасць плаўлення павялічваецца. Таму аптымізацыя цыкла павінна правяраць аднаўленне і якасць сценкі, а не толькі тэмпературу формы.
Паведамляйце аб прынятых частках у гадзіну пасля ўзгодненых праверак. Захоўвайце сухі цыкл, валавыя цыклы, адбракоўкі і прыпынкі ў асобных слупках. Theкіраўніцтва па аптымізацыі часу цыклупаказвае, як паэтапна будаваць бюджэт часу.
Праверце 760 кН адносна праектаванай плошчы і ціску працэсу
Kinggle публікуе 760 кН сілы заціску для KGB110A. Гэты лік становіцца карысным толькі па-за прагназуемай плошчай паражніны і ўзгодненым унутраным ціскам. Плошча праецыравання - сілуэт паражніны на раздзяляльнай плоскасці. Гэта не аб'ём ёмістасці або плошча паверхні.
Шырокі бар'ер або стальніца могуць стварыць значную раздзяляльную нагрузку, нават калі яны неглыбокія. Глыбокі, але вузкі паплавок можа паводзіць сябе па-рознаму. Кампаніі з некалькімі паражнінамі або часткамі павялічваюць агульную праецыраваную плошчу, якую бачыць заціск.
На старонцы прадукту пазначана ціск удару 0,8 МПа. У разліку выкарыстоўвайце фактычнае акно вытворчасці. Вентыляцыя формы, тэмпература расплаву, дэталі паверхні і таўшчыня сценкі могуць змяніць неабходны ціск. Завадское выпрабаванне павінна зафіксаваць зададзены ціск і даступны ціск на ўваходзе машыны.
Умова ўспышкі - карысны доказ. Нарастальная ўспышка можа паказваць на празмерную сілу аддзялення, зношаныя ўчасткі заціску, праблемы з выраўноўваннем або лішак матэрыялу. Не выпраўляйце кожную праблему ўспышкі, павялічваючы сілу заціску. Агледзіце форму і апрацуйце разам.
Пастаўшчык машыны і формы павінны зацвердзіць адзін разлік. Увядзіце ў тэхнічны файл праектную плошчу, ціск працэсу, патрабаванне да заціску і меркаваны каэфіцыент. Гэта прадухіляе два асобныя ўзгадненні, якія абапіраюцца на розныя здагадкі.
Праверце разлік яшчэ раз, калі планіроўка паражніны зменіцца. Даданне другой часткі, перамяшчэнне лініі падзелу або павелічэнне панэлі можа змяніць праецыраваную вобласць. Устаўкі і бакавыя дзеянні таксама могуць змяніць рэакцыю формы. Канчатковы малюнак формы, а не першы эскіз прадукту, павінен закрыць гэтую праверку.
Вызначце пласты матэрыялу замест таго, каб абапірацца на спецыяльную фразу
На старонцы KGB110A гаворыцца, што платформа можа вырабляць аднаслаёвыя прадукты, а таксама можа будаваць двухслаёвыя або шматслаёвыя структуры. У той жа публічнай табліцы спецыфікацый пералічаны адзін шнек 110 мм і адзін рухавік экструдара магутнасцю 75 кВт. Такім чынам, для шматслойнага праекта неабходны малюнак канфігурацыі, акрамя стандартнай табліцы.
Пачніце з прадукта прычына для іншага пласта. Гэта можа быць каляровае размяшчэнне, перапрацаваны асноўны матэрыял або функцыянальны бар'ер. Укажыце матэрыял у кожным слоі і мэтавае суадносіны. Праверце сумяшчальнасць, тэмпературу апрацоўкі і дазволеныя змены.
Затым запытайце дыяграму шляху плаўлення. Ён павінен ідэнтыфікаваць кожны экструдар, адаптар, галаўны канал і кантрольную кропку. У прапанове таксама павінны быць паказаны памер рухавіка, ацяпляльныя нагрузкі, апрацоўка матэрыялаў і перагледжаная агульная карыснасць. Агульная этыкетка «шматслаёвая» не вызначае гэтае абсталяванне.
Праца па пераходзе расце з кожным матэрыяльным шляхам. Аб'ём ачысткі, доступ для ачысткі, паслядоўнасць колераў і аддзяленне лому ўплываюць на час працы. Калі прадукту не патрэбныя некалькі слаёў, дадатковая сістэма можа дадаць працу, не ствараючы пакупніцкай каштоўнасці.
Аднаслаёвы кірунак
Выкарыстоўвайце адзін вызначаны паток смалы, калі прадукцыйнасць прадукту, колер і план перапрацоўкі могуць быць задаволены адной канструкцыяй сцяны.
Шматслаёвы кірунак
Запытвайце спецыфічную для праекта канфігурацыю сумеснай экструзіі, калі кожны пласт мае задакументаваныя функцыі і дыяпазон прыняцця.
Кінглсшматслаёвая коэкструзионная накіроўвалаятлумачыць ролі слаёў і пытанні, якія ўваходзяць у заяўку на прапанову.
Сплануйце поўную клетку вакол машыны вагой 22 т
Апублікаваныя памеры машыны складаюць 6,6 х 4,2 х 5,2 м. Вага машыны 22 т. Гэтыя значэнні пачынаюць план завода. Яны не ўключаюць дазвол на абслугоўванне, лесвіцы, апрацоўку прэс-формаў, абсталяванне для смалы, кампрэсар, сістэму астуджэння, аздабленне на вынас або далей.
Спачатку праверце вертыкальны шлях. Будынак патрабуе дастатковай вышыні для машыны, доступу да платформы і запланаванага ўздыму. Адзначце маршрут для экструзійнай галоўкі і кампанентаў экструдара, калі тэхнічнае абслугоўванне патрабуе выдалення накладных выдаткаў. Пацвердзіце грузападымальнасць крана і вылет крука з канчатковага чарцяжа.
На старонцы KGB110A апублікавана 0,3 МПа і 120 л/мін для астуджальнай вады. Праектны аркуш таксама патрабуе тэмпературы на ўваходзе, мяжы вяртання, якасці вады, фільтрацыі і аб'ёму контуру. Колькасць расходу без тэмпературы не можа вызначыць памер сістэмы астуджэння.
Для сціснутага паветра на старонцы пазначаны 0,8 МПа і 1,8 м³/мін. Пацвердзіце пікавы і сярэдні попыт, памер прымача, кропку расы, фільтрацыю і памер злучэння. Вялікія дзьмухі могуць знізіць ціск, калі жатка мае нізкі памер.
У якасці сярэдняга спажывання энергіі на старонцы пазначана ад 52 да 60 кВт. Паколькі кВт - гэта магутнасць, разглядайце гэта як апублікаваны эталон працоўнай магутнасці. Не пераўтварайце яго ў кВт-г на частку.EUROMAP 46.2прывязвае вымярэнне энергіі прадукту да дадзенай машыны, формы і прадукту ў стабільных умовах.
TheЗавадское кіраўніцтва па ўтыліцеахоплівае электрычныя межы, паветра, ваду, будаўнічыя работы і доступ. Для ўзгаднення ўстаноўкі выкарыстоўвайце канчатковы чарцёж агульнага размяшчэння, а не публічны канверт.

Праверце канфігурацыю з дапамогай прасочванага выпрабавання прадукту
Завадское выпрабаванне павінна ўзнавіць працу прадукту, апісаную ў файле ўзору. Павінны быць зацверджаныя форма, смала і асноўныя параметры. Калі выкарыстоўваецца заменнік, запішыце розніцу і адпаведна абмяжуйце высновы.
Сплануйце паслядоўнасць узораў перад запускам. Пранумаруйце дэталі ў парадку фармавання. Вызначце, калі пачынаецца стабільная вытворчасць і колькі доўжыцца акно вымярэння. EUROMAP 46.2 патрабуе стабільных умоў машыны для свайго метаду энергетыкі, звязанага з прадуктам, і дакументуе якасць прадукцыі як частку кантэксту тэставання.
- Вызначце канфігурацыю.Запішыце серыйны нумар машыны, опцыю галоўкі, аснастку для штампа, рэвізію формы, кантролер і ўсталяваную аўтаматыку.
- Праверце фармулёўку.Запішыце марку смалы, пастаўшчыка, колер, дабаўкі і ўтрыманне перамолу з фактычнага пробнага матэрыялу.
- Захапіце рэцэпт.Захавайце тэмпературы, налады стрэлу, профіль сцяны, налады абдзімання, умовы астуджэння і час аўтаматызацыі.
- Зачыніце баланс масы.Узважце прадукт, кожны паток абрэзкі і поўную агульную здымку. Параўнайце яго з прыведзенай галоўнай асновай.
- Вымерайце насценную карту.Выкарыстоўвайце пранумараваныя месцы і ўзгоднены метад. Трымайце паказанні звязанымі з кожным нумарам узору.
- Запусціце функцыянальныя праверкі.Прымяняйце толькі спецыфічныя для прадукту тэсты і абмежаванні, указаныя ў зацверджаным патрабаванні.
- Лічыце выхад сумленна.Асобны сухі цыкл, валавыя цыклы, прынятыя дэталі, адбракоўкі і прыпынкі на працягу ўзгодненага перыяду.
- Запіс камунальных паслуг.Вымярайце энергію, паветра і ваду на вызначаных межах, пакуль вырабляецца прыняты прадукт.
- Закрыць адкрытыя элементы.Дайце кожнаму адхіленню ўладальніка, карэкціруючыя дзеянні, патрабаванні да доказаў і тэрмін выканання.
Не выбірайце для справаздачы толькі лепшае. Захоўвайце паслядоўнасць, якая паказвае варыяцыі. Калі рэцэпт зменіцца, пачніце новую групу ўзораў. Гэта аддзяляе распрацоўку працэсу ад доказаў прыёмкі.
Перад тэстам ўзгадніце вымяральныя прылады. Запішыце дазвол шкалы, метад таўшчыні і стан каліброўкі, калі яны ўплываюць на вынік. Выкарыстоўвайце тыя ж інструменты для паслядоўнасці ўзораў. Калі пакупнік і пастаўшчык вымяраюць рознымі метадамі, параўнайце гэтыя метады, перш чым вырашыць, што часткі не супадаюць.
Няўдалы вынік патрабуе кантэксту. Захоўвайце адпаведныя налады, гісторыю трывог, нумар узору і запіс праверкі. Выпраўленая дэталь можа пацвердзіць рамонт, але яна не павінна сцерці ранейшае адхіленне. Гэтая гісторыя дапамагае камандзе вырашыць, ці з'яўляецца выпраўленне стабільным або часовым.
Захоўвайце неапрацаваныя даныя, фатаграфіі, экспарт рэцэптаў і падпісаныя зводкі разам. TheКіраўніцтва па завадскіх прыёмачных выпрабаванняхзабяспечвае больш шырокі пратакол для праверкі машын, прадуктаў і дакументаў.
Выкарыстоўвайце чатыры вароты, каб вырашыць, ці падыходзіць KGB110A
KGB110A належыць да шорт-ліста, калі зачыняюцца чатыры доказы. Па-першае, форма адпавядае валіку, канверту, дыяпазону таўшчыні і руху. Па-другое, абраная галава можа даць агульную рысу з карысным дыяпазонам кіравання. Па-трэцяе, аднаўленне экструзіі падтрымлівае мэтавы цыкл фактычным матэрыялам. Па-чацвёртае, завод можа паставіць неабходныя камунальныя паслугі і апрацоўку.
Этыкетка 160L не можа замяніць ніякія вароты. Доўгая частка можа не прайсці праверку формы. Цяжкая частка можа не прайсці праверку стрэл. Кароткі цыкл можа не прайсці праверку аднаўлення. Завод з абмежаванай вышынёй можа не прайсці праверку ўстаноўкі.
Перамясціцеся ўніз па дыяпазоне машын, калі прадукт і форма значна меншыя, а большая платформа не дадае карыснай ёмістасці. Перамясціцеся ўверх або запытайце іншую канфігурацыю, калі агульны аб'ём стрэлу, прастора формы або заціск перавышаюць даказаны дыяпазон. TheКіраўніцтва KGB100B 120Lзабяспечвае сумежныя інжынерныя праверкі ніжняга ўзроўню.
Завяршыце выбар падпісанай матрыцай патрабаванняў. У кожным радку павінны быць указаны ўвод пакупніка, прапанаваная канфігурацыя і доказы адпаведнасці патрабаванням. Невядомыя элементы павінны заставацца адкрытымі, а не замяняцца здагадкамі ў брашуры.
Затым мадэль машыны з'яўляецца вынікам файла прадукту. Гэты парадак дае дызайнеру прэс-формаў, машынабудаўніку і пакупніку адзіны набор фактаў, на падставе якіх яны могуць працаваць.
Часта задаюць пытанні
Для якіх вырабаў прызначана выдувная машына KGB110A 160L?
На старонцы прадукту Kinggle пералічаны бочкі, мэбля, паплаўкі, пантоны, цацкі, аўтазапчасткі і дарожныя бар'еры. Гэта сямейства прыкладанняў. Канкрэтны прадукт усё яшчэ мае патрэбу ў праверцы на прылеганія да формы, агульную масу, патрабаванасць заціску, матэрыял, астуджэнне і выдаленне.
Чаму я павінен дасылаць фізічны ўзор, а таксама малюнак?
Чарцёж вызначае зацверджаную геаметрыю, у той час як узор дапамагае камандзе інжынераў праверыць вагу, лінію падзелу, аздабленне, размеркаванне сцен і кіраванне. Выкарыстоўвайце абодва, калі магчыма. Чарцёж і пісьмовыя тэсты павінны кантраляваць, ці адрозніваецца ўзор ад бягучага дызайну.
Ці з'яўляецца прадукцыйнасцю KGB110A 320 штук у гадзіну?
Не. На старонцы KGB110A пазначана 320 шт./г як сухі цыкл. Дапушчальная прадукцыя павінна ўключаць экструзійнае аднаўленне, фарміраванне запаркі, выдзіманне, астуджэнне, вынас, абрэзку, адбракоўкі і падлічаныя прыпынкі з вытворчай формай і смалой.
Ці можа гатовая ПЭ дэталь вагой 15 кг працаваць на KGB110A?
У агульнадаступнай табліцы паказваецца 9(15) кг у якасці эталоннай масы акумулятара PE, а не ёмістасці гатовага прадукту. Валавая маса ўключае ў сябе прадукт і ўсе абрэзкі. Пацвердзіце абраны напор, аснову смалы і эксплуатацыйную маржу, затым пацвердзіце вынік у выпрабаванні прадукту.
Ці вырабляе стандарт KGB110A шматслойныя вырабы?
У апісанні прадукту згадваюцца аднаслаёвыя і шматслаёвыя рашэнні, а ў агульнадаступнай табліцы пералічаны адзін шнек і адзін рухавік экструдара. Шматслаёвы праект патрабуе асобнага чарцяжа шляху плаўлення, спісу экструдараў, канфігурацыі галоўкі, дыяпазону суадносін слаёў і перагледжанага аркуша карыснасці.
Што трэба ўключыць у запыт KGB110A?
Адпраўце чарцёж прадукту, узоры фатаграфій, памеры, вагу нета, насценную карту, смалу, ацэнку аздаблення, тэсты якасці, прыняты мэтавы аб'ём вытворчасці, даныя формы і камунальныя паслугі завода. Затым Kinggle можа пацвердзіць галоўку, памяшканне для формы, размяшчэнне экструзіі і план прыёмкі.
Адпраўце доказы прадукту, а не толькі том
Падзяліцеся з Kinggle файлам узору, інфармацыяй аб форме, мэтавым выхадам і ўмовамі завода. Каманда праекта можа выкарыстаць гэтыя факты, каб пацвердзіць канфігурацыю KGB110A і вызначыць выпрабаванне на аснове прадукту.
Запытаць праверку канфігурацыі KGB110AКрыніцы і рэцэнзійная аснова
- Kinggle, 160 л назапашвальная выдувная машына, мадэль KGB110A. Пазіцыянаванне прадукту, спецыфікацыі і заяўленыя прымянення, правераны 15 верасня 2026 г.
- Працэс продажу Kinggle. Запыт на інфармацыю аб прадукце і заяўлены працоўны працэс праверкі, правераны 15 верасня 2026 г.
- Кіраўніцтва па эксплуатацыі Moog DigiPack III, якое размяшчаецца Kinggle. Захаваныя файлы прадуктаў і запраграмаваны кантроль таўшчыні сценкі для акумулятарных або бесперапынных машын.
- EUROMAP 46.2, Экструзійна-выдуўныя машыны, вызначэнне энергаспажывання, звязанага з прадуктам. Версія 1.0, студзень 2014 г.
Заўвага рэдакцыі:Kinggle з'яўляецца вытворцам і выдаўцом гэтага кіраўніцтва. Дадзеныя аб прадукце прадстаўлены як апублікаваная інфармацыя першай асобай. Падпісаныя тэхнічныя характарыстыкі праекта і засведчаны суд павінны кантраляваць замоўленую машыну.