Аўтамабільнае выдувное фармаванне можа вырабляць полыя дэталі, такія як паветраводы і рэзервуары для вадкасці. Выбар абсталявання пачынаецца з чарцяжа дэталі, указанай смалы і патрабаванняў да прыёмкі. Рэкламуемы аб'ём кантэйнера машыны сам па сабе не можа вызначыць, ці будзе ён фармаваць пэўны канал, змяшчаць сваю форму або забяспечваць неабходную гатовую прадукцыю.
Карысны агляд пакупкі суправаджае дэталь праз увесь працэс: фарміраванне, выдаленне, абрэзка, зборка і праверка. Перад тым, як параўноўваць намінальную прадукцыйнасць або цану, вырашыце патрабаванні да абавязковых прадуктаў і інструментаў. У адваротным выпадку хуткі цыкл фармавання можа схаваць вытворчую ячэйку, якая ўсё яшчэ не дасягае мэты дастаўкі.

Выдуўное фармаванне аўтамабільных дэталяў: прымяненне і прыдатнасць працэсу
Групуйце аўтамабільныя часткі па тым, што яны павінны рабіць, а не па тым, што яны пустыя. Рознага агляду патрабуюць паветравод салона, паветразаборнік рухавіка і бачок для вадкасці. Іх працоўныя ўмовы і інтэрфейсы вызначаюць пытанні, на якія павінна адказаць прапанова машыны.
| Частка сям'і | Уваходы для ўстанаўлення | Пытанні абсталявання і інструментаў |
|---|---|---|
| Каналы HVAC кабіны | Паветраны шлях, геаметрыя злучэння, прастора для ўстаноўкі і ўказаныя функцыянальныя праверкі | Ці можа прапанаваны маршрут сфармаваць цела і пакінуць даступныя месцы абрэзкі і агляду? |
| Часткі паветразаборніка рухавіка | Указаныя ўмовы тэмпературы, ціску або вакууму, уздзеяння асяроддзя і патрабаванні да падключэння | Ці адпавядае смала, шлях фармавання і поўная ячэйка гэтым канкрэтным умовам? |
| Рэзервуары для вадкасці | Вадкасць, умовы эксплуатацыі, парты, асаблівасці мантажу і крытэрыі прыёмкі | Як корпус, інтэрфейсы і любая наступная зборка будуць вырабляцца і правярацца? |
| Іншыя полыя тэхнічныя дэталі | Варыянт нагрузкі, памеры, асаблівасці зборкі і прызначэнне | Ці падыходзіць выдувное фармаванне, ці варта параўнаць іншы спосаб фармавання або злучэння? |
Трымайце праекты паліўнай сістэмы на асобным шляху зацвярджэння. напрыклад,RISE апісвае тэставанне пластыкавых паліўных бакаў на пажару адпаведнасці з Правіламі ААН 34, Дадатак 5, пункт 5. Гэта канкрэтны аб'ём выпрабаванняў, а не поўны кантрольны спіс для зацвярджэння. Устанавіць адпаведны рынак, патрабаванні і адказнасць за зацвярджэнне фактычнага праекта паліўнай сістэмы; каталог машын са спісам «аўтамабільных бакаў» не ўстанаўлівае вытворчасць паліўных бакаў.
Выдуўныя паветраводы HVAC: геаметрыя, інтэрфейсы і патрабаванні да машын
Для каналаў HVAC, вырабленых выдувом, праверце шлях паветра і ўсе злучэнні разам. Цела, якое можа быць сфарміравана, усё яшчэ мае патрэбу ў адтулінах, якія можна абрэзаць, знайсці і праверыць. Такім чынам, нестандартныя пластыкавыя паветраводы павінны дасягнуць стадыі расцэнкі з вызначанай як фармованай геаметрыяй, так і меркаванай гатовай геаметрыяй.
Аддзяліце вентыляцыю кабіны ад паветразаборніка рухавіка
Не пераносіце матэрыял паветразаборніка рухавіка або тэставы стан у канал кабіны проста таму, што абодва пераносяць паветра. Запішыце асяроддзе ўстаноўкі, ухвалены матэрыял і неабходныя праверкі для канкрэтнай часткі. Калі ціск, вакуум, тэмпературныя цыклы або ўздзеянне вадкасці маюць значэнне, вызначце адпаведныя ўмовы ў спецыфікацыі праекта.
Праверце гатовае злучэнне, а не толькі фармованае адтуліну
Адзначце на чарцяжы канцы злучэнняў, кропкі мацавання, змены секцый і прапанаваныя месцы абрэзкі. Затым праверце, як дэталь будзе сядзець у фінішнай або агляднай прыстасаванні. Карысным пытаннем для агляду з'яўляецца тое, ці можа адна і тая ж сістэма арыенціраў паслядоўна вызначаць месцазнаходжанне дэталі падчас абрэзкі, вымярэння і зборкі.
Перад тым, як вызначаць ячэйку, укажыце любы патрабаваны расход, праход, падганянне або праверку герметычнасці. Для гэтых праверак могуць спатрэбіцца спецыяльныя прыборы або асобныя станцыі. У іх павінен быць прызначаны пастаўшчык і метад прыёмкі, а не мяркуецца, што яны пастаўляюцца з выдувной машынай.
Перш чым выбраць памер машыны, абярыце шлях працэсу
Перш чым выбраць машыну большага памеру, абмяркуйце, як запар будзе даходзіць да паражніны формы. Парызон - гэта гарачая полая трубка, якую ўтварае працэс і раздзімае. Яго апрацоўка і размяшчэнне павінны адпавядаць геаметрыі.
Звычайная экструзія ў параўнанні з 3D-фармаваннем з выдувом і ўсмоктваннем
Тэхнічнае тлумачэнне Toray 3D-ліцця з выдувным фармаваннемапісвае адсмоктванне ўвядзення загатоўкі ў паражніну формы для доўгіх складаных полых формаў. Гэта асобная арганізацыя працэсу. Звычайная экструзійна-выдувная машына з робатам для выдалення дэталяў не павінна разглядацца як эквівалентнае сведчанне такой магчымасці.
Для нязручнага шляху запытайце праверку маршруту фарміравання з выкарыстаннем рэальнай геаметрыі і смалы. Параўнайце звычайнае экструзійна-выдувное фармаванне, спецыялізаваны спосаб размяшчэння або ўсмоктвання і злучаныя фармованыя секцыі, дзе гэта неабходна. Параўнанне павінна закранаць тэхніка-эканамічныя магчымасці, інтэрфейсы і далейшую працу, а не меркаваць, што адзін маршрут падыходзіць кожнаму аўтамабільнаму каналу.
Захоўвайце падачу расплаву і канфігурацыю прывада асобна
Бесперапынная экструзія і праца акумулятарнай галоўкі апісваюць дастаўку расплаву. Размяшчэнне Parison апісвае іншую частку працэсу. Гідраўлічныя, сервагідраўлічныя і электрычныя прывады апісваюць прывядзенне ў дзеянне. Параўнанне іх па асобных восях палягчае інтэрпрэтацыю каціровак і прадухіляе аўтаматызаваную этыкетку ад магчымасці фармавання.
Выберыце смалы для выдувного фармавання для фактычнага аўтамабільнага прымянення
Указвайце марку, а не толькі сямейства палімераў. «PA» або «PP» пакідае адкрытымі пытанні аб узмацненні, мадыфікацыі, паводзінах пры апрацоўцы і прыдатнасці для меркаванай дэталі. Envalior'sПартфоліо Durethan PA6, напрыклад, адрознівае маркі для выдувного фармавання і ўзмоцненыя маркі для труб і паветраводаў. Прозвішча не вызначае ўзаемазаменны рэцэпт.
Суаднясіце падрыхтоўку і пластыфікацыю матэрыялу з маркай
Атрымаць бягучыя інструкцыі па апрацоўцы для канкрэтнага класа. Праверце прапанаваную сістэму сушкі і падачы, вымярэнне вільготнасці, калі патрабуецца, прыдатнасць шруб і галовак, кантроль тэмпературы і любыя зносаўстойлівыя характарыстыкі, неабходныя для сумесі. Гэта пункты для тэхнічнага пацверджання, а не прычыны для публікацыі адной тэмпературы сушкі для ўсіх інжынерных пластмас.
Toray вызначае глейкасць расплаву і стабільнасць захавання формы як важныя для прыдатнасці смалы для выдувного фармавання. Запішыце стан матэрыялу і налады працэсу падчас выпрабавання, каб можна было даследаваць праблему фармавання па вядомым рэцэпце. Не прымайце апублікаваную хуткасць экструзіі HDPE машыны ў якасці доказу яе хуткасці дастаўкі з іншай смалой.
Захоўвайце перамалоць у межах зацверджанага рэцэпту
Запішыце крыніцу, гісторыю апрацоўкі і прапанаваную долю перамолу разам з дазволам кліента і праверкамі, неабходнымі для кваліфікацыі рэцэпту. Праверце задуманую вытворчую сумесь. Выпрабаванне з выкарыстаннем толькі чыстай смалы не дае прадукцыйнасці з пазнейшым даданнем перамолкі.
Перавядзіце чарцёж дэталі ў патрабаванні да абсталявання для выдувного фармавання
Выкарыстоўвайце табліцу патрабаванняў да доказаў для агляду абсталявання для выдувного фармавання. Кожнае абавязковае патрабаванне патрабуе адпаведнай спецыфікацыі, чарцяжа або пратакола выпрабаванняў. Нявырашаныя элементы павінны заставацца бачнымі, пакуль адказная асоба не закрые іх.
| Патрабаванне | Праверце прапанову | Доказы і закрыццё |
|---|---|---|
| Матэрыял і валавы попыт на стрэл | Спецыфічная пластыфікацыя, прыдатны да выкарыстання стрэл і дастаўка; уключыце тэхналагічны лом, а не гатовую вагу | Матэрыяльны ўлік і рэпрэзентатыўны судовы працэс |
| Ўстаноўка формы | Канверт, мантаж, таўшчыня і маса прэс-формы, інжынерныя камунікацыі і доступ да абслугоўвання | Чарцёж інтэрфейсу прэс-форма-машына |
| Адкрыццё і выдаленне | Прастора адкрыцця, неабходныя руху формы, шлях захопу і зазор для гарачай часткі | Агляд руху і паслядоўнасць выдалення пры сведках |
| Крытычныя вобласці сцен | Галаўны інструмент, прыходскі кантроль і прапанаваныя месцы інспекцыі | Нанесены на карту вымярэнні ў параўнанні з межамі чарцяжа |
| Скончаныя інтэрфейсы | Абрэзка, злучэнне, зборка і размяшчэнне свяцілень | Праверкі памераў і функцыянальнасці гатовай дэталі |
| Прыняты выхад | Поўная ячэйка, кропка падліку, правілы перапынення і апрацоўка адмовы | Выпрабаванне на час з прынятымі колькасцямі і рэкордамі прыпынкаў |
Як бы я ацаніў праект аўтамабільнага выдуўнага фармавання
Для праекта аўтамабільнага выдуўнага фармавання я б прагледзеў чарцёж дэталі, перш чым абмяркоўваць магутнасць машыны. Мае першапачатковыя пытанні тычыліся маркі матэрыялу, працоўнага асяроддзя, пунктаў злучэння і патрабаванняў да прыёмкі. Намінальны аб'ём кантэйнера машыны будзе заставацца арыенцірам для праверкі, а не асновай для зацвярджэння канала або нерэгулярнага рэзервуара.
Калі б пробная дэталь дасягнула мэтавай вагі, але не прайшла лакальную праверку таўшчыні сценкі, я б даследаваў размеркаванне матэрыялу, перш чым павялічваць агульную вагу дэталі. Я б параўнаў названыя месцы праверкі з профілем парафіі, падрыхтоўкай матэрыялу, інструментамі і запісанымі параметрамі працэсу. Даданне матэрыялу ўсюды будзе заставацца прапанаваным змяненнем, пакуль адпаведныя праверкі частак не пакажуць, што гэта вырашыла праблему.
Агляд інструментаў будзе ахопліваць не толькі тое, ці змяшчаецца форма паміж валікамі. Я хацеў бы праверыць мантаж, таўшчыню формы, прастору адкрыцця, неабходныя рухі і поўны шлях дэмантажу. Парты і элементы мацавання таксама патрабуюць дакладнага плана абрэзкі, размяшчэння і праверкі пасля фармавання.
Для пэўнага класа машынабудаўнічага пластыка я хацеў бы запытаць рэкамендацыі па апрацоўцы і праверыць прапанаванае размяшчэнне сушкі, падачы, шнека і галоўкі. Я б не стаў выкарыстоўваць лічбу прапускной здольнасці ПНД у якасці доказу прадукцыйнасці з іншай смалой. Любы прапанаваны рэцэпт перамолу будзе заставацца ў залежнасці ад прыдатных матэрыялаў і патрабаванняў заказчыка.
Перш чым зацвердзіць вытворчую ячэйку, я б уключыў працу па плыні ў план выпрабаванняў. Літаму паветраводу яшчэ трэба прайсці ўзгодненыя этапы абрэзкі, зборкі і праверкі. Я б запісаў прыняты вынік, перапынкі і ручныя карэкціроўкі, а затым аддзяліў выкананыя патрабаванні ад элементаў, якія патрабуюць выпраўлення або дадатковых доказаў.
Мая рэкамендацыя будзе залежаць ад гэтых высноў. Большая машына не стала б маім аўтаматычным адказам на дэфіцыт вытворчасці; Я хацеў бы спачатку высветліць, ці адбылося абмежаванне з-за фармавання, апрацоўкі, аздаблення або праверкі.
Дызайн выдувной формы, размеркаванне сцен і важныя інтэрфейсы
Вага гатовай дэталі - гэта адно вымярэнне ўсяго аб'екта. Ён не можа вызначыць таўшчыню на згіне, злучэнні або адцісканні. Устанавіце месцы праверкі па чарцяжы і функцыі, затым параўнайце вымярэнні, зробленыя ў вызначаным стане дэталі.
Асобны падоўжны і акружны кантроль
Праглядзіце падоўжнае праграмаванне перагонаў асобна ад размеркавання сцен па акружнасці дэталі. Toray апісвае кантроль радыусу таўшчыні сценкі ў абмеркаванні працэсу ўсмоктвання 3D. Пацвердзіце фактычныя функцыі кантролю прапанаванай сістэмы; вялікая колькасць пунктаў праграмавання сама па сабе не паказвае, што кожнае крытычнае месца будзе адпавядаць свайму ліміту.
Для лакальнай няспраўнасці супастаўце вымярэнне з яго становішчам на дэталі і даследуйце адпаведныя зменныя працэсу і інструментаў. Захоўвайце магчымасці адсочвання змяненняў, каб можна было праверыць іх наступствы. Існуючаекіраўніцтва па праграмаванні parisonбольш падрабязна тлумачыць тэму кантролю.
Правядзіце дапрацоўку і зборку
Вызначце, як будуць вымярацца порты, абрэзаныя краю і элементы мацавання адносна ўказаных баз. Узгадніце стан апоры і вымярэння дэталі. Праглядзіце гэтыя інтэрфейсы з пастаўшчыкамі прэс-формаў і прыстасаванняў, якія выкарыстоўваюцьдызайн прэс-формы і праверка машыннага інтэрфейсу, а не разглядаць аздабленне як асобную праблему пасля зацвярджэння формы.
Вызначце поўную аўтамабільную камеру выдуўнага фармавання
Накрэсліце маршрут ад падрыхтоўкі смалы да кропкі падліку прынятых частак. Уключыце зняцце, абразанне, адкрыццё, злучэнне, зборку і праверку толькі там, дзе гэта патрэбна дэталям. Для кожнай аперацыі назавіце пастаўшчыка, доказы прыёмкі і адказнасць за інтэграцыю.
Праверце інтэрфейсы станцый: як частка перадаецца, як яна знаходзіцца, што адбываецца, калі станцыя ніжэй па плыні спыняецца і як адхіленыя часткі аддзяляюцца. Цытата павінна адрозніваць абсталяванне, пастаўленае машынабудаўніком, ад абсталявання, пастаўленага іншымі. Theкіраўніцтва па канфігурацыі аўтаматызаванай лінііахоплівае гэтыя межы паставак.
Выберыце праверкі з функцыі і спецыфікацыі дэталі. Тэст на герметычнасць, калі патрабуецца, не замяняе доказы памераў, праходжання, зборкі або даўгавечнасці. Пазбягайце аднаго агульнага спісу тэстаў для кожнага аўтамабільнага прымянення.
Дакажыце дэталь і працэс вытворчасці асобна
Сплануйце рэпрэзентатыўнае выпрабаванне на аснове рэвізіі чарцяжа, ухваленага матэрыялу і меркаванага рэцэпту. Запішыце форму, наладку, партыю матэрыялу і план вымярэнняў. Захоўвайце прынятыя колькасці, прычыны адмовы, прыпынкі і ручныя ўмяшанні разам з запісам цыкла.
Выпрабаванне машыны пастаўшчыком і зацвярджэнне вытворчай часткі заказчыка служаць розным мэтам.Публічны агляд PPAP AIAGзвязвае зацвярджэнне дэталяў вытворчасці з паслядоўным выкананнем дакументаў і спецыфікацый падчас фактычнага вытворчасці пры норме вытворчасці. Гэты аб'ём шырэй, чым дэманстрацыя руху машыны або стварэнне аднаго прымальнага ўзору.
| актыўнасць | Пытанне, якое яно вырашае | Доказы для вызначэння | Сам па сабе не ўсталёўваецца |
|---|---|---|---|
| Машынны або клеткавы FAT | Ці адпавядае пастаўленае абсталяванне ўзгодненаму аб'ёму прыёмкі? | Кантрактныя праверкі, канфігурацыя, пробныя ўмовы і запіс адкрытых тавараў | Усе функцыі гатовых дэталяў або зацвярджэнне вытворчасці кліентам |
| Функцыянальная праверка часткі | Ці адпавядае гатовая частка вызначаным патрабаванням выкарыстання? | Дастасавальныя запісы аб памерах, зборцы, функцыянальнасці і трываласці | Устойлівая прадукцыйнасць па-за ацэненымі ўмовамі |
| Зацвярджэнне дэталяў вытворчасці кліентам | Ці адпавядае запланаваны вытворчы працэс дзеючым патрабаванням зацвярджэння заказчыка? | Вызначаныя кліентам матэрыялы і доказы вытворчасці, у тым ліку PPAP, калі патрабуецца | Зацвярджэнне змененага матэрыялу, чарцяжа або працэсу без неабходнай праверкі |
Усталюйце колькасць узораў, працягласць выпрабаванняў, метады вымярэння і любыя статыстычныя крытэрыі ў плане прыёмкі праекта. Не запазычвайце універсальны мэтавы Cpk або працягласць выканання з агульнага артыкула машыны. Для часткі абсталявання выкарыстоўвайцеКіраўніцтва па планаванні FATусталяваць узгодненыя праверкі.
Закрыйце кожнае патрабаванне як выкананае, патрабуе карэкціруючых работ і паўторнага тэставання, або яшчэ не праверана. Прызначце ўладальніка і доказы закрыцця дзвюм апошнім катэгорыям. Захаванне гэтых статусаў асобна прадухіляе, каб няпоўная пробная версія стала відавочнай вытворчай версіяй.
Параўнайце прадукцыю і кошт на мяжы прынятых дэталяў
Падлік гатовых аўтамабільных дэталяў, якія прайшлі ўзгодненыя праверкі. Укажыце, ці ўключае мэта пераходы, перапынкі і аперацыі ўніз па плыні, і выкарыстоўвайце аднолькавы час для кожнай станцыі. ГлядзіцеКіраўніцтва па разліку нормаў выпрацоўкідля адрознення паміж намінальным цыклам і прынятай прадукцыяй.
Ацэнка клеткі паветравода HVAC за межамі цыкла фармавання
Для гіпатэтычнага праекта аўтамабільнага паветравода HVAC я б пачаў з патрабавання 95 прынятых дэталяў у запланаваную гадзіну. Выкажам здагадку, што прэс-форма мае адну паражніну, 32-секундны цыкл фармавання, 90% даступнасці стадыі фармавання і канчатковы дапушчальны выхад 96% за ўвесь працэс.
Намінальная хуткасць фармавання складзе 3600 ÷ 32, або 112,5 частак у гадзіну. Прымяненне меркаванай даступнасці серыі пакіне прадукцыйнасць стадыі фармавання 101,25 дэталі ў запланаваную гадзіну.
Гэтая лічба не ўстанавіла б гатовай прадукцыі. Я б таксама параўнаў магчымасці абрэзкі, апрацоўкі і агляду. У табліцы ніжэй паказаны два сцэнарыі планавання без дадатковых страт перадачы або ўзаемадзеяння паміж прыпынкамі станцый. Абедзве лічбы магутнасці ніжэй па плыні выкарыстоўваюць запланаваныя гадзіны і ўжо ўлічваюць меркаваныя перапынкі станцыі; 96% выхад прымяняецца адзін раз у канцы.
| Планіровачная мера | Першапачатковы сцэнар ўніз па плыні | Перагледжаны сцэнар ўніз па плыні |
|---|---|---|
| Фармовачная ёмістасць | 101,25 частак у гадзіну | 101,25 частак у гадзіну |
| Магутнасць перапрацоўкі ніжэй па плыні | 90 частак у гадзіну | 105 частак у гадзіну |
| Меркаваны канчатковы прыняты ўраджай | 96% | 96% |
| Прагназаваны прыняты выхад | 86,4 частак/гадзіну | 97,2 частак/гадзіну |
| Патрабуецца прыняты выхад | 95 частак у гадзіну | 95 частак у гадзіну |
У першапачатковым сцэнарыі прапускная здольнасць ячэйкі будзе абмежаваная да 90 частак у гадзіну да канчатковай нормы прадукцыйнасці. Такім чынам, прагназуемая прынятая прадукцыйнасць складзе 90 × 0,96 = 86,4 частак у гадзіну, што ніжэй патрабаванняў.
Далей я б ацаніў наступную сістэму, здольную апрацоўваць 105 частак у гадзіну. Калі стадыя фармавання тады абмяжоўвае пастаўкі, прагназаваны прыняты аб'ём вытворчасці стане 101,25 × 0,96 = 97,2 частак у гадзіну.
Перагледжаны разлік перавысіў бы мэтавы паказчык толькі на 2,2 часткі ў гадзіну. Я б разглядаў гэта як абмежаваны патэнцыял для планавання, а не як доказ зацверджанай нормы вытворчасці. Рэпрэзентатыўнае выпрабаванне ячэйкі па-ранейшаму павінна ўсталяваць фактычны цыкл, перапынкі, прадукцыйнасць ніжэй па плыні і прымальны выхад.
Такое параўнанне накіравала б тэхнічны агляд на аздабленне і праверку, перш чым запытаць машыну для выдуўнага фармавання большага памеру.
Параўнайце той жа аб'ём вытворчасці
У кожнай прапанове раздзяліце машыну, форму, падрыхтоўку матэрыялу, аздабленне, праверку, інтэграцыю і выпрабавальныя выдаткі. Цану толькі машыны нельга параўноўваць непасрэдна з цаной поўнай ячэйкі. Ацэнка дадатковай магутнасці ў параўнанні з прынятай прадукцыяй і попытам праекта; не думайце, што большая машына ліквідуе вузкае месца ўнізе.
Падрыхтуйце запыт на прапанову аўтамабільных дэталяў для Kinggle
Апублікаваныя акумулятарныя платформы Kinggle даюць спасылкі на спецыфікацыі для першапачатковага абмеркавання. Яны не з'яўляюцца аўтаматычным выбарам для гіпатэтычнага прыкладу паветравода або для кожнай дэталі аўтамабіля. Прапанаваны матэрыял, форма і ўвесь аб'ём вытворчасці яшчэ патрабуюць тэхнічнага агляду.
| Поле адліку | КГБ80А | КГБ100Б |
|---|---|---|
| Рэкламуемая максімальная ёмістасць кантэйнера | 30 л | 120 л |
| Сіла заціску | 215 кН | 440 кН |
| Памер прэс-формы, Ш × У | 750 × 860 мм | 1200 × 1200 мм |
| Максімальны памер формы, Ш × У | 520 × 860 мм | 920 × 1200 мм |
| Таўшчыня формы | ад 360 да 420 мм | ад 510 да 600 мм |
| Падключэнне прыкладання ў спісе | Трубаправоды аўтазапчастак | Аўтазапчасткі і аўтамабільныя бакі |
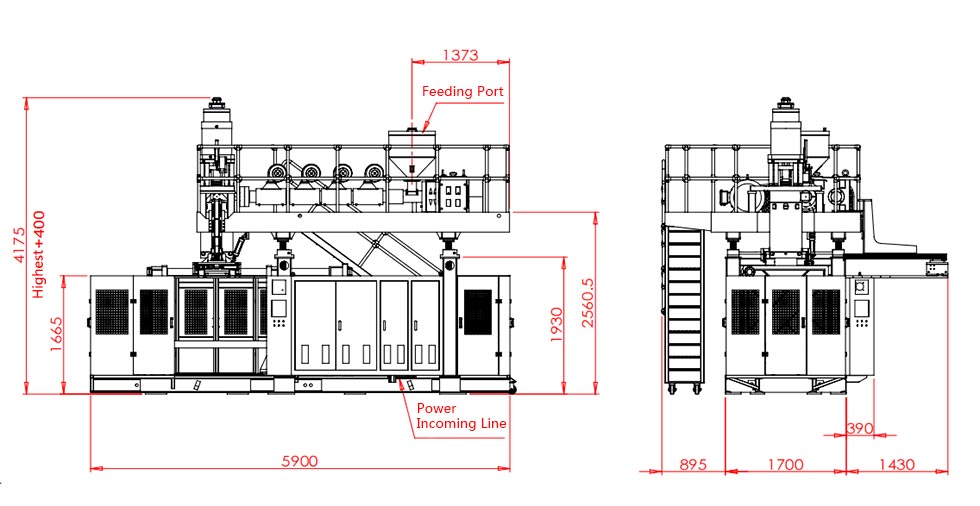
Табліца прайгравае выбраныя палі са звязаных старонак прадуктаў Kinggle. Памер валіка і максімальны памер формы - розныя палі. Ні адзін з іх не пацвярджае поўную акружнасць руху, прадукцыйнасць у залежнасці ад класа, спецыялізаваны працэс усмоктвання або зацвярджэнне паліўнай сістэмы. Запытайце чарцёж і канфігурацыю інтэрфейсу для прапанаванай зборкі.

Адпраўце пакет агляду, а не толькі запытаны аб'ём машыны
- 3D-і 2D-чарцяжы дэталяў з папраўкамі, гатовай геаметрыяй, базамі і крытычнымі патрабаваннямі да сцяны або інтэрфейсу.
- Указаны клас смалы, зацверджаны рэцэпт вытворчасці і адпаведныя інструкцыі па апрацоўцы.
- Вага дэталі, запланаванае размяшчэнне прэс-формы, інфармацыя аб наяўных інструментах і прапанаваная паслядоўнасць аздаблення.
- Неабходны прыняты аб'ём вытворчасці з улікам часу, гадавога попыту, асартыменту прадукцыі і патрабаванняў да інспекцыі.
- Умовы размяшчэння і дакладны спіс тых, хто пастаўляе форму, дапаможныя матэрыялы, аздабленне, інспекцыю і інтэграцыю.
Гэтыя ўваходныя дадзеныя дазваляюць адпавядаць адрасу тэхнічнага агляду, нявырашаным патрабаванням і ўмовам выпрабаванняў перад завяршэннем канфігурацыі машыны.
Часта задаюць пытанні
Ці кожны аўтамабільны паветравод можа быць зроблены на звычайнай выдувной машыне?
Не. Праглядзіце геаметрыю, указаную смалу, інтэрфейсы і доступ да інструментаў. Некаторыя формы апраўдваюць ацэнку спецыялізаванага размяшчэння перагародак, выдувного фармавання або злучэння секцый. Звычайная машына з робатам для вымання сама па сабе не забяспечвае гэтыя магчымасці фармавання.
Ці дастаткова аб'ёму акумулятара, каб выбраць машыну для аўтазапчасткі?
Не. Патрэбнасць у выпадку выкарыстання, пастаўка ў залежнасці ад матэрыялу, устаноўка формы, прастора адкрыцця, неабходныя перамяшчэнні, выдаленне дэталяў і далейшая праца таксама патрабуюць праверкі. Аб'ём кантэйнера, які рэкламуецца, з'яўляецца эталонам для адбору, а не поўным метадам выбару для нерэгулярнай тэхнічнай часткі.
Ці можа машына з ПНД апрацоўваць пластык пэўнага класа?
Гэта патрабуе агляду падрыхтоўкі матэрыялу, пластыфікацыі, аснасткі галоўкі, элементаў кіравання і прапанаванага працэсу ў залежнасці ад класа. Апублікаваная хуткасць экструзіі HDPE не сведчыць пра выхад з іншай смалой. Пацвердзіце канфігурацыю і запусціце рэпрэзентатыўнае выпрабаванне з прызначаным матэрыялам.
Чаму частка можа адпавядаць мэтавай вазе, але не праходзіць праверку таўшчыні сценкі?
Вага апісвае ўсю частку, а праверка таўшчыні вымярае месцазнаходжанне. Матэрыял можна размяркоўваць па-рознаму паміж рэгіёнамі без адпаведнай змены агульнай вагі. Намалюйце няўдалае месцазнаходжанне і вывучыце адпаведны матэрыял, інструменты і ўмовы працэсу, перш чым вырашыць, як гэта выправіць.
Ці завяршае праходжанне машыны FAT зацвярджэнне дэталяў вытворчасці кліента?
Не. FAT ахоплівае ўзгоднены аб'ём прыёмкі абсталявання. Праверка гатовых дэталяў і зацвярджэнне вытворчасці кліентам патрабуюць уласных адпаведных доказаў. Калі патрабуецца PPAP, пацвердзіце патрабаванні заказчыка да прадстаўлення і вытворчасці, а не разглядайце дастаўку абсталявання як зацвярджэнне.
Купля аўтамабільнай выдувной машыны - тое ж самае, што закупка частак, вырабленых на заказ?
Не. Закупка абсталявання тычыцца машын, інтэрфейсаў інструментаў, інтэграцыі і прыняцця для вытворчага працэсу. Забеспячэнне гатовых дэталяў датычыцца адказнасці вытворцы за выраб і пастаўку гэтых дэталяў. Перш чым параўноўваць пастаўшчыкоў, удакладніце, які аб'ём запытваецца.
Для агляду аўтамабільнага абсталявання адпраўце чарцёж і патрабаванні да матэрыялаўКантактная старонка Kinggleабо па электроннай пошцеsales@kinggle.com. тэлефон:+86-574-87103665. Інфармацыя аб кампаніі даступная наСтаронка пра Kinggle.
Зацвердзіце вытворчы маршрут, перш чым прыступіць да машыны
Пачніце з дэталі і матэрыялу, вызначыце маршрут фармавання і ператварыце чарцёж у дакладныя патрабаванні да абсталявання і праверкі. Затым параўнайце поўныя прапановы на мяжы прынятых частак. Абавязковая праблема падгонкі патрабуе вырашэння; больш хуткі цыкл або больш нізкая цана пакупкі не можа закрыць яго.