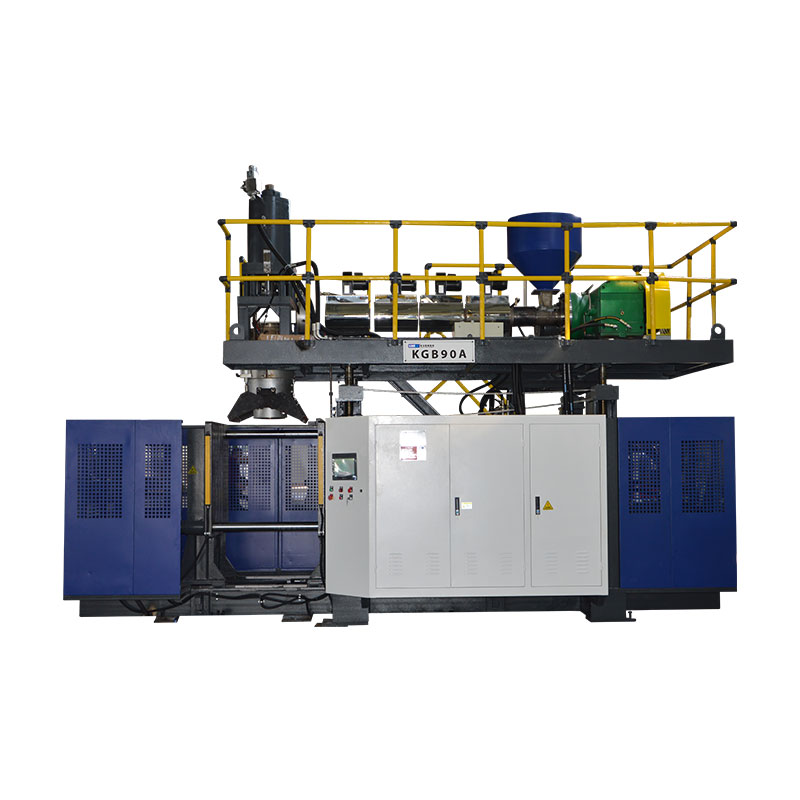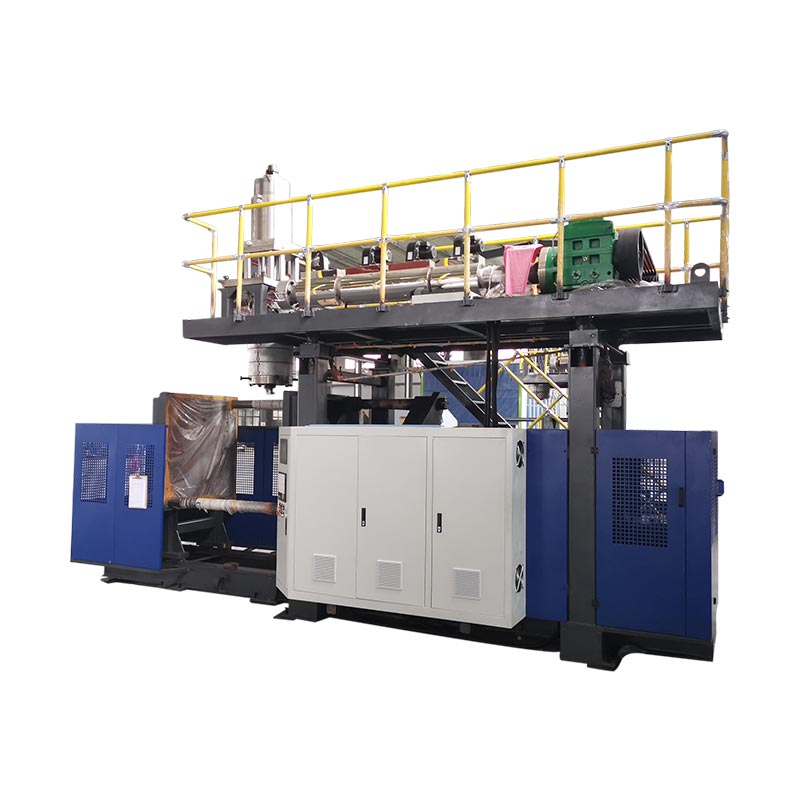
Працягласць цыклу выдуўнага фармавання варта скараціць толькі пасля таго, як група вымярае, дзе расходуецца бягучы цыкл, і пацвердзіць, што прынятая дэталь па-ранейшаму адпавядае сваім спецыфікацыям.Астуджэнне часта займае самы вялікі блок, але пастаўка ўніз, рух заціску, выдзіманне, выцяжка, вынас і чаканне ўніз па плыні таксама могуць задаць тэмп. Стварыце стабільны базавы ўзровень, назавіце адно пацверджанае абмежаванне, змяніце толькі зменную, якая яго кантралюе, а затым параўнайце прыняты выхад, размеркаванне сценкі, памеры, форму пасля выкіду, неабходныя функцыянальныя тэсты і дэфекты, перш чым працягваць карацейшы цыкл, з запісам прадукту, смалы, формы, стану карыснасці і канчатковай рэдакцыі рэцэпту, каб іншы зрух мог паўтарыць вынік.

Тэрміналогія, якая выкарыстоўваецца вытворчымі групамі:аптымізацыя часу цыкла выдувного фармавання, працягласць цыклу экструзійнага выдувного фармавання, час цыклу выдувной машыны, прадукцыйнасць выдувной машыны, скарачэнне цыклу, аптымізацыя часу астуджэння і эфектыўнасць вытворчасці выдувного фармавання. Гэтыя тэрміны паказваюць на адну і тую ж бізнес-мэту, але тэхнічная праца пачынаецца з адмеранага працэсу, а не мэтавага працэнта.
Шэсць месцаў, дзе цыкл можа быць абмежаваны
| Цыклаблок | Вымерайце на машыне | Доказы перад скарачэннем | Збой, які можа з'явіцца пазней |
|---|---|---|---|
| Парыж або расстраляны | Паўтаральны сігнал пачатку/канца, даўжыня парысона, становішча ўдару або акумулятара | Стабільная пастаўка і правільнае стаўленне да закрыцця формы | Правісанне, кароткая паласа, перапонка, вага або зрушэнне профілю |
| Зачыніць і замкнуць | Камандаванне, зваротная сувязь па пазіцыі і стан завяршэння | Выразны рух, поўнае закрыццё і зацверджаны стан машыны | Успышка, пашкоджанне пры зашчымленні, няпоўнае закрыццё або сутыкненне |
| Выдув і выцяжка | Час, стан паветра на ўваходзе ў машыну і паводзіны ціску падчас мерапрыемства | Поўнае надзіманне, дэталі, вентыляцыя і бяспечны выпуск | Няпоўная частка, выдзіманне, прыліпанне або ранняе адкрыццё |
| Астуджэнне | Умовы падачы і вяртання ў залежнасці ад ланцуга, тэмпературы формы і стану дэталі пры выкідзе | Стабільныя памеры, форма сценкі, гарлавіны, асновы і формы пасля выкіду | Дэфармацыя, авальная гарлавіна, ўсаджванне, каромысла або гарачая абрэзка |
| Вынас і па плыні | Паслядоўнасць робата, канвеера, трымера і тэстара | Частка ачышчае кожны інтэрфейс у тэмпе вытворчасці | Сутыкненні, заторы, пашкоджанні аздаблення або адставанне тэстараў |
01 / Базавы ўзровеньПачніце з цыклу, у якім фактычна працуе лінія
Праект цыклу патрабуе адной паўтаральнай кропкі вымярэння. На бесперапыннай экструзійнай лініі гэтая кропка можа быць сігналам, звязаным з разрэзам Парызона або пачаткам наступнай паўторнай машыннай паслядоўнасці. На акумулятарнай машыне вытворчасць можна лепш зразумець праз падрыхтоўку стрэлу, становішча акумулятара, выштурхоўванне і паслядоўнасць фармавання. Выберыце сігнал, які з'яўляецца адзін раз за поўную падзею фарміравання, і задакументуйце яго. Не параўноўвайце мэту HMI з адной машыны з ручным назіраннем з іншай.
Размешчаны ў KinggleMoog DigiPack III кіраўніцтвавыразна апісвае адрозненне. Для бесперапыннай экструзіі кантролер можа звязаць профіль парысона з часам цыкла і можа вымераць інтэрвал паміж паслядоўнымі сігналамі запуску. Для акумулятарнай машыны профіль парызона звязаны з становішчам акумулятара падчас выштурхоўвання матэрыялу. Гэтая розніца мае значэнне, таму што адно і тое ж рэдагаванне часу можа зрушыць профіль сцяны на адной машыне, адначасова аказваючы іншы эфект на другой.
Запішыце хаця б дастатковую колькасць паслядоўных падзей, каб убачыць нармальныя змены. Завод павінен выбраць перыяд выбаркі, але ён павінен ахопліваць рэальную схему працы: абедзве станцыі на двухстанцыйнай лініі, усе адпаведныя выхады штампаў або паражніны, звычайнае выдаленне дэталяў і наступнае абсталяванне, якое рэгулюе выпуск. Адзначце сігналы трывогі, кароткія прыпынкі і ручныя ўмяшанні асобна. Сярэдняе значэнне, якое ўключае некласіфікаваны час прастою, хавае цыкл, у той час як найлепшая асобная падзея хавае паўтаральнасць.
Захоўвайце прынятую частку побач з запісам часу. Зафіксуйце рэвізію прадукту і прэс-формы, гатунак і партыю смалы, колер або правіла паўторнага памолу, рэвізію рэцэпту, фактычны тэмпературны стан, стан паветра на ўваходзе ў машыну і астуджальнай вады, масу дэталі, крытычныя месцы сцен, памеры і неабходныя функцыянальныя выпрабаванні. Гэты запіс з'яўляецца базавым. Калі карацейшае выпрабаванне не ўдаецца, каманда можа вярнуцца да вядомага працэсу, а не аднаўляць яго па памяці.
02 / ДыягназПрасочыце падзею, якая абмяжоўвае наступны цыкл
Большасць HMI дазваляе лёгка рэдагаваць налады часу. Гэта зручнасць можа прымусіць каманду паменшыць найбольшую бачную колькасць, перш чым высветліць, што яна кантралюе. Разбіце цыкл на фізічныя блокі і назірайце за іх межамі: падрыхтоўка запаркі або дробкі, перанос формы, закрыццё і блакіроўка, рух выдувной шпількі, надзіманне, астуджэнне, выхлап, адкрыццё, вынас і зварот па плыні. Некаторыя блокі сустракаюцца серыямі. Іншыя перакрываюцца. Агульны цыкл задаецца шляхам, які павінен скончыцца перад тым, як можа пачацца наступная падзея фарміравання.
Простая шкала часу больш карысная, чым спіс налад. Запішыце сігнал старту і фінішу для кожнага блока і параўнайце каманду з фактычнай зваротнай сувяззю. Калі астуджэнне заканчваецца, але машына чакае сігналу ачысткі ад робата, скарачэнне часу астуджэння можа стварыць больш гарачую частку без змены цыкла. Калі наступная паразона не будзе гатовая, калі форма вернецца, больш хуткае адкрыццё не можа павялічыць выхад. Калі трымер не можа ачысціць дэталі ў новым тэмпе, абмежаванне перамясцілася ўніз па плыні.
КінглсКіраўніцтва па наладах HMI і сігналізацыіпа гэтай прычыне аддзяляе зададзеныя значэнні ад фактычных. Каманда паказвае, што запытаў кантролер. Стан датчыка, зваротная сувязь па становішчы і фізічнае назіранне паказваюць, ці адбылося дзеянне. Гісторыя сігналізацыі машыны таксама можа выявіць першую блакіроўку або дазвол, якія перапынілі паслядоўнасць. Скід можа выдаліць найлепшую падказку.
Класіфікуйце кожную затрымку перад рэдагаваннем рэцэпту. Прадуктыўны час неабходны для фарміравання і стабілізацыі дэталі. Умоўны час абараняе рух або чакае праверанага стану. Чаканне, якога можна пазбегнуць, узнікае з-за спазнення робата, нестабільнай утыліты, блакіроўкі ахаладжальнага контуру, непаслядоўнага пераходу, ручнога пацверджання або перагрузкі ўнізе. Страта на абслугоўванне адбываецца з-за зносу, уцечкі, дрэннай змазкі, пашкоджаных датчыкаў або праблем з выраўноўваннем. Кожны клас мае іншага ўладальніка і іншую карэкцыю.
03 / Адвод цяплаПерад скарачэннем часу астуджэння праверце прадукцыйнасць астуджэння
LyondellBasell'sКіраўніцтва па выдуўным фармаванні з поліолефінаўсцвярджае, што астуджэнне займае большую частку цыкла фармавання ў многіх прыкладаннях выдувного фармавання поліалефіну. Кіраўніцтва звязвае больш кароткія цыклы з умовамі цеплаперадачы, такімі як тэмпература расплаву, тэмпература формы, паток вады і турбулентнасць, пры гэтым патрабуючы жаданай якасці дэталі. Гэта карысны кірунак для дыягностыкі, а не набор універсальных значэнняў Kinggle.
Пачніце з крыніцы астуджэння і прытрымлівайцеся фактычнай схемы. Запісвайце ўмовы падачы і вяртання астуджальнай вадкасці пры стабільнай вытворчасці, а не толькі на дысплеі ахаладжальніка. Праверце, ці атрымлівае форма зададзены паток і ці збалансаваны паралельныя контуры. Шукайце цёплы контур, перакрыты шланг, забруджаны канал, няправільнае злучэнне, паветраную кішэню, уцечку ўшчыльнення або цеплавую нагрузку, падзеленую з іншай машынай. TheКіраўніцтва па эксплуатацыі выдувной машынытлумачыць, чаму неабходна адрозніваць умовы падачы завода і ўваходу машыны.
Адлюструйце форму і выкінутую частку. Адна адзнака паверхні не можа прадстаўляць прэс-форму з устаўкамі ў гарлавіну, заціскамі, тоўстымі ручкамі, глыбокімі асновамі і асобнымі схемамі. Выкарыстоўвайце зацверджаны заводам метад вымярэння і параўноўвайце паўтаральныя месцы. Назірайце, калі з'яўляецца дэфармацыя: унутры формы, падчас вымання, пры абрэзцы, на астуджальным канвееры або пасля таго, як дэталь даходзіць да пакаёвай кандыцыі. Гарачая частка, якая выглядае прымальна на працягу адной хвіліны, пазней можа паказаць авальную гарлавіну, ніжнюю частку, усаджванне або змяненне памераў.
Formosa Plastics'Кіраўніцтва па працэсе экструзіі выдувного фармавання поліэтыленупералічвае кароткі цыкл, высокую тэмпературу формы і забітыя каналы астуджальнай вадкасці сярод магчымых прычын, калі частка занадта гарачая. Ён таксама звязвае недастатковае астуджэнне формы з дэфармацыяй і рэкамендуе праверыць расход вады, тэмпературу формы і стан канала. Гэтыя адносіны падтрымліваюць даследаванне астуджэння, але гатунак смалы, форма і спецыфікацыя прадукту вызначаюць прымальнае працоўнае акно.
Не зніжайце тэмпературу астуджальнай вадкасці па звычцы. Кандэнсацыя залежыць ад суадносін паміж тэмпературай паверхні, тэмпературай навакольнага асяроддзя і вільготнасцю. Вада на форме або вакол яе можа паўплываць на дэталь і стварыць праблемы з абсталяваннем або на працоўным месцы. Запісвайце стан у памяшканні, калі кандэнсацыя знаходзіцца паблізу працоўнай мяжы, і выконвайце працэдуры ахаладжальніка, цвілі і ўстаноўкі. Паляпшэнне размеркавання патоку або ачыстка абмежаванага контуру можа аднавіць цеплааддачу без змены мэтавай тэмпературы.
04 / Канструкцыя дэталяўРазмеркаванне сценкі змяняе колькасць цяпла, якое павінна выдаляць форма
Патрабаванне да астуджэння адпавядае пластыку ў дэталі. Тоўсты ўчастак змяшчае больш гарачага матэрыялу, чым тонкі, і можа заставацца мяккім пасля таго, як бліжэйшыя сцены будуць гатовыя да выкіду. Падаўжэнне ўсёй стадыі астуджэння можа абараніць гэтае месца, але яно таксама даўжэй утрымлівае ўсе іншыя вобласці ў форме. Перш чым лічыць працяглы цыкл непазбежным, параўнайце вымераную карту сцяны з патрабаваннямі да канструкцыі і чаканай працягласцю ад парыса да паражніны.
У кіраўніцтве Moog DigiPack III, якое размяшчае Kinggle, тлумачыцца, што праграмаванне parison кантралюе прамежак штампа па даўжыні прадукту. Ён таксама злучае непатрэбныя цяжкія ўчасткі сцен з больш працяглым астуджэннем і тлумачыць, што профіль павінен быць правераны па вымеранай таўшчыні сценкі на пробных кантэйнерах. Выкарыстоўвайце гэтыя адносіны асцярожна. Выдаленне матэрыялу не з'яўляецца ярлыком падчас цыкла, калі толькі перагледжаная дэталь не адпавядае патрабаванням да вагі, мінімальнай сценкі, удару, верхняй нагрузкі, падзення, ціску, хімічнай устойлівасці і памераў, якія прымяняюцца да прадукту.
Спачатку знайдзіце гарачую або скажоную вобласць на гатовай дэталі. Затым падключыце гэтае месца да праграмы запарвання, расцяжэння формы, адціскання і контуру астуджэння. Цяжкае падстава можа зыходзіць ад профілю, захопу хваста або геаметрыі. Гарачая ручка можа ўключаць стужкі, мясцовае расцяжэнне, вентыляцыю або астуджэнне. Цёплая шыя можа ўключаць кантакт ударам, астуджэнне ўстаўкі, лішак матэрыялу або затрымку вызвалення. Theкіраўніцтва па праграмаванні parisonзабяспечвае заснаваны на вымярэнні метад для перамяшчэння матэрыялу профілю, а не рэдагавання кропак па вонкавым выглядзе.
Канструкцыя прэс-формы таксама вызначае даступны шлях цеплаперадачы. Размяшчэнне канала, шлях патоку, устаўкі, канструкцыя гарлавіны, вентыляцыя, кантакт з паверхняй і канструкцыя раздзяляльнай лініі могуць абмежаваць хуткасць стабілізацыі дэталі. Выкарыстоўвайце Kinggle'sкіраўніцтва па распрацоўцы экструзійна-выдувных формаўкалі такая ж гарачая вобласць застаецца пасля праверкі інжынерных сетак і зацверджанага размеркавання сцен. Пастаяннаму лакальнаму абмежаванню можа спатрэбіцца карэкцыя формы, а не чарговая змена таймера.

Захоўвайце зацверджаную вагу дэталі ў якасці выніку, а не адзінага кантролю. Дзве часткі з аднолькавай агульнай масай могуць мець рознае размеркаванне сцен і паводзіны астуджэння. Раздзяліце або вымерайце месцы, якія рэгулююць прадукцыйнасць, і праверце форму пасля выкіду ў час, вызначаны планам кантролю прадукту. Вось як праца па таўшчыні сцен становіцца карысным сведчаннем працэсу, а не агульнай заявай аб эканоміі матэрыялаў.
05 / Машынная логікаМашыны бесперапыннага дзеяння і акумулятары не падзяляюць адну мадэль сінхранізацыі
На выдувной машыне бесперапыннага экструзійнага фармавання экструдар бесперапынна падае запарку, у той час як адна або некалькі станцый прэс-формы рухаюцца па сваіх паслядоўнасцях. Такім чынам, можна звязаць час цыкла, даўжыню запаркі, час рэзкі і праграму таўшчыні сценкі. Калі цыкл змяняецца, кантролер усё роўна павінен размясціць запланаваны профіль уздоўж фізічнай часткі і ўнутры формы. Больш кароткая паслядоўнасць станцый, якая зрушвае профіль, не з'яўляецца нейтральнай зменай хуткасці.
Кіраўніцтва кантролера Moog апісвае кіраванне профілем на аснове часу для бесперапынных машын і кіраванне на аснове пазіцыі для акумулятарных машын. Пры бесперапыннай наладзе ён можа вызначаць час цыклу з інтэрвалу паміж стартавымі сігналамі, такімі як паслядоўныя перарэзы. Пры ўстаноўцы акумулятара профіль сцяны адпавядае становішчу акумулятара падчас выштурхоўвання. Гэта апублікаванае адрозненне з'яўляецца прычынай таго, што прадпрыемства павінна ідэнтыфікаваць рэжым машыны і кантролера, перш чым запазычваць метад цыклу з іншай лініі.
Акумулятарная машына таксама павінна падрыхтаваць неабходны стрэл, пакуль працягваецца паслядоўнасць фармавання. Спытайце, ці скончыцца пластыфікацыя або назапашванне, перш чым форма будзе гатовая да наступнага стрэлу. Калі назапашвальнік усё яшчэ запаўняецца, скарачэнне секунд ад адкрыцця формы можа не скараціць поўны цыкл. Калі назапашванне заканчваецца рана, шлях фармавання і астуджэння можа быць абмежаваннем. Запісвайце фактычную падрыхтоўку стрэлу, падушку або канчатковае становішча, стан расплаўлення і вагу дэталі замест таго, каб рабіць выснову аб гатоўнасці з аднаго мэтавага значэння.
Макет станцыі таксама змяняе часовую шкалу. Машына бесперапыннага дзеяння з двума станцыямі можа выкарыстоўваць адну станцыю, у той час як другая астуджае або вызваляе дэталь, але экструдар, галоўка, сістэма перадачы, сістэма астуджэння і наступнае абсталяванне павінны падтрымліваць перакрыцце. Кінглспараўнанне адной станцыі супраць двух станцыйтлумачыць гэта рашэнне ёмістасці. Макеты з некалькімі галоўкамі і паражнінамі ўплываюць на часткі на падзею і баланс паміж выхадамі або паражнінамі; унекалькі галоў супраць некалькіх паражнін накіроўвалайпадзяляе гэтыя тэрміны.
Выкарыстоўвайце правільны назоўнік пры параўнанні машын. Падзея, якая фармуецца, не заўсёды з'яўляецца адной часткай. Падлічыце прынятыя дэталі з усіх адпаведных галовак, паражнін і станцый, а затым уключыце абмежаванні, якія робяць гэтыя дэталі даступнымі для продажу. Машына з хуткім сухім рухам усё роўна можа вырабляць менш прымаемых дэталяў у гадзіну, калі экструзія, астуджэнне, абрэзка або стабільнасць якасці не могуць паспяваць.
06 / ПаслядоўнасцьАднавіце час чакання без перакрыцця небяспек
Пасля таго, як астуджэнне і дастаўка парысона зразумелыя, вывучыце прамежкі паміж дзеяннямі. Затрымка можа быць хутчэй гістарычнай, чым неабходнай, але яна таксама можа забяспечыць дазвол, стабілізацыю ціску, выхлап, пацвярджэнне сігналу або бяспечную перадачу. Вызначце, які стан абараняе кожная затрымка. Затым праверце, ці ёсць у кантролера ўжо надзейная зваротная сувязь для гэтай умовы. Замена фіксаванага чакання пацверджаным сігналам завяршэння можа палепшыць паўтаральнасць, але толькі калі гэта падтрымліваецца канструкцыяй машыны і зацверджанай логікай кіравання.
Кінгл прымаеКіраўніцтва па эксплуатацыі аўтаматычнай выдувной машыныпадзяляе такія катэгорыі часу, як закрыццё формы, час выдзімання, дзеянні, звязаныя з выхлапнымі газамі, мікраадкрыццё формы, рух выдувной шпількі і затрымкі робата. Кіраўніцтва неаднаразова прывязвае значэнні да фактычнага прадукту або стану вытворчасці. Яго інтэрфейс прымяняецца да задакументаванага сямейства машын і можа адрознівацца ў залежнасці ад мадэлі, опцыі або версіі праграмнага забеспячэння, таму яго не варта ператвараць у агульны спіс рэкамендаваных секунд.
Сачыце за фізічнай паслядоўнасцю ў зніжаных і кантраляваных умовах, дазволеных працэдурай машыны. Пераканайцеся, што шлангі, кабелі, шпількі, стрыжні, прылады для вымання і дэталі застаюцца свабоднымі на працягу ўсяго шляху. Прачытайце каманду і зваротную сувязь разам. Калі рух дасягае пазіцыі рана, але паслядоўнасць усё яшчэ чакае, знайдзіце дакладны дазвол. Калі зваротная сувязь паступае са спазненнем або з перапынкамі, выправіце прычыну датчыка, механізма або ўтыліты, перш чым паменшыць таймер, які яе маскіраваў.
Далейшая праца належыць той жа шкале часу. Робат можа хутка ачысціць форму, але размясціць дэталі на канвееры, які ўжо запоўнены. Для трымера можа спатрэбіцца стабільная тэмпература дэталі. Тэстар уцечак можа стаць вузкім месцам пасля таго, як прадукцыйнасць машыны вырасце. Запісвайце даўжыню чаргі і прычыны прыпынку падчас першага ўстойлівага запуску, а не толькі на працягу некалькіх цыклаў на машыне. Самы хуткі бяспечны машынны цыкл бескарысны, калі ён перамяшчае дэфекты або заторы на адну станцыю.
07 / ЭксперыментЗапусціце кантраляваны выпрабавальны цыкл, які можа паўтарыць іншая змена
Карыснае выпрабаванне пачынаецца з такога пытання, як "Ці абмяжоўвае ланцуг прэс-формы B бяспечны выкід?" або «Ці захоўваецца затрымка ачысткі робата пасля праверкі датчыка?» Яна не пачынаецца з «Паскорыць цыкл». Укажыце меркаванае абмежаванне, змяненне, чаканы адказ і частковыя праверкі, якія могуць адмовіць у выпрабаванні. Прызначце аднаго чалавека для кантролю за рэдагаваннем рэцэптаў і аднаго для запісу вынікаў, каб паміж узорамі не адбывалася некалькі карэкціровак.
-
Замарозіць зацверджаную базавую лінію.Захавайце або раздрукуйце апублікаваныя налады, ідэнтыфікуйце ўпакоўку прадукту і захавайце прынятыя ўзоры. Запішыце фактычныя змены цыклу і дапушчальны выхад пры стабільных умовах.
-
Назавіце адно абмежаванне.Выкарыстоўвайце часовую шкалу паслядоўнасці, карту астуджэння, паказанні камунальных службаў, гісторыю сігналаў трывогі і назіранні ўніз па плыні. Напішыце доказы гэтага абмежавання.
-
Вызначце дазволеныя змены.Выкарыстоўвайце дакументацыю на машыну, форму і смалу. Усталюйце кантраляваны ліміт рэгулявання і кропку вяртання. Не змяняйце іншую зменную падчас акна назірання.
-
Усталюйце трыгеры адмовы.Уключыце адпаведныя прыкметы, такія як няўстойлівая запорка, няпоўны рух, гарачыя або прыліпаючыя часткі, дэфармацыя, перамяшчэнне памераў, вага або разбурэнне сценкі, успышка, выбух, сігналізацыя, заклінанні або небяспечныя паводзіны.
-
Прабег праз стабілізацыю.Адзначце дэталі па часе, станцыі, галоўцы або паражніне. Не ацэньвайце новыя ўмовы з першай часткі, калі змененай зменнай патрабуецца час, каб дасягнуць новага ўстойлівага стану.
-
Вымерайце прынятае акно вытворчасці.Прымяняюцца кантраляваныя візуальныя, вагавыя, сценавыя, габарытныя і функцыянальныя праверкі. Уключыце наступную абрэзку, выпрабаванні і ўпакоўку, калі яны вызначаюць таварную дэталь.
-
Захаваць, адхіліць або даследаваць.Захаваць змены толькі тады, калі вызначанае акно пройдзе і прыняты вынік палепшыцца. Аднавіце базавы ўзровень, калі якасць або кантроль пагаршаюцца. Адкрыць дзеянне інструментаў, утыліт або тэхнічнага абслугоўвання, калі выпрабаванне выяўляе фізічную прычыну.
Узор плана павінен адпавядаць лініі. На машыне з двума станцыямі ўключыце абодва бакі. Пры ўсталёўцы з некалькімі галовамі захавайце ідэнтычнасць галавы. На прэс-форме з некалькімі паражнінамі захавайце ідэнтычнасць паражнін, дзе гэта магчыма. Сярэдні можа схаваць адзін гарачы контур або адзін тонкі выхад. Theкіраўніцтва па дэфектах выдувного фармаванняпаказвае, як фіксаваныя і выпадковыя ўзоры прыводзяць да розных праверак.
Запісы выпрабаванняў павінны ўключаць старое значэнне, новае значэнне, час змены, асобу, адказную, фактычнае размеркаванне цыклу, партыю матэрыялу, стан карыснасці, ідэнтыфікатары ўзораў, вынікі вымярэнняў, адмовы і канчатковае рашэнне. Фатаграфіі карысныя для вызначэння формы і лакалізацыі дэфектаў, але яны не замяняюць вымярэння. Калі працэс вернецца да зыходнага ўзроўню, запішыце гэта таксама. Няўдалае выпрабаванне ўсё яшчэ можа перашкодзіць іншай змене паўтарыць тую ж ідэю.
08 / ЁмістасцьРазлічыце выхад з прынятых дэталяў, а не руху ў сухім цыкле
Выхад сухога цыклу апісвае рух машыны без поўнай загрузкі матэрыялу, астуджэння і частковай прыёмкі. Гэта карысна для праверкі магчымасці руху, але гэта не абяцанне таварнай прадукцыі. Вытворчы разлік павінен выкарыстоўваць сапраўдную дэталь, смалу, форму, колькасць галовак або паражнін, сістэму астуджэння, наступнае абсталяванне і метад прыёмкі. Вось чаму Kinggle'sпрацэс інфармацыі аб праекцезапытвае памер прадукту, вагу, матэрыял, таўшчыню і патрабаванні да выхаду, перш чым рэкамендаваць машыну.
Вымерайце прыняты выхад непасрэдна на рэпрэзентатыўным акне вытворчасці. Падлічыце толькі часткі, якія адпавядаюць вызначаным крытэрам выпуску, і запішыце запланаваныя прыпынкі, незапланаваныя прыпынкі, страты налад і адхіленні асобна. Не хавайце іх у адным невытлумачальным каэфіцыенце эфектыўнасці. Калі лінія стварае некалькі частак на падзею, узгадніце падлік па станцыі, галаве або паражніне, каб адключаны выхад не знік у агульнай суме.
| Метрыка | Разлік або назіранне | Выкарыстоўвайце | Распаўсюджаная памылка справаздачнасці |
|---|---|---|---|
| Секунды цыкла | Час паміж адной і той жа падзеяй праз паўтаральныя стабільныя цыклы | Паказвае тэмп і варыяцыі машынных падзей | Рэпартаж аб самай кароткай асобнай падзеі |
| Часткі на падзею | Прынятыя фізічныя часткі выпускаюцца адным поўным фармаваннем | Злучае галоўкі, паражніны і станцыі з аб'ёмам | Мяркуючы, што кожная гандлёвая кропка вырабляе |
| Тэарэтычная пагадзінная выпрацоўка | (3600 / секунды цыкла) × часткі на падзею | Параўнанне планавання ў бесперабойных умовах | Выклік гарантаванай вытворчасці |
| Прымаецца пагадзінная выпрацоўка | Прынятыя дэталі / назіраныя гадзіны вытворчасці | Паказвае прыдатны да выкарыстання вынік з пакета тэставанага прадукту | Падлік ачысткі, наладкі або адхіленых частак |
| Змяніць вынік | Прыняты вывад пасля мінус прыняты вывад раней, пры адпаведных умовах | Правярае, ці палепшыла праўка сапраўдную мэту | Параўнанне розных прадуктаў, змен або камунальных паслуг |
Акрамя хуткасці, паведамляйце пра якасць. Уключыце вынікі вагі і сценкі, крытычныя памеры, вынікі функцыянальных выпрабаванняў, колькасць лому або захоўвання, стан карыснасці і перагляд рэцэпту. Скарачэнне на дзве секунды не мае самастойнага значэння без першапачатковага цыкла, колькасці дэталяў, прынятага выхаду і ўмоў выпрабаванняў. Такім чынам, у гэтым артыкуле не публікуецца працэнт паляпшэння. Вынік павінен зыходзіць з дадзеных лініі пакупніка.
Для новай машыны або формы вызначце метад вываду перад выпрабаваннем. КінглсКіраўніцтва па завадскіх прыёмачных выпрабаванняхтлумачыць, як злучыць вымераны прабег з дакладным прадуктам, матэрыялам, формай і ўмовамі карыснасці. Выкарыстоўвайцекантрольны спіс запускукаб усталяваць стабільны стан да часу, ікіраўніцтва па пераходзекаб страты наладкі былі аддзеленыя ад стабільнай вытворчасці.
09 / МежыСпыніць суд, калі працэс страціць кантроль
Спыніцеся і аднавіце зацверджаны стан, калі ахоўнік, блакіроўка, экстраная прыпынак або кантроль небяспечнай энергіі не працуюць належным чынам. Спыніцеся пры нечаканым руху машыны, рызыцы сутыкнення, незвычайных гідраўлічных або пнеўматычных паводзінах, пашкоджаных кампанентах пад ціскам, электрычным перагрэве, уцечках або неадпаведнасці паміж адлюстраванай зваротнай сувяззю і фізічным становішчам. Праца па часе цыкла ніколі не дазваляе працу вакол няспраўнасці.
Частковыя доказы таксама могуць спыніць суд. Сачыце за загатоўкай, якая больш не прыбывае ў правільным становішчы, няпоўным закрыццём формы, нарастаючым выбліскам, няўстойлівым вагой, тонкімі крытычнымі сценкамі, выдзіманнем, няпоўнымі дэталямі, прыліпаннямі, пашкоджаннямі аздаблення, дэфармацыяй, авальнымі гарлавінамі, каромысламі, усаджваннем або няўдачай у функцыянальным выпрабаванні. Кіраўніцтва па працэсе Formosa звязвае некаторыя з гэтых сімптомаў з празмерным цяплом, недастатковым астуджэннем, кароткім цыклам або станам канала астуджэння. Выкарыстоўвайце сімптом, каб паўторна ўсталяваць правільны дыягназ, а не дадаваць шырокі час астуджэння без выяўлення прычыны.
Узмацняйце, калі абмежаванне патрабуе змены канала прэс-формы, мадыфікацыі штампа або выдувной шпількі, змены праграмы кіравання, змены блакіроўкі, працы сістэмы ціску або працы па-за акном кваліфікаванай смалы і машыны. Выкарыстоўвайцекіраўніцтва па прафілактычным абслугоўваннідля паўторных знаходак абсталявання. Зношаны механізм можа запаволіць цыкл, але больш хуткая каманда не выправіць яго.
Скончыце праект з апублікаванай базавай лініяй. Абнаўляйце рэцэпт толькі праз працэс зацвярджэння на прадпрыемстве, далучайце ўзор і запіс вымярэнняў і ўказвайце, які прадукт, форму, смалу і канфігурацыю машыны ахоплівае вынік. Захоўвайце адхіленыя выпрабаванні ў журнале змяненняў. Калі наступная змена можа прайграць прыняты цыкл і растлумачыць яго межы, паляпшэнне гатова да нармальнай вытворчасці.
10 / АдказыЧаста задаюць пытанні аб працягласці цыкла выдувного фармавання
Што вызначае час цыклу экструзійнага выдуўнага фармавання?
Працягласць цыкла вызначаецца самым павольным неабходным шляхам праз падрыхтоўку запарвання або дробкі, рух формы, надзіманне, астуджэнне, выпуск, адкрыццё, вынас і апрацоўку пасля. Геаметрыя прадукту, размеркаванне сцен, паводзіны смалы, астуджэнне прэс-формы, архітэктура машыны і крытэрыі прынятых частак - усё гэта ўплывае на гэты шлях. Вымерайце фактычную паслядоўнасць і сігналы зваротнай сувязі, перш чым вырашыць, які таймер адказвае.
Ці заўсёды астуджэнне з'яўляецца самай доўгай часткай цыкла выдувного фармавання?
Згодна з кіраўніцтвам LyondellBasell па выдуўным фармаванні, астуджэнне займае большую частку цыкла фармавання ў многіх сферах выкарыстання поліалефінаў, але яно не з'яўляецца аўтаматычна актыўным абмежаваннем на кожнай лініі. Дастаўка ў Парызон, напаўненне акумулятара, перанос формы, ачыстка робата, абрэзка або тэставанне могуць вызначацца наступным запускам. Храналогія паказвае, ці прывядзе памяншэнне астуджэння да змены поўнага цыклу або да выкіду толькі больш гарачай часткі.
Як можна скараціць час астуджэння, не выклікаючы дэфармацыі?
Спачатку праверце ўмовы падачы і вяртання астуджальнай вадкасці, баланс контуру, чысціню каналаў, рэжым тэмпературы формы і гарачае месца на дэталі. Параўнайце размеркаванне сцен з чарцяжом і зацверджаным працэсам. Зменіце адно задакументаванае ўмова, дайце працэсу стабілізавацца і праверце памеры і форму пасля неабходнага інтэрвалу пасля выкіду. Калі такая ж мясцовая гарачая вобласць застаецца, форма або размеркаванне сцяны можа спатрэбіцца тэхнічны агляд.
Ці заўсёды больш кароткі цыкл павялічвае прадукцыйнасць выдувного фармавання?
Не. Выхад павялічваецца толькі тады, калі зменены цыкл з'яўляецца радковым абмежаваннем і дадатковыя часткі прымаюцца. Больш хуткая падзея машыны можа прывесці да больш гарачых дэталяў, большай колькасці адбракаваных, заклінанняў робатаў, пашкоджанняў пры абрэзцы або адставання тэстараў. Параўнайце прынятыя дэталі за назіраную гадзіну пры адпаведных умовах прадукту, матэрыялу, формы, карыснасці і якасці. Захоўвайце рух па сухім цыкле, тэарэтычную прадукцыю і дапушчальную прадукцыю як асобныя лічбы.
Як праграмаванне Parison уплывае на час цыклу?
Праграмаванне Parison змяняе месца, дзе матэрыял знаходзіцца ўздоўж прадукту. Непатрэбныя цяжкія ўчасткі могуць запатрабаваць большага астуджэння, у той час як празмерна тонкія ўчасткі могуць не вытрымаць тэсты прадукту. На бесперапынных машынах профіль сцяны таксама можна сінхранізаваць з часам цыкла, таму змяненне часу можа зрушыць размяшчэнне профілю. Праверце размяшчэнне сцен, вагу дэталяў і выраўноўванне профілю пасля змены цыклу замест таго, каб меркаваць, што захаваная крывая застаецца правільнай.
Якія даныя трэба адправіць у Kinggle для праблемы з часам цыклу?
Адпраўце мадэль машыны і версію кантролера, чарцёж прадукту, ідэнтыфікатары формы і інструментаў, гатунак смалы і партыю, рэвізію рэцэпту, відэазапіс цыкла, знятае з бяспечнага месца, часовую шкалу падзей, гісторыю сігналаў, вагу дэталі і насценную карту, крытычныя памеры, фатаграфіі дэфектаў, назіранні за паветрам на ўваходзе ў машыну і астуджальнай вадой, прычыны прыпынку ўніз па плыні і дапушчальны выхад на працягу пэўнага перыяду. Гэта сведчанне дапамагае раздзяліць астуджэнне, інструменты, элементы кіравання, камунальныя паслугі, матэрыялы і прычыны балансу лініі.

Абмяркуйце прадукт і цыкл як адну сістэму
Адпраўце фактычны чарцёж дэталі, смалу, форму, канфігурацыю машыны, графік бягучага цыкла, назіранні за карыснасцю і вынікі вымярэння якасці. Kinggle можа праглядаць доказы вакол машыны, інструментаў, элементаў кіравання і вытворчай мэты.
Адпраўце свае вытворчыя даныяКрыніцы, выкарыстаныя для гэтага кіраўніцтва
Інструкцыі, размешчаныя ў Kinggle, падтрымліваюць заявы аб дакументаваных элементах кіравання і паслядоўнасці працы машыны. Накіроўвалыя палімера-вытворцы падтрымліваюць суадносіны астуджэння і дэфекту. Крыніцы OSHA ўключаны для мяжы бяспекі Злучаных Штатаў. Ні адна з гэтых крыніц не забяспечвае універсальны мэтавы цыкл для кожнага прадукту або машыны.
- Кіраўніцтва па эксплуатацыі аўтаматычнай выдувной машыны, размешчанай у Kinggle, прагледжана 8 верасня 2026 г.
- Кіраўніцтва кантролера таўшчыні сцен Moog DigiPack III Parison, MRJ06301, арганізаваны Kinggle, прагледжана 8 верасня 2026 г.
- LyondellBasell, Кіраўніцтва па выдуўным фармаванні з поліолефінаў, прагледжана 8 верасня 2026 г.
- Formosa Plastics, Кіраўніцтва па працэсе выдувного фармавання поліэтылену, прагледжана 8 верасня 2026 г.
- OSHA 29 CFR 1910.147, Кантроль небяспечнай энергіі, прагледжана 8 верасня 2026 г.
- OSHA 29 CFR 1910.212, Агульныя патрабаванні да ўсіх машын, прагледжана 8 верасня 2026 г.