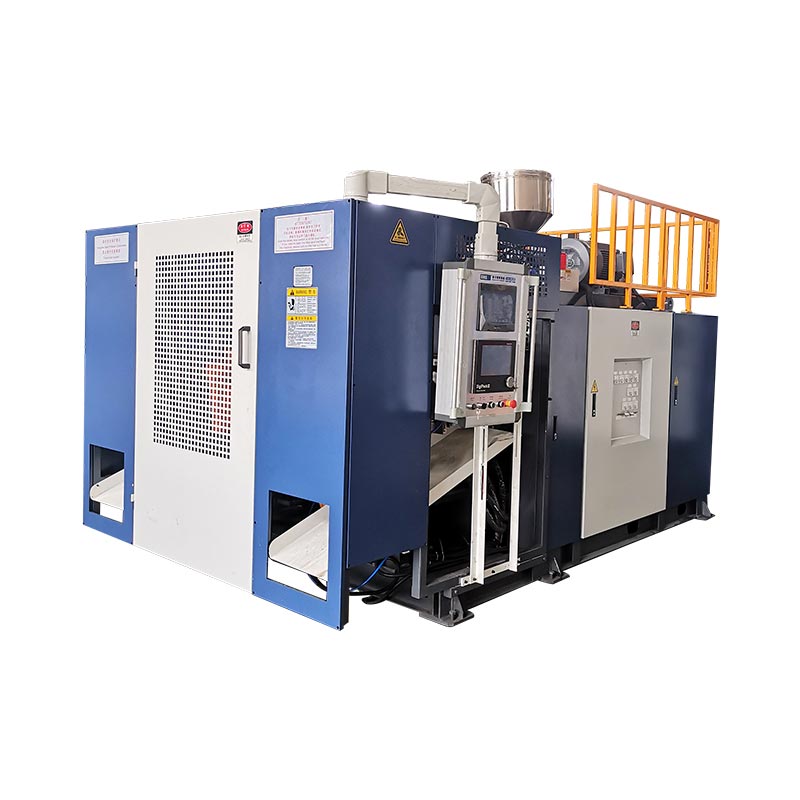
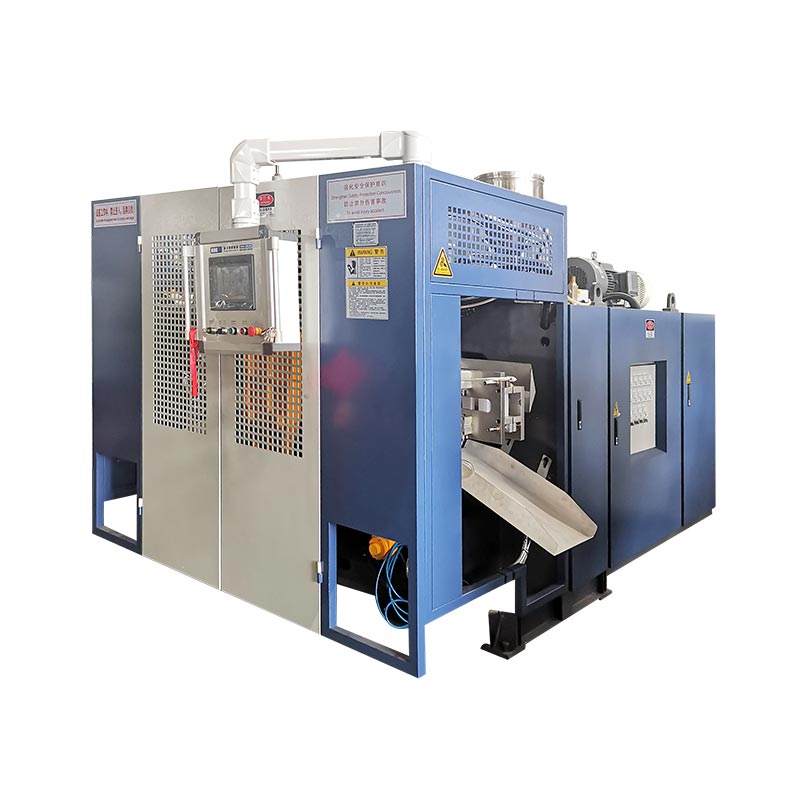
Выбірайце Kinggle KGB90A, калі зацверджаны прадукт можа выкарыстоўваць апублікаваную схему з адным экстрударам і не патрабуе двух патокаў расплаву KGB90AP пасля таго, як будуць вызначаны яго матэрыял, выхад і выпрабаванні прадукту.Выберыце KGB90AP, калі спецыфікацыя прадукту сапраўды патрабуе двухслаёвай або двухкаляровай экструзіі, таму што на бягучай старонцы прадукту пералічаны два 70-міліметровыя шрубы, і два патокі матэрыялу неабходна правяраць асобна. Перад любым выбарам пацвердзіце канверт формы, агульную масу запаркі, смалу, структуру сцен, дапушчальны аб'ём вытворчасці і завадскія камунальныя паслугі ў параўнанні з гатовай дэталлю, а не спадзявацца толькі на этыкетку ёмістасці 60 л.

Пяць рашэнняў, якія неабходна прыняць, перш чым запытваць прапанову
- Адзін ці два патокі расплаву
- Максімальная валавая маса парызона
- Гатовы памер формы і інтэрфейсы
- Прыняты выхад з рэальным прадуктам
- Машына і поўны набор утыліт
КГБ90А
Апублікавана з адным 90 мм шрубай і рухавіком экструдара магутнасцю 45 кВт. Пачніце тут, каб распрацаваць канцэпцыю прадукту аднаго патоку, пры ўмове пацверджання праекта.
КГБ90АП
Апублікавана з двума шнекамі 70 мм і двума рухавікамі экструдара магутнасцю 22 кВт. Яго заяўленае прызначэнне - двухслаёвая або двухкаляровая вытворчасць.
| Апублікаваны элемент | КГБ90А | КГБ90АП | Значэнне адбору |
|---|---|---|---|
| Максімальная ёмістасць ёмістасці | 60 л | 60 л | Намінальная ёмістасць не даказвае, што канкрэтная дэталь падыходзіць. |
| Размяшчэнне экструдара | Адзін шруба 90 мм | Два шрубы 70 мм | Гэта асноўнае адрозненне мадэлі па структуры сцен і колеру. |
| Магутнасць рухавіка экструдара | 45 кВт | 2 х 22 кВт | Паказчыкі ўстаноўленага рухавіка не з'яўляюцца вынікамі энергіі прадукту. |
| Апублікаваная магутнасць плаўлення HDPE | ад 130 да 160 кг/г | ад 130 да 160 кг/г | Пацвердзіце магутнасць фактычнай смалой і валавым попытам. |
| Ёмістасць акумулятара | 6,6 л | 6,6 л | Праверце аб'ём і масу ўколу ў параўнанні з поўнай запорам. |
| Апублікаваны вага акумулятара PE | 4,95 кг | 4,95 кг | Частковая вага толькі не ўключае ўспышкі, хвасты і тэхналагічны прыпуск. |
| Сіла заціску | 280 кН | 280 кН | Прагназуемая плошча і патрабаванні да працэсу ўсё яшчэ патрабуюць перагляду. |
| Максімальны памер формы, Ш х У | 700 х 980 мм | 700 х 980 мм | Гатовая зборка формы павінна адпавядаць абодвум памерам. |
| Дыяпазон таўшчыні формы | ад 460 да 550 мм | ад 460 да 550 мм | Уключыце ўстаўкі, заднія пласціны і мантажныя дэталі. |
| Памер машыны, Д х Ш х У | 5,45 х 3,5 х 4,2 м | 5,45 х 3,5 х 4,2 м | Гэта канверт машыны, а не поўная вытворчая клетка. |
| Вага машыны | 14 т | 15 т | Выкарыстоўвайце канчатковую агульную кампазіцыю для асновы і апрацоўкі. |
Крыніца: бягучы KinggleСтаронка прадукту KGB90AіСтаронка прадукту KGB90AP, праверана 9 верасня 2026 г. Лічбы з'яўляюцца апублікаванымі спасылкамі, а не гарантыяй для кожнай канфігурацыі.
Першае рашэнне - гэта структура сцяны, а не этыкетка 60L
Абедзве мадэлі маюць аднолькавы намінальны аб'ём 60 л. Гэты агульны ярлык не робіць іх узаемазаменнымі. У табліцы прадуктаў KGB90A пазначаны адзін шруба 90 мм. У табліцы KGB90AP пералічаны два 70 мм шрубы. Kinggle заяўляе, што сістэма падвойнай экструзіі прызначана для двухслаёвай або двухкаляровай вытворчасці.
Пачніце з чарцяжа вырабы. Адзначце кожны неабходны пласт сцяны, вобласць колеру і паток матэрыялу. Скажыце, чаму кожны з іх існуе. Другі экструдар апраўданы патрабаваннямі да прадукцыі. Яго не варта дадаваць толькі таму, што больш складаная машына гучыць больш здольна.
Для прадукту з адным патокам KGB90A з'яўляецца больш простай апублікаванай архітэктурай. Канчатковая прапанова яшчэ патрабуе праверкі матэрыялаў і інструментаў. На старонцы пералічаны PE, PP і ABS як сямейства матэрыялаў, але гэты спіс не даказвае, што кожны клас будзе апрацоўвацца з аднолькавым выхадам. Паводзіны расплаву, геаметрыя прадукту і прыёмачныя выпрабаванні застаюцца матэрыяламі праекта.
Для канкрэтнага двухслаёвага або двухкаляровага прадукту KGB90AP забяспечвае два апублікаваныя патокі экструзіі. Цытата павінна ісці далей. Ён павінен вызначыць, якая смала або колер сілкуе кожны паток. У ім таксама павінны быць указаны ўзаемаадносіны мэтавага ўзроўню, метад запуску і план праверкі. Два экструдара ствараюць магчымасці. Яны самі па сабе не вызначаюць спецыфікацыі гатовай сцяны.
Пазбягайце блытаць пласты з выхаднымі адтулінамі або паражнінамі формы. Праз сценку вырабы праходзіць пласт. Разетка ўтварае адзін прыбор. Паражніну ўтварае адну частку. Кінглсгалоўка, паражніну і накіроўвалая пластараздзяляе гэтыя лікі. Размесціце кожны лік у асобным радку RFQ.
Што кажуць дзве апублікаваныя табліцы аб агульнай платформе
Бягучыя табліцы мадэляў паказваюць агульную канверт фармавання. Абодва паказваюць сілу заціску 280 кН і валік формы 960 х 980 мм. Абодва паказваюць максімальны памер формы 700 х 980 мм. Апублікаваны дыяпазон таўшчыні формы складае ад 460 да 550 мм. Указаны аб'ём акумулятара - 6,6 л, вага ПЭ акумулятара - 4,95 кг.
Гэтыя падабенствы робяць размяшчэнне экструдара больш прыкметным. У KGB90A выкарыстоўваецца адзін шнек 90 мм з рухавіком экструдара магутнасцю 45 кВт. У KGB90AP выкарыстоўваюцца два шрубы 70 мм з двума рухавікамі магутнасцю 22 кВт. Абедзве старонкі публікуюць дыяпазон плаўлення HDPE ад 130 да 160 кг/г.
Не дадавайце дзве лічбы ёмістасці KGB90AP, калі толькі ў табліцы відавочна не прадстаўлены асобныя вынікі. Гэта не так. Апублікаваны асартымент ужо апісвае мадэль. Кампаноўка з падвойным экстрударам можа падзяліць агульны аб'ём расплаўлення паміж патокамі, але зацверджанае суадносіны слаёў вызначае рэальны попыт кожнага патоку. Заводу неабходны гэты каэфіцыент перад апрацоўкай смалы і правядзеннем выпрабаванняў.
Памеры машыны таксама апублікаваныя як роўныя - 5,45 х 3,5 х 4,2 м. Пералічаная маса змяняецца ад 14 т для KGB90A да 15 т для KGB90AP. Гэтая розніца ў адну тону карысная для ранняга планавання. Гэтага недастаткова для канчатковага падмурка, плана ўздыму або транспарціроўкі.
Дзве табліцы таксама маюць аднолькавую этыкетку сухога цыклу. Ставіцеся да гэтага толькі як да спасылкі на машынны рух. Ён не ідэнтыфікуе тэставы кантэйнер, смалу, вагу часткі, час астуджэння або правіла адхілення. Артыкул аб прадукце павінен выразна паказваць гэтае абмежаванне, а не ператвараць лінію каталога ў абяцанне вытворчасці.
Дзе KGB90A з'яўляецца больш непасрэднай адпраўной кропкай
KGB90A - мадэль з адным экстрударам у гэтым параўнанні. На яго апублікаванай старонцы пералічаны адзін шнек 90 мм, суадносіны L/D 24 і рухавік экструдара магутнасцю 45 кВт. Kinggle таксама пералічвае кантролер таўшчыні MOOG 100, руку робата і сістэму ніжняга выдзімання ў якасці часткі апісання стандартнай мадэлі.
Гэтая схема з'яўляецца практычнай адпраўной кропкай, калі зацверджаны прадукт выкарыстоўвае адзін струмень расплаву. Магчымыя прымянення, пералічаныя Kinggle, уключаюць бочкі для ўпакоўкі хімікатаў, штабелірныя вёдры, адкрытыя рэзервуары для вады, аўтамабільныя бакі, цацкі, аўтазапчасткі, скрыні для інструментаў і дарожныя бар'еры. Спіс паказвае шырыню прадукту. Гэта не пацвярджае, што кожны прадмет у гэтых групах адпавядае адной форме або аднаму рэцэпту.
Адпраўце сапраўдную дэталь, перш чым лічыць яе прыдатнай. Вузкі рэзервуар аб'ёмам 60 л і шырокі скрыню для інструментаў аб'ёмам 60 л могуць мець вельмі розныя праекцыйныя плошчы. Іх формы таксама могуць адрознівацца па шырыні, вышыні і таўшчыні. Ручкі, глыбокія выцяжкі, устаўкі і раздзяляльныя лініі ўплываюць на неабходную нагрузку на запор і заціск. Максімальны аб'ём прадукту складае толькі адно значэнне скрынінга.
Размяшчэнне аднаго экструдара таксама палягчае вызначэнне шляху матэрыялу. Існуе адзін асноўны паток смалы для сушкі, падачы, афарбоўкі і ачысткі. Гэта не здымае працу працэсу. Змены смалы, змены колеру і правілы перамолкі па-ранейшаму ўплываюць на запуск і пераключэнне. TheКіраўніцтва ПНД і ППтлумачыць, чаму самі па сабе назвы матэрыялаў не вызначаюць рэцэпт.
Выбірайце KGB90A толькі пасля таго, як патрабаванні да прадукту гэта падтрымліваюць. Калі пазней пакупнік дадае другі пласт або асобны бачны каляровы паток, гэта змяненне можа паўплываць на поўную экструзію і ўпакоўку высечнай галоўкі. Танней асядаць канструкцыю сцяны да замарожвання машыннай канструкцыі.
Што дадае KGB90AP і што яшчэ трэба ад пакупніка
Kinggle апісвае KGB90AP як мадэль падвойнай экструзіі для двухслаёвай або двухкаляровай працы. У яго бягучай табліцы пералічаны два 70-міліметровыя шнекі і два рухавікі экструдара магутнасцю 22 кВт. Апублікаваная максімальная ёмістасць кантэйнера, даныя аб зацісках, канверце формы і акумулятары адпавядаюць табліцы KGB90A.
Дадатковы паток экструзіі - гэта вызначальная розніца. Гэта дазваляе праекту падаваць два вызначаных патоку расплаву ў сістэму штампа. Гэтыя патокі могуць прадстаўляць два колеры або распрацаваную слаёвую структуру. Пакупнік павінен прадаставіць пару матэрыялаў і неабходнае суадносіны паміж імі. Не варта меркаваць аб сумяшчальнасці са слоў «двайны пласт».
Кантроль пласта таксама мае патрэбу ў метадзе праверкі. Вырашыце, ці будзе фабрыка правяраць агульную таўшчыню сценкі, размеркаванне асобных слаёў, межы колеру, знешні выгляд або тэст прадукцыйнасці канкрэтнага прадукту. Укажыце, дзе частка будзе разрэзана або вымерана. Для паспяховага выніку неабходны малюнак або план кантролю, а не візуальнае меркаванне на машыне.
На апублікаванай старонцы KGB90AP у якасці прымянення таксама названы скрыні для інструментаў, хімічная ўпакоўка і цацкі. Кожны можа прад'яўляць розныя патрабаванні да формы сцен і размяшчэння колеру. Панэль інструментаў можа мець глыбокія элементы і шырокую праецыраваную плошчу. Хімічная ўпакоўка можа запатрабаваць пэўнага матэрыялу і характарыстык. Дэталі цацак могуць прад'яўляць патрабаванні да знешняга выгляду і колеру. Прапанова машыны павінна ісці пасля фактычнай часткі.
Размешчаны ў KinggleКіраўніцтва MOOG DigiPack IIIтлумачыць, што профілі сцен акумулятара-машыны звязаны з становішчам акумулятара падчас выштурхоўвання. Гэта падтрымлівае размяшчэнне профіляў уздоўж прыбора. Ён не кантралюе аўтаматычна суадносіны слаёў пакупніка. Канструкцыя экструзіі і высечнай галоўкі павінна адпавядаць гэтаму асобнаму патрабаванню.
Прадукт аб'ёмам 60 л яшчэ павінен адпавядаць форме і акумулятару
Намінальны аб'ём з'яўляецца дрэнным выніковым тэстам на адпаведнасць. Два полыя вырабы могуць змяшчаць аднолькавы аб'ём, але патрабуюць вельмі розных формаў. Пачніце з максімальнай шырыні, вышыні і глыбіні дэталі. Дадайце лінію падзелу, адшчыпленне, кішэні з накладкамі, інтэрфейс для выдування гарлавіны або нізу, устаўкі, злучэння для астуджэння і мантажныя пласціны.
Параўнайце гатовую зборку формы з апублікаваным акном машыны. На абедзвюх старонках памерам 60 л указаны максімальны памер формы 700 x 980 мм і дыяпазон таўшчыні ад 460 да 550 мм. Памер валіка складае 960 х 980 мм. Гэтыя лічбы дазваляюць правесці ранні скрынінг. Зацверджаныя чарцяжы машыны і формы павінны пацвярджаць канчатковы інтэрфейс.
Далей праверце прыход. Валавая маса запаркі ўключае ў сябе гатовы прадукт, рэшткі, хвасты і любы тэхналагічны матэрыял, захоплены падчас фармоўкі. На абедзвюх старонках прадукту пазначана вага акумулятара PE 4,95 кг. Не параўноўвайце гэты лік толькі з вагой гатовай дэталі. Скарыстайцеся поўным грубым здымкам і пацвердзіце фактычную смалу.
Запор таксама павінен дасягнуць патрэбнай даўжыні і формы, перш чым сіла цяжару або астуджэнне скажаюць яго. Насценнае праграмаванне размяркоўвае матэрыял па гэтай даўжыні. Глыбокія куты, ручкі і шырокія секцыі могуць па-рознаму расцягнуць запор. Кінглскіраўніцтва па праграмаванні parisonпаказвае, як профіль павінен быць правераны ў параўнанні з вымеранымі месцамі сцен.
Нарэшце, праверце попыт на заціск і адкрыццё формы. Праектаваная плошча, ціск удару і геаметрыя дэталі ўплываюць на нагрузку фармоўкі. Устаўкі і выдаленне дэталяў уплываюць на прастору праёму. TheКіраўніцтва па распрацоўцы экструзійна-выдувной формызабяспечвае больш поўны кантрольны спіс інтэрфейсу.
Не прадавайце фігурку сухога цыклу як гатовы прадукт
На абедзвюх бягучых старонках прадукту пазначана "500 ПК/гадз" у якасці вываду сухога цыклу. Этыкетка мае значэнне. Сухі цыкл не даказвае, што любая з мадэляў можа вырабляць 500 прынятых 60-літровых прадуктаў у гадзіну. Ён не ўключае ідэнтыфікаваную дэталь, агульную вагу, матэрыял, таўшчыню сценкі, патрабаванні да астуджэння або наступны працэс.
Фактычны выпуск пачынаецца з поўнага вытворчага цыклу. Назапашванне і выштурхоўванне парысона павінны адпавядаць закрыццю формы. Выдзіманне, астуджэнне, выцяжка, адкрыццё і выдаленне дэталяў павінны быць завершаны. Абрэзка і апрацоўка пасля плыні таксама павінны ісці ў нагу. Адхіленая частка не належыць да прынятага выхаду.
Апублікаваны дыяпазон магутнасці плаўлення HDPE - яшчэ адна мяжа. На абедзвюх старонках пазначана ад 130 да 160 кг/г. Параўнайце гэты дыяпазон з валавым попытам на матэрыял, а не з вагой гатовай дэталі. Валавы пагадзінны попыт уключае кожны кампанент парызона і запланаваную стаўку падзей. Фактычная смала і ўмовы працэсу могуць змяніць вынік.
Выкарыстоўвайце Kinggle'sкіраўніцтва па часе цыклакаб вызначыць абмежавальную падзею. Затым падлічыце прынятыя часткі ў стабільным цыкле. Запішыце вагу дэталі, размеркаванне сцен, памеры і неабходныя функцыянальныя выпрабаванні. Хуткі рух машыны не мае асаблівага значэння, калі прадукт патрабуе большага астуджэння або лінія адхіляе дэталі.
Энергія павінна выкарыстоўваць той жа прыняты назоўнік выхаду. Дзве публічныя табліцы пазначаюць дыяпазон ад 35 да 45 кВт як сярэдняе спажыванне энергіі. Кілават апісвае сярэднюю магутнасць, а не энергію на частку. TheКіраўніцтва па вымярэнні энергіітлумачыць, як вымераць кВт.гадз на прыняты прадукт. Трымайце гэты вынік прывязаным да фактычнага суда.
Вытворчая ячэйка больш, чым апублікаваны канверт машыны
На дзвюх старонках 60L паказаны аднолькавыя памеры машыны: 5,45 м у даўжыню, 3,5 м у шырыню і 4,2 м у вышыню. Гэта карысная першая праверка. Тут не паказаны службовыя праходы, матэрыяльныя сістэмы, пасады аператараў, апрацоўка прэс-формаў, разгрузка дэталяў або наступнае абсталяванне.
Пабудуйце ячэйку вакол патоку прадукту. Адзначце, дзе смала ўваходзіць і дзе гатовыя дэталі выходзяць. Забяспечце месца для робата, абрэзкі, праверкі і адхіленага матэрыялу. Пакажыце маршрут змены цвілі. Захоўвайце доступ да абагравальнікаў, гідраўлікі, галоўкі і шафы кіравання. Канчатковае агульнае размяшчэнне павінна вызначыць гэтыя інтэрфейсы.

Утыліты таксама ставяцца да абранай канфігурацыі. Запытайце канчатковую падключаную нагрузку, напружанне харчавання, патрабаванні да паветра на ўваходзе машыны і патрабаванні да астуджальнай вады. Уключыце ўсіх мясцовых дапаможных. Не канструюйце расліна з табліцы падобнай мадэлі. Параметры і мясцовая электрычная канструкцыя могуць змяніць канчатковы пакет.
Кінглскіраўніцтва па патрабаванням да камунальных паслугаддзяляе падключаную нагрузку ад эксплуатацыйнай патрэбы. Ён таксама ахоплівае паток сціснутага паветра, астуджэнне і размяшчэнне. Выкарыстоўвайце яго са службовым лістом праекта і канчатковым чарцяжом машыны. План пляцоўкі павінен быць зацверджаны перад адпраўкай машыны.
Праверце вертыкальны маршрут гэтак жа ўважліва, як і падлогу. Апублікаваная вышыня не ўключае ўсе дзеянні пад'ёму або перашкоды на пляцоўцы. Праглядзіце дзверы, канструкцыю даху, доступ крана і шлях, які выкарыстоўваецца для апрацоўкі формы. Пакажыце на макеце платформы абслугоўвання і адкрытыя агароджы. Машына можа змясціцца ў будынку і пры гэтым быць складанай для ўстаноўкі або абслугоўвання.
Завершыце агляд спускной лініяй. Вялікая частка патрабуе месца для стабілізацыі, абрэзкі і перамяшчэння без пашкоджанняў. Пацвердзіце кропку падзення робата, шырыню канвеера і пазіцыю агляду. Калі працэс вяртае ўспышку да шліфавальнай машыны, адзначце таксама гэты маршрут. Гэтыя дэталі часта вырашаюць, дзе можа размясціцца машына.
Пабудуйце RFQ вакол васьмі доказаў прадукту
Запыт мадэлі без пакета дэталяў пакідае адкрытымі самыя вялікія рашэнні. Кінглспрацэс продажаўзапытвае фатаграфіі або чарцяжы прадукту, вагу, памер, матэрыял, таўшчыню, прадукцыйнасць і патрабаванні да хімічнай устойлівасці. Для рашэння KGB90A і KGB90AP арганізуйце гэтую інфармацыю ў такім парадку.
- Адправіць чарцёж кантраляванай дэталі.Уключыце габарытныя памеры, дэталі гарлавіны або інтэрфейсу, межы раздзялення і апошнюю версію.
- Укажыце валавую і гатовую масу.Аддзяліце вагу гатовага прадукту ад асадка, хвастоў і іншага тэхналагічнага матэрыялу.
- Вызначце кожны матэрыяльны паток.Дайце гатунак смалы, пастаўшчыка, колер, правіла перамолу і любую неабходную сувязь паміж патокамі.
- Апішыце канструкцыю сцяны.Адзначце адзін струмень, двайны пласт або двайны колер. Дадайце метад кантролю і ліміты прыняцця.
- Дайце ўпакоўку формы.Адпраўце канчатковую шырыню, вышыню, таўшчыню, вагу, схему астуджэння, кропкі мацавання, устаўкі і інтэрфейс для выдзімання.
- Усталяваць прымальны вывад.Вызначце таварныя часткі ў гадзіну, запланаваныя змены, апрацоўку адходаў і наступны працэс, які павінен ісці ў нагу.
- Пералічыце завадскія ўмовы.Уключыце напружанне, частату, сціснутае паветра, астуджальную ваду, вышыню столі, пад'ёмны доступ і даступную плошчу падлогі.
- Дамовіцца аб судзе.Назавіце смалу, форму, працягласць выпрабаванняў, праверкі якасці, колькасць выхаду, мяжу энергіі і дакументы, неабходныя перад прыёмкай.
Запытайце адказ, які аддзяляе стандартныя даныя мадэлі ад даных канкрэтнага праекта. Стандартная табліца дапамагае параўнаць платформу. Тэхнічная дамова павінна апісваць замоўленую канфігурацыю. Захоўвайце нумары версій на чарцяжы прадукту, чарцяжы прэс-формы, аркушы карыснасці і плане прыёмкі.
ВыкарыстоўвайцеКіраўніцтва па завадскіх прыёмачных выпрабаванняхдля вызначэння прабегу. Калі энергія, звязаная з прадуктам, з'яўляецца часткай рашэння, EUROMAP 46.2 забяспечвае метад вымярэння для дадзенай машыны, формы і вызначанага прадукту. Метад таксама патрабуе, каб прадукт адпавядаў патрабаванням заказчыка.
Кінглсстаронка загрузкізабяспечвае табліцы параметраў і дакументы кантролера для агляду. Пацвердзіце, што кожны дакумент адпавядае канчатковай мадэлі і пакету кіравання. Інструкцыя для падобнай машыны з'яўляецца карыснай інфармацыяй, але яна не адмяняе замоўлены тэхнічны файл.
Папрасіце абодва бакі падпісаць адзін і той жа набор даных перад пачаткам вытворчасці. Змененая структура сцен можа змяніць выбар экструдара. Больш цяжкі запор можа змяніць агляд стрэлу. Большая форма можа змяніць пасадку машыны. Кантроль рэвізіі прадухіляе, каб датэрміновае прапанаванне выпадкова стала канчатковай асновай прыняцця.
У запыце таксама павінна быць указана, якія пазіцыі застаюцца адкрытымі. Тыповыя прыклады ўключаюць канчатковы клас смалы, злучэнні для астуджэння прэс-формы або наступную аўтаматызацыю. Дайце кожнай адкрытай кропцы ўладальніка і тэрмін выканання. Затым фабрыка можа аддзяліць пацверджаныя матэрыялы канструкцыі машыны ад інфармацыі, якая ўсё яшчэ патрабуе адабрэння пакупніка.
Выберыце мадэль, якая адпавядае зацверджанаму прадукту
У KGB90A і KGB90AP шмат апублікаваных абмежаванняў па фармаванні. Такім чынам, выбар мадэлі пачынаецца з экструзійнай архітэктуры. Выкарыстоўвайце KGB90A як адпраўную кропку для зацверджанай канцэпцыі аднаго патоку. Выкарыстоўвайце KGB90AP, калі для вызначанага пласта або каляровай структуры неабходныя два патокі экструзіі.
Не выкарыстоўвайце складанасць мадэлі ў якасці замены вызначэння прадукту. Для падвойнай экструзійнай машыны неабходныя два шляхі апрацоўкі матэрыялу, вызначаны метад запуску і план праверкі пласта або колеру. Калі прадукт не мае патрэбы ў гэтых функцыях, яны дадаюць працу, не ствараючы перавагі прынятага прадукту.
Не выбірайце KGB90A толькі таму, што паказаны вага машыны меншы. Большае значэнне маюць прыдатнасць формы, агульны попыт і агульнапрыняты аб'ём вытворчасці. Прадукт з адным патокам усё яшчэ можа патрабаваць дбайнага праграмавання сцен, астуджэння і апрацоўкі дэталяў. Выпрабаванне прадукту павінна пацвердзіць поўны вынік.
Калі пакупнік чакае будучых прадуктаў, пералічыце іх зараз. Праверце самую вялікую форму і самую цяжкую масу. Адзначайце любыя будучыя патрабаванні да падвойнага пласта або падвойнага колеру. Затым вырашыце, ці належыць дадатковая архітэктура першай пакупцы або наступнай лініі. Захоўвайце непацверджаныя будучыя ідэі асобна ад бягучага прыёмачнага тэсту.
Перад адпраўкай запусціце ўзгодненую частку з узгодненым матэрыялам. Запішыце рэцэпт, вынікі якасці, дапушчальны выхад і ўмовы выкарыстання. Выкарыстоўвайцекантрольны спіс запускудля ўводу ў эксплуатацыю і сткіраўніцтва па пераходзекалі сямейства прадуктаў уключае некалькі формаў або колераў.
Часта задаюць пытанні
У чым галоўная розніца паміж KGB90A і KGB90AP?
Бягучая табліца KGB90A пералічвае адзін шнек 90 мм і рухавік экструдара магутнасцю 45 кВт. У табліцы KGB90AP пералічаны два шрубы 70 мм і два рухавіка магутнасцю 22 кВт. Kinggle апісвае KGB90AP як варыянт падвойнай экструзіі для двухслаёвых або двухкаляровых прадуктаў. Многія апублікаваныя памеры фарміравання аднолькавыя.
Ці азначае, што ёмістасць 60 л падыдзе для кожнага прадукту аб'ёмам 60 л?
Не. Аб'ём - гэта толькі значэнне ранняй праверкі. Гатовая форма павінна адпавядаць валіку, максімальным памерам формы, дыяпазону таўшчыні і размяшчэнню адтулін. Валавы прыбытак павінен адпавядаць патрабаванням акумулятара. Праектаваная плошча, патрэба ў заціску, устаўкі, астуджэнне і выдаленне дэталяў таксама патрабуюць праверкі.
Ці можна апублікаваныя 500 штук у гадзіну выкарыстоўваць у якасці вытворчасці?
Не. Абедзве старонкі пазначаюць гэтую лічбу як вынік сухога цыклу. Ён не ідэнтыфікуе фармованы прадукт, смалу, вагу, час астуджэння, правіла адхілення або ўстаноўку ніжэй па плыні. Аб'ём вытворчасці павінен вымярацца як прынятыя дэталі падчас узгодненага выпрабавання з рэальным прадуктам і матэрыялам.
Калі пакупніку варта выбраць мадэль падвойнага экструзіі KGB90AP?
Выберыце KGB90AP, калі зацверджаны прадукт патрабуе двух патокаў расплаву для пэўнай двухслаёвай або двухкаляровай структуры. Вызначце абодва матэрыялы, меркаваную сувязь паміж патокамі і метад праверкі. Не дадавайце другі экструдар толькі ў якасці агульнага абнаўлення.
Якая інфармацыя аб прадукце патрэбна Kinggle для прапановы машыны аб'ёмам 60 л?
Адпраўце чарцёж прадукту або фатаграфіі, памеры, гатовую і агульную масу, гатунак смалы, структуру сцен, патрабаванні да таўшчыні, мэтавы выхад і функцыянальныя выпрабаванні. Дадайце дэталі формы і завадскія ўтыліты, калі яны ёсць. Гэтая інфармацыя дазваляе машыне, галоўцы, прэс-форме і пробнаму плану выкарыстоўваць адзін і той жа прадукт.
Як параўноўваць спажыванне энергіі дзвюма мадэлямі?
Вымярайце кожную мадэль, вырабляючы аднолькавы прыняты прадукт у эквівалентных умовах. Запісвайце кВт-гадз машыны, прыняты аб'ём магутнасці, экструдаваную масу і ўключаныя дапаможныя прылады з таго ж часовага акна. Не параўноўвайце намінальныя паказчыкі падключанага рухавіка або сухога цыкла, як калі б яны былі вынікамі энергіі прадукту.
Дашліце тавар перад выбарам мадэлі
Падзяліцеся чарцяжом, смалой, масай валавой запаркі, структурай сцен, інфармацыяй аб форме, дапушчальнай прадукцыяй і камунальнымі паслугамі завода. Затым Kinggle можа пацвердзіць, ці адпавядае праекту KGB90A, KGB90AP або іншая платформа.
Запытайце прапанову на аснове прадуктуПравераныя крыніцы для гэтага кіраўніцтва
- Kinggle KGB90A 60L Назапашвальная выдувная машына, актуальнае апісанне прадукту і апублікаваная табліца, праверана 9 верасня 2026 г.
- Акумулятарная выдувная машына Kinggle KGB90AP 60 л, апісанне двайнога экструзіі і апублікаваная табліца, праверана 9 верасня 2026 г.
- Інструкцыя па эксплуатацыі Moog DigiPack III, метад кантролю профілю пазіцыі акумулятара, доступ праз Kinggle.
- EUROMAP 46.2, версія 1.0, студзень 2014 г, звязанае з прадуктам вымярэнне энергіі для пэўнага прадукту і формы.
- Працэс продажу Kinggle, інфармацыя пра прадукт, запытаная для прапаноў машын, праверана 9 верасня 2026 г.