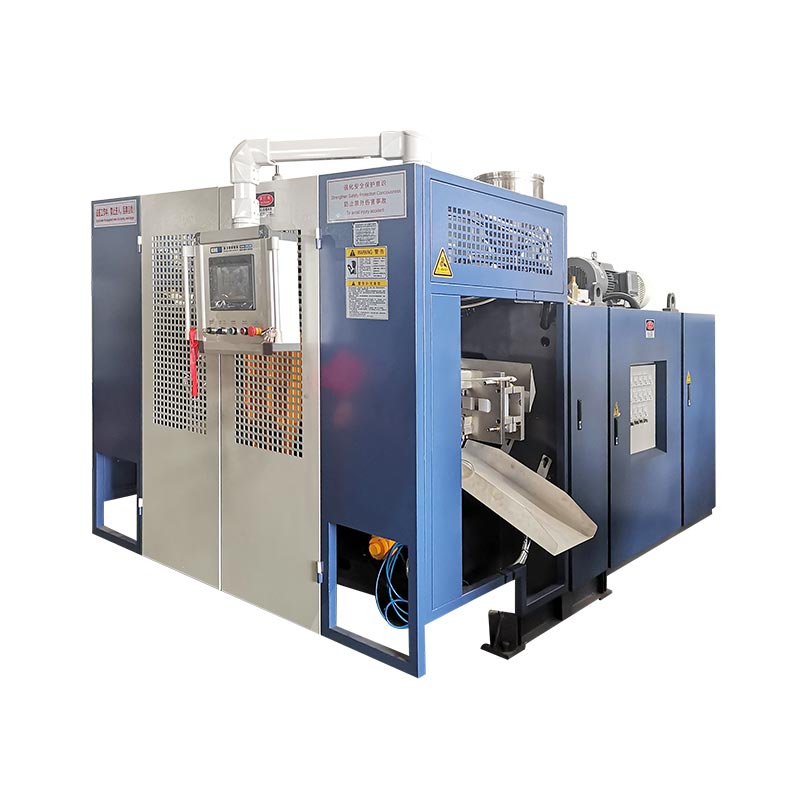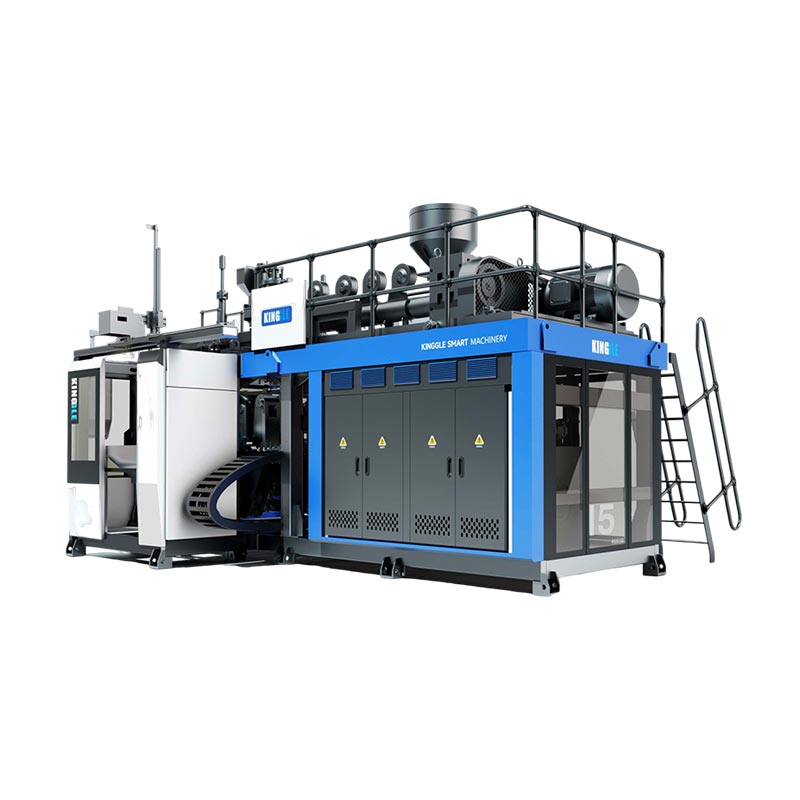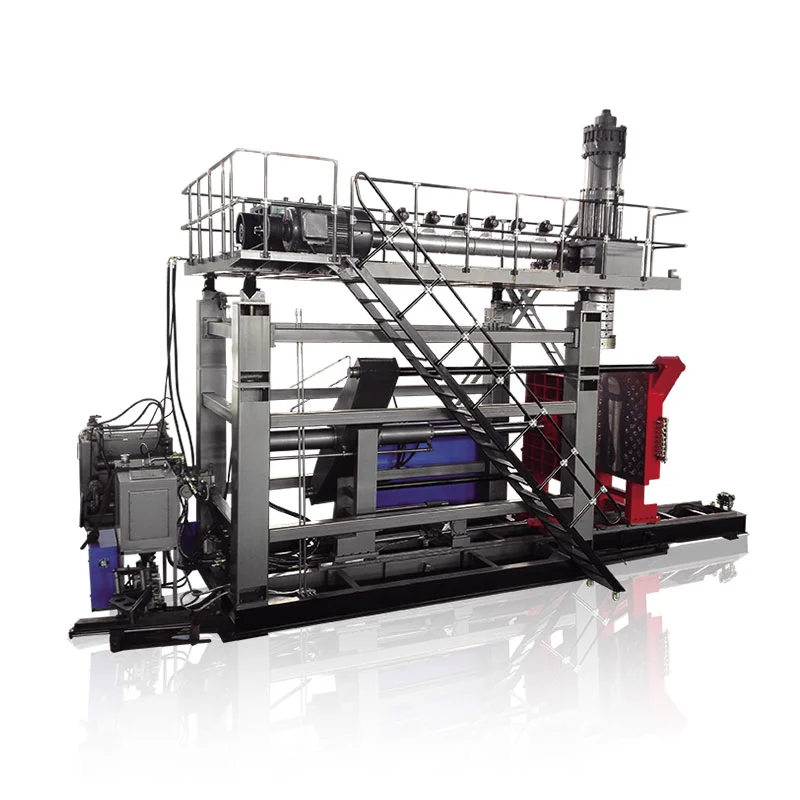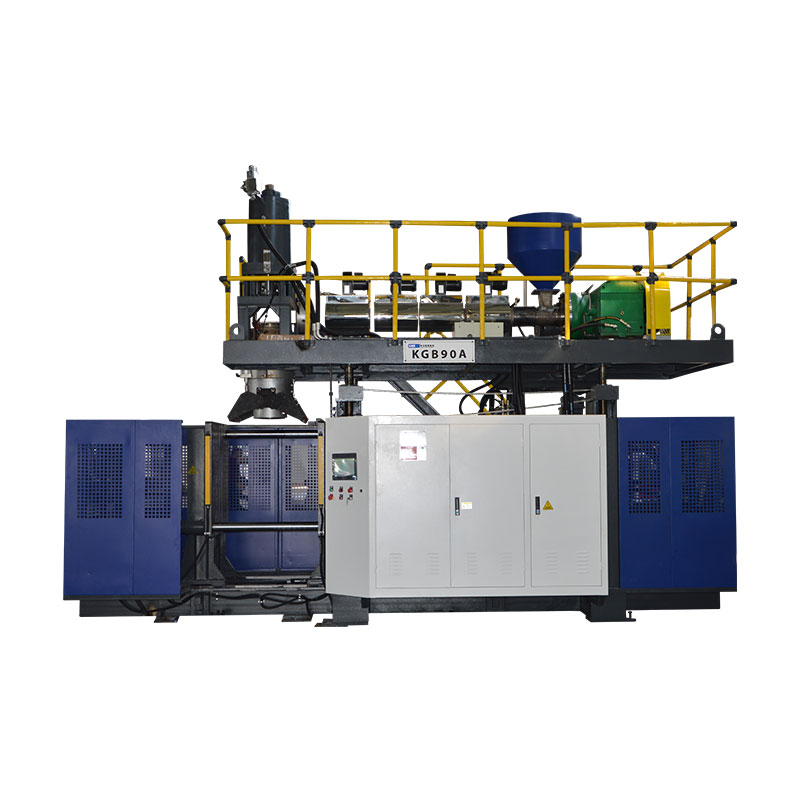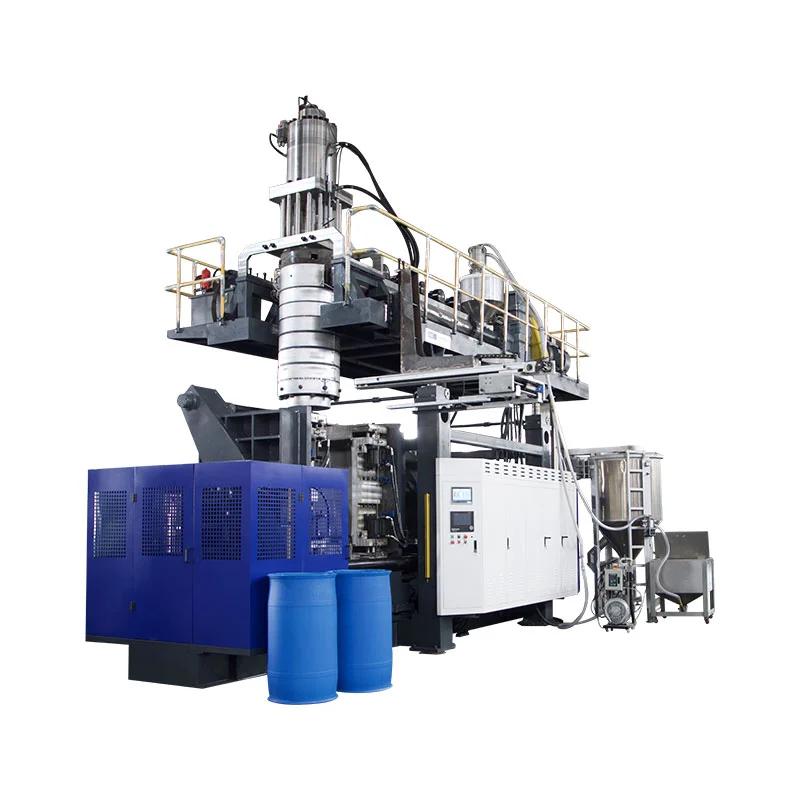
Замена выдувной машыны завершана толькі тады, калі новая форма, шлях матэрыялу, інструменты, рэцэпт і наступныя ўстаноўкі правільна вызначаны і новая дэталь праходзіць вызначаныя праверкі.Запуск аўтаматычных цыклаў з'яўляецца прамежкавай вяхой, а не доказам завяршэння. Самы бяспечны і хуткі практычны метад заключаецца ў тым, каб падрыхтаваць усё магчымае перад прыпынкам, ізаляваць небяспечную энергію для адкрытай працы, аднавіць функцыі ў кантраляваным парадку і вымераць час да першага прынятага вытворчага акна з запісам вызначэння прыёмкі, страт пры пераходзе, адказнага зацвярджальніка і неабходных доказаў перад тым, як каманда пачне наступную вытворчую кампанію з базавай лініі вытворчасці, якую можна прасачыць.

Тэрміналагічная заўвага:Вытворчыя групы могуць апісаць гэтую працу як пераход на экструзійна-выдуўную машыну, змену формы для выдуўнага фармавання, замену прэс-формы, змену інструмента, змену лініі бутэлек, змену колеру выдуўнага фармавання, змену смалы для выдуўнога фармавання або рэцэпту фармавання. Гэтыя пазнакі перакрываюцца, але не заўсёды апісваюць аднолькавы аб'ём. У пакете заданняў павінна быць дакладна ўказана, якія фізічныя, матэрыяльныя, лічбавыя і наступныя элементы будуць зменены.
Пяць рашэнняў, якія кантралююць пераход
- Вызначце фінішную кропку як прынятую дэталь і стабільнае вытворчае акно.
- Ідэнтыфікуйце кожны зменены прадмет: прэс-форму, інструмент для штампа, выдувную шпільку, смалу, колер, рэцэпт і наступнае абсталяванне.
- Перамясціце праверку, пастаноўку і дакументацыю за акно спыненай машыны, дзе гэта бяспечна.
- Перад уваходам у небяспечную зону выкарыстоўвайце дазволеную на сайце працэдуру выкарыстання небяспечнай энергіі.
- Запішыце зацверджаную ўстаноўку і доказы, каб наступны запуск пачынаўся з кантраляванай базавай лініі.
| Змяніць дамен | Што павінна адпавядаць новай працы | Перазапусціць доказы | Тыповая схаваная залежнасць |
|---|---|---|---|
| Форма і інтэрфейсы | Правільная рэвізія, мантаж, астуджэнне, суадносіны шпілька/стрыжань і вынас | Кіраваны ручной рух і герметычныя злучэнні | Маршрутызацыя шланга, становішча датчыка або зазор унізе |
| Штампоўка і прыстасаванне | Зацверджаная ідэнтычнасць інструмента, механічнае становішча і каліброўка | Прамая, устойлівая засцілка, размешчаная для формы | Файл інструмента не адпавядае ўсталяванаму абсталяванню |
| Матэрыял і колер | Правільны клас смалы, партыя, маткавая сумесь і зацверджанае правіла перамолкі | Чысты, аднастайны расплаў і прасочваецца пераход матэрыялу | Старая смала або колер застаюцца пры апрацоўцы і плаўленні |
| Рэцэпт і элементы кіравання | Выпушчана версія рэцэпта для ўсталяванага пакета прадукту | Каманда і фактычны стан узгадняюцца праз кантраляваны цыкл | Старое значэнне прадукту захавалася па-за захаваным рэцэптам |
| Прыёмка дэталяў і радкоў | Чарцёж, візуальная мяжа, вага, сцяна, памеры і функцыянальныя выпрабаванні | Вызначанае паслядоўнае або часовае акно прыняцця | Трымер, тэстар на герметычнасць, канвеер або ўпакоўка па-ранейшаму выкарыстоўваюць стары SKU |
Пераход завершаны толькі тады, калі новая бутэлька зацверджана
Расліны часта выкарыстоўваюць словапераходдля некалькіх розных мерапрыемстваў. Адзін кіраўнік можа спыніць гадзіннік, калі новая форма заціснута. Іншы можа спыніць яго, калі пачнецца першы аўтаматычны цыкл. Якасць можа вызначаць завяршэнне як першую дэталь, якая праходзіць праверку, у той час як вытворчасць можа запатрабаваць пастаяннага выпуску прынятых дэталяў. Гэтыя вызначэнні даюць розныя лічбы, таму параўнанне часу пераходу не мае сэнсу, пакуль пачатковая кропка і кропка канца не будуць зафіксаваны.
Для лініі экструзійна-выдуўнага фармавання карыснай адпраўной кропкай з'яўляецца апошняя прынятая дэталь з задання. Карысная фінішная кропка - гэта першае прынятае вытворчае акно для ўваходнага задання. Расліна павінна вызначаць гэтае акно. Гэта можа быць зададзеная колькасць паслядоўных частак, пэўны час пры стабільных умовах або правіла адбору пробаў па станцыях, пустэчах або выхадах штампа. Патрабаванне змяшчаецца ў спецыфікацыі кантраляванага прадукту або працэсу, а не ў памяці аператара.
Гэта вызначэнне раскрывае працу, якую хавае толькі метрыка формы. Прадукт, які паступае, можа запатрабаваць іншую плашку або апраўку, выдувной штыфт, інструмент для гарлавіны, рух стрыжня, профіль запарвання, смалу, колер, лінейку перашліфоўкі, праграму праверкі на герметычнасць, прыстасаванне для абрэзкі, этыкетку, накіроўвалую канвеера або шаблон упакоўкі. Нават калі фізічная форма застаецца ўсталяванай, пераход на матэрыял і рэцэпт усё яшчэ можа быць поўным пераходам на вытворчасць пластыкавых бутэлек.
Раздзяліце вынік на чатыры меры: час спынення машыны, час да першай сфармаванай дэталі, час да першай прыняцця дэталі і час да акна прыняцця вытворчасці. Запіс адхіленняў устаноўкі і колькасць ачысткі акрамя гэтых часоў. Гэта не абяцае, што кожная лічба ўпадзе. Гэта робіць страту бачнай і прадухіляе справаздачу аб хуткім перазапуску як аб паспяховым пераходзе на экструзійна-выдувную машыну, калі на лініі ніжэй па плыні або варотах якасці ўсё яшчэ адхіляюцца дэталі.
Сплануйце новую ўпакоўку прадукту да таго, як машына спыніцца
Пераход павінен пачацца як праверка інфармацыі, пакуль усё яшчэ выконваецца выходнае заданне. Стварыце адзін апублікаваны пакет заданняў, які вызначае чарцёж і рэвізію дэталі, марку смалы, маткавую сумесь, дазволеную перамолку, мэтавую вагу дэталі, крытычныя памеры, размяшчэнне таўшчыні сценкі, візуальныя крытэрыі, функцыянальныя выпрабаванні і чаканую ўпакоўку. Дадайце ідэнтыфікатары формы, штампа, штыфта для выдзімання, устаўкі, вынасу і паслядоўнага прыстасавання. Калі два прадметы маюць агульную назву, выкарыстоўвайце трывалыя пасведчанні асобы або фотаздымкі, якія праходзяць рэвізію, каб каманда ўстаноўкі не выбірала па вонкавым выглядзе.
Кінгл апублікаваўпрацэс продажаўпросіць пакупнікоў прадаставіць фатаграфіі або чарцяжы прадукту, вагу, памер, матэрыял, таўшчыню, прадукцыйнасць і патрэбы ў хімічнай устойлівасці перад выбарам машыннага рашэння. Тыя ж катэгорыі ўваходных дадзеных з'яўляюцца каштоўнымі падчас наступных пераходаў, таму што яны звязваюць наладку машыны з дэталлю, якую трэба вырабіць. Вытворчы пакет павінен быць больш канкрэтным, чым першапачатковы запыт, і павінен утрымліваць толькі зацверджаныя значэнні для фактычнай камбінацыі машыны, формы і матэрыялу.
Пастаўце наступную форму і правераныя дапаможныя прадметы ў адведзеным месцы, не перашкаджаючы выхадам, ахове або патоку матэрыялу. Праверце кропкі ўздыму і план уздыму завода, але не рабіце высновы аб грузападымальнасці з намінальнага памеру формы. Пераканайцеся, што злучэнні астуджэння, паветраныя злучэнні, датчыкі, кабелі і крапежныя элементы прысутнічаюць і правільна вызначаны. Падрыхтуйце чыстае абсталяванне для апрацоўкі матэрыялаў і асобныя кантэйнеры для выходнай смалы, пераходнага матэрыялу і адбракаваных дэталяў. Калі ў лінейку ўваходзяць трымер, тэстар на герметычнасць, налепшчык этыкетак або канвеер, уключыце яго рэцэпт і змяніце дэталі ў тым жа аглядзе гатоўнасці.
Правядзіце кароткае рашэнне аб гатоўнасці перад апошняй старой часткай. Наладчык формы пацвярджае гатоўнасць інструментаў і ўздыму, апрацоўка матэрыялаў пацвярджае правільныя партыі і чысты маршрут, аператар пацвярджае доступ да рэцэпту, тэхнічнае абслугоўванне пацвярджае любую запланаваную працу, а якасць пацвярджае план узору. Калі неабходны элемент адсутнічае, пакіньце выходную працу, калі гэта магчыма. Выяўленне праблемы да запланаванай прыпынку ператварае час прастою ў час падрыхтоўкі без выкарыстання бяспечнага цэтліка.
Кантралюйце небяспечную энергію перад працай з формай або інструментамі
Змена формы для выдуўнага фармавання можа падвергнуць людзей уздзеянню руху заціску, рухомых валікаў, выдувных шпілек, фрэз, робатаў, гідраўлічнага ціску, пнеўматычнага ціску, электрычнай энергіі, гарачага палімера і нагрэтых інструментаў. Націсканне звычайнай кнопкі прыпынку не стварае бяспечных умоў для працы ў небяспечнай зоне. Працадаўца павінен вызначыць, якія задачы з'яўляюцца абслугоўваннем або тэхнічным абслугоўваннем, ідэнтыфікаваць усе крыніцы энергіі і прымяніць спецыфічную для машыны працэдуру кантролю энергіі з дапамогай навучанага і ўпаўнаважанага персаналу.
Для працоўных месцаў у Злучаных Штатах,OSHA 29 CFR 1910.147звяртаецца да тэхабслугоўвання і тэхнічнага абслугоўвання, калі нечаканае ўключэнне, запуск або вызваленне назапашанай энергіі можа прывесці да траўмаў супрацоўніка. Гэта патрабуе праграмы кантролю энергіі, задакументаваных працэдур, дзе гэта магчыма, навучання і перыядычных праверак.OSHA 29 CFR 1910.212забяспечвае агульныя патрабаванні да аховы машыны. Заводы за межамі Злучаных Штатаў павінны прытрымлівацца законаў, стандартаў і працэдур працадаўцы, якія прымяняюцца ў іх месцы.
План змяненняў таксама павінен уключаць задачы, якія патрабуюць часовай энергіі для тэставання або пазіцыянавання. Гэта не дазвол імправізаваць. Адказны працадаўца павінен вызначыць адпаведную паслядоўнасць ачысткі інструментаў і людзей, аднаўлення толькі неабходнай энергіі, выканання тэсту, паўторнага абясточвання, калі патрабуецца, і паўторнага прымянення сродкаў кіравання перад аднаўленнем адкрытай працы. Светлавая заслона, блакіроўка дзвярэй або аварыйны прыпынак могуць абараніць нармальную працу, але нельга выпадкова разглядаць іх як замену адпаведнай працэдуры выкарыстання небяспечнай энергіі.
Беражыце абсталяванне гэтак жа старанна, як і людзей. Кінгл прымаеКіраўніцтва па эксплуатацыі аўтаматычнай выдувной машыныпапярэджвае, што рух выдувной шпількі павінен быць узгоднены з адкрытым станам формы, і апісвае функцыі пазіцыянавання платформы і высечнай галоўкі. Дакладны інтэрфейс і логіка бяспечнага руху адрозніваюцца ў залежнасці ад мадэлі, опцый і версіі праграмнага забеспячэння. Такім чынам, група ўстаноўкі павінна ідэнтыфікаваць дазволеныя рухі для канкрэтнай машыны перад прыпынкам, а не выяўляць іх, пакуль прысутнічае падвешаная форма або адкрыты інструмент.
Правядзіце адну кантраляваную паслядоўнасць па форме, матэрыяле і элементах кіравання
Наступная паслядоўнасць з васьмі этапаў наўмысна напісана як паток кіравання, а не ўніверсальная механічная працэдура. Падрабязныя этапы выдалення прэс-формы, значэнні крапежных элементаў, метад шланга, ліміты тэмпературы інструмента і выпрабавальныя рухі павінны зыходзіць з фактычных інструкцый машыны, формы і завода. Каштоўнасць агульнай паслядоўнасці заключаецца ў тым, што яна дае аднолькавыя кропкі перадачы аперацый, інструментаў, тэхнічнага абслугоўвання, матэрыялаў і якасці.
-
Вызваліць выходную працу.Вызначце апошнюю прынятую старую дэталь, захавайце неабходную запіс працэсу і ўзгадніце выходную смалу, этыкеткі і незавершаную працу. Захоўвайце зацверджаны ўзор, калі гэтага патрабуе план кантролю на прадпрыемстве.
-
Спыніцеся ў зацверджаным стане.Выконвайце інструкцыі па адключэнні машыны і смалы. Улічвайце знаходжанне ў гарачым стане і матэрыял, які застаўся ў бункеры, экструдары, галоўцы або назапашвальніку, а не меркаванне, што звычайная паўза падыходзіць для замены смалы.
-
Ізаляваць для адкрытай працы.Упаўнаважаны персанал прымяняе працэдуры выкарыстання небяспечнай энергіі і ліфта. Праверце ізаляцыю і адрас назапашанай гідраўлічнай, пнеўматычнай, гравітацыйнай і цеплавой энергіі, перш чым хто-небудзь уваходзіць у вызначаную небяспечную зону.
-
Выдаліце і абараніце выходныя кампаненты.Адключыце, падніміце і захоўвайце форму і адпаведныя інструменты ў адпаведнасці з кантраляванымі інструкцыямі. Закрыйце або абараніце чыстыя злучэнні і запісвайце пашкоджанні, уцечкі або ненармальны знос замест таго, каб перадаваць гэта ў наступны запуск.
-
Праверце агульныя інтэрфейсы.Праверце мантажныя паверхні, асаблівасці выраўноўвання, злучэнні для астуджэння і паветра, датчыкі, кабелі і даступную ахоўную зону. Схаваная праблема інтэрфейсу можа адпавядаць новай форме і выглядаць як памылка рэцэпту.
-
Усталюйце правераны ўваходны пакет.Супастаўце фізічныя ідэнтыфікатары з выпушчаным пакетам заданняў. Пракладзіце злучэнні, каб пазбегнуць небяспекі зашчымлення, награвання і руху, а затым выканайце ўказаныя праверкі мантажу і злучэння.
-
Аднавіць функцыі шляхам аўтарызацыі.Ачысціце персанал і інструменты, пераўсталюйце агароджы, прытрымлівайцеся зацверджанага працэсу паўторнага ўключэння і пацвердзіце дазволеныя ручныя рухі ў кантраляваных умовах. Пацвердзіце, што каманда, зваротная сувязь і фізічны рух супадаюць.
-
Увядзіце матэрыял і кваліфікуйце прадукт.Завяршыце зацверджаны пераход смалы або колеру, загрузіце выпушчаны рэцэпт, сфарміруйце дыягнастычныя часткі, выпраўце адну пацверджаную прычыну за раз і адпусціце вытворчасць толькі пасля таго, як пройдзе вызначанае акно прыёмкі.
Уладальнік сцэны павінен падпісваць або лічбава пацвярджаць кожную перадачу. Гэты невялікі элемент кіравання прадухіляе неадназначныя заявы, такія як «форма гатовая», калі астуджэнне не падключана, або «рэцэпт загружаны», калі адна дапаможная прылада ўсё яшчэ змяшчае папярэдні SKU. Ён таксама паказвае, дзе на самай справе быў страчаны час: чаканне аўтарызацыі, вызначэнне месцазнаходжання абсталявання, карэкцыя інтэрфейсу, ачыстка старога колеру, стабілізацыя парысона або паўтарэнне праверкі якасці.
Для больш падрабязнай інфармацыі пра ўзаемасувязь інструментаў выкарыстоўвайце Kinggle'sкіраўніцтва па распрацоўцы экструзійна-выдувных формаў. Для кантраляванага вяртання ад спыненай машыны да вытворчасці выкарыстоўвайцекантрольны спіс для запуску выдувной машыны. Гэтыя артыкулы пашыраюць асобныя этапы; гэтая старонка пераходу валодае міжфункцыянальнай перадачай ад аднаго зацверджанага задання да наступнага.
Разглядайце змяненне смалы і колеру як рашэнне шляху матэрыялу
Змена матэрыялу для выдзімання не завершана, калі наступны мяшок дасягае бункера. Выходная смала або фарба могуць застацца ў канвеерных лініях, пагрузчыках, бункерах, блендерах, загрузных гарлавінах, шнеку і ствале, перахадніках, экструзійнай галоўцы, шляхах патоку назапашвальніка і штампах. План пераходу павінен вызначыць, якія з гэтых тамоў задзейнічаны і дзе будуць збірацца змешаныя або рознакаляровыя матэрыялы. У ім таксама павінна быць указана, ці можа пераходны матэрыял быць адноўлены, павінен быць змешчаны на каранцін або павінен быць утылізаваны ў адпаведнасці з правіламі вытворчасці матэрыялаў.
Выконвайце інструкцыі па адключэнні, запуску і ачыстцы, зацверджаныя пастаўшчыком смалы, а таксама інструкцыі да машыны. Не думайце, што для кожнага палімера, фарбавальніка і экструзійнай сістэмы падыходзіць універсальны матэрыял, тэмпература або колькасць для ачысткі. Змена натуральнага матэрыялу на цёмны стварае іншую праблему бачнасці ад цёмнага да натуральнага. Пераход паміж гатункамі аднаго і таго ж палімера ўсё яшчэ можа змяніць трываласць расплаўлення, набраканне, астуджэнне і паводзіны пры астуджэнні. Пераход паміж сямействамі палімераў можа запатрабаваць больш канкрэтнага агляду сумяшчальнасці і дэградацыі. КінглсКіраўніцтва па выдуўным фармаванні HDPE супраць PPтлумачыць, чаму частка, працэс і пакет праверкі павінны быць перагледжаны, а не разглядаць назву матэрыялу як простую замену.
LyondellBasell'sкіраўніцтва па ліквідацыі непаладак пры выдувном фармаванніідэнтыфікуе знешнія забруджвання і дэградаваную смалу як крыніцы ліній штампа, палос, некаляровых часціц і дзірак. У прыватнасці ўказваецца на апрацоўку матэрыялаў, забруджаную перамолку, дрэнную ачыстку паміж смоламі і дрэнную практыку адключэння або запуску ў якасці магчымых прычын. Гэта дыягнастычныя адносіны, а не працоўныя ўстаўкі Kinggle.
Убудуйце станоўчую ідэнтыфікацыю матэрыялу ў перадачу. Запішыце пастаўшчыка смалы, гатунак, партыю, маткавую сумесь, суадносіны, крыніцу перамолу і час, калі новая сумесь паступіла ў сістэму падачы. Пры неабходнасці захоўвайце запісы этыкетак або штрых-кодаў з захаванымі ўзорамі. Калі на першых новых дэталях з'яўляюцца чорныя плямы, палосы або пераход колеру, пазнака часу і запіс шляху матэрыялу дапамагаюць адрозніць прадказальны пераход ад забруджвання або дэградацыі. Theкіраўніцтва па дэфектах экструзійнага выдуўнага фармаваннязабяспечвае больш шырокую матрыцу сімптом-доказ.
Аднавіць рэцэпт без імпарту здагадак старога прадукту
Захаваны рэцэпт карысны толькі тады, калі яго ідэнтычнасць і сфера дзеяння ясныя. У запісе, які паступае, павінна быць указана версія прадукту, камбінацыя формы і інструмента, клас смалы, адпаведны файл кантролера, статус зацвярджэння і дата апошняй праверкі. Правы доступу павінны адрозніваць выпушчаныя вытворчыя рэцэпты ад выпрабаванняў распрацоўкі. Перад загрузкай файла аператар павінен пацвердзіць, што фізічны стан машыны адпавядае файлу, а не выкарыстоўваць назву рэцэпту ў якасці доказу таго, што абсталяванне правільнае.
Рэцэпт можа быць падзелены на розныя сістэмы. Галоўны HMI можа ўтрымліваць пазіцыі адкрыцця і закрыцця формы, хуткасці руху, затрымкі, час выдзімання, час астуджэння, логіку вымання і выбар функцый. Асобны кантролер таўшчыні сценкі можа захоўваць інфармацыю аб стрэле або цыкле, значэнні зазору і профіль пераходу. Абсталяванне ніжэй па плыні можа захоўваць налады абрэзкі, праверкі герметычнасці або канвеера. Кінгл прымаеMoog DigiPack III кіраўніцтватлумачыць, што файлы-кантэйнеры, якія захоўваюцца, могуць уключаць у сябе запраграмаваны профіль Parison і інфармацыю аб каліброўцы інструментаў. У ім таксама сцвярджаецца, што пры пераходзе з аднаго кантэйнера на іншы важная дакладная каліброўка інструментаў.
Гэтыя доказы пацвярджаюць жыццёва важнае правіла: не адлучайце файл праграмнага забеспячэння ад інструментаў, для працы з якім ён быў адкалібраваны. У тым жа кіраўніцтве кантролера адзначаецца, што пры змене прэс-формы таксама можа спатрэбіцца змена інструмента для зазору штампа. Файл, які стварае прыняты кантэйнер з адной плашкай, апраўкай і каліброўкай, не з'яўляецца аўтаматычна сапраўдным пасля змены гэтых элементаў. Калі завод зацвердзіў асноўныя налады, параўнайце загружаную версію з апублікаваным запісам і задакументуйце любыя наўмысныя адрозненні. Не перазапісвайце майстар падчас наладжвання першых частак.
Скарыстайцеся ручным рэжымам або рэжымам наладкі, каб праверыць толькі рухі, дазволеныя спецыфічнай працэдурай машыны. Перад аўтаматычным цыклам праверце зазор у прэс-форме, суадносіны выдувной шпількі або стрыжня, становішча высечнай галоўкі і валіка, шлях вымання, агароджы і зваротную сувязь. Кіраўніцтва па эксплуатацыі Kinggle апісвае ручныя функцыі і папярэджвае, што рух выдувной шпількі павінен быць узгоднены з адкрытай формай. Паколькі інтэрфейсы і дадатковыя функцыі адрозніваюцца, тоКіраўніцтва па наладах HMI і сігналізацыіварта чытаць разам з інструкцыяй па машыне, а не выкарыстоўваць у якасці замены.
Калі пачынаецца настройка, змяніце адну кантраляваную зменную па заяўленай прычыне, запішыце старыя і новыя значэнні і пачакайце адказу працэсу, перш чым ацэньваць яго. Размеркаванне па Парызону, вага дэталі, паводзіны экструзіі, астуджэнне і становішча формы ўзаемадзейнічаюць. Theкіраўніцтва па праграмаванні parisonтлумачыць, як злучыць профіль з вымеранымі месцамі сцен замест згладжвання кропак толькі па вонкавым выглядзе.
Праверце першыя часткі, перш чым вымяраць поспех пераходу
Першая закрытая частка адказвае толькі на адно пытанне: лінія можа нешта ўтвараць. Гэта не даказвае, што дэталь адпавядае чарцяжам, функцыянальным патрабаванням або патрабаванням працэсу. Ставіцеся да ранніх вырабаў як да дыягнастычных узораў. Адзначце іх адпаведна паслядоўнасцю, часам, станцыяй, паражніной або выхадам штампа. Трымайце іх у парадку дастаткова доўга, каб убачыць, ці збліжаецца працэс, дрэйфуе ці паўтараецца бакавы дэфект.
Пачніце з ідэнтычнасці і грубага стану. Пацвердзіце правільную дэталь і рэвізію, смалу і колер, геаметрыю гарлавіны або інтэрфейсу, поўную фармацыю, маршрут абрэзкі і відавочныя пашкоджанні. Затым прымяніце кантраляваны план для масы дэталі, размеркавання сцен, крытычных памераў, знешняга выгляду і неабходных функцыянальных выпрабаванняў. Выпрабаванні на герметычнасць, падзенне, ціск, нагрузку, хімічную ўстойлівасць або прыдатнасць залежаць ад прадукту; уключаць толькі тыя, якія патрабуюць чарцяжы пакупніка, стандарт або план праверкі. Не прыдумляйце ўніверсальны допуск або колькасць выбарак.
Прыёмны ўзор павінен прадстаўляць рэальную вытворчасць. На машыне з двума станцыямі бярыце пробу з абодвух бакоў. Пры ўстаноўцы з некалькімі галоўкамі або паражнінамі захавайце ідэнтычнасць галоўкі або паражніны, каб сярэдняе значэнне не магло схаваць адзін няспраўны вынік. Калі трымер або тэстар для праверкі ўцечак з'яўляюцца часткай працэсу прадаемай дэталі, кваліфікуйце гэта абсталяванне таксама. Бутэлька, якая праходзіць праз форму, але руйнуецца пасля абрэзкі, не з'яўляецца прынятым вынікам вытворчасці. TheКіраўніцтва па завадскіх прыёмачных выпрабаванняхпаказвае, як прадукт, працэс і доказы выпрабаванняў могуць быць звязаны разам перад адпраўкай; той жа прынцып адсочвання прымяняецца падчас пераходу на вытворчасць.
Ахоўнікі, зваротная сувязь, камунальныя паслугі, ручныя руху і матэрыяльны паток адпавядаюць зацверджанай наладзе.
Ідэнтыфікаваныя ўзоры праходзяць адпаведныя патрабаванні да чарцяжоў, візуальных, памерных, сценавых і функцыянальных патрабаванняў.
Вызначанае заводам паслядоўнае або часовае акно вытворчасці праходзіць праз усе адпаведныя выхады.
Адпускаць лінію толькі праз упаўнаважаны заводам орган. Запішыце прынятыя ўзоры і перагляд рэцэпту, які іх вырабіў. Калі працэс не можа дасягнуць зацверджанага акна, не выходзячы за межы кваліфікаванага дыяпазону, спыніце павышэнне налад і вывучыце інструменты, камунальныя паслугі, матэрыял, стан машыны або першапачатковы праект працэсу. Кінглскіраўніцтва па патрабаванням да камунальных паслугдапамагае аддзяліць праблему з наладамі машыны ад нестабільнай падачы паветра, вады ці электрычнасці.
Скараціце час пераключэння, перамясціўшы нарыхтоўку за межы прыпынку
Самая бяспечная магчымасць - гэта звычайна не хутчэйшая праца з гаечным ключом. Гэта ліквідацыя працы, якая не павінна была быць у спыненым акне. Праглядзіце запісаны пераход і класіфікуйце кожную затрымку: чаканне формы, пацверджанне рэвізіі, пошук шланга, ачыстка кантэйнера з матэрыялам, загрузка файла, вызначэнне месцазнаходжання тэставага прыстасавання, чаканне якасці або выпраўленне пашкоджанага злучэння. Многія з гэтых задач могуць быць выкананы або правераны да апошняй прынятай старой дэталі, пры ўмове, што падрыхтоўка не перашкаджае вытворчасці або ахове.
Стварыце гатовы да запуску камплект для кожнага паўтаральнага сямейства прадуктаў. Ён можа ўключаць у сябе правераныя карты злучэнняў, абароненыя крапежныя элементы, маркіраваныя шлангі, кранштэйны датчыкаў, зацверджаныя спасылкі на рэцэпты, прыклады планаў і наступныя змены дэталяў. Выкарыстоўвайце візуальную ідэнтыфікацыю, якая выжывае ў асяроддзі крамы. Захоўвайце формы і інструменты так, каб кропкі пад'ёму і злучальныя паверхні заставаліся даступнымі і абароненымі. Набор павінен скараціць пошук і інтэрпрэтацыю; ён ніколі не павінен стымуляваць замену, калі кантраляваны элемент адсутнічае.
Стандартызаваць інтэрфейсы толькі пасля інжынернай праверкі. Адпаведнае размяшчэнне шлангаў, ідэнтыфікацыя раздымаў, спасылкі на мантаж і назва рэцэптаў могуць скараціць час прыняцця рашэння, але яны павінны адпавядаць патрабаванням ціску, тэмпературы, расходу, руху і бяспекі. Калі разглядаецца функцыя хуткай змены, ацаніце поўную сістэму, уключаючы станоўчую блакіроўку, зваротную сувязь, уцечку, абслугоўванне, праверку памылак і ацэнку рызыкі сайта. Не ператварайце хуткасны праект у недакументаваную мадыфікацыю абсталявання.
Выкарыстоўвайце запіс пераходу, каб выбіраць адно паляпшэнне за раз. Калі ачыстка колеру дамінуе, вывучыце маршрут матэрыялу і зацверджаную стратэгію ачысткі. Калі выраўноўванне дамінуе, праверце захоўванне, размяшчэнне асаблівасцей і стан формы. Калі дамінуе першая налада, праверце кіраванне рэцэптамі, каліброўку інструментаў і доказы працэсу. Калі дамінуе чаканне якасці, папярэдне адкалібруйце датчыкі і вызначце, хто можа вызваліць працу. Мэтай з'яўляецца паўтарэнне першага прынятага вытворчага акна, а не рэкордная сухая замена з наступным ломам.
Работы па тэхнічным абслугоўванні таксама павінны быць дакладна спланаваны. Пераход можа забяспечыць доступ для праверкі, але аб'яднанне задач змяняе аб'ём, колькасць людзей і патрэбы ў кантролі энергіі. Выкарыстоўвайцекантрольны спіс прафілактычнага абслугоўваннявырашыць, што належыць да запланаванага ўмяшання. Захоўвайце вынікі тэхнічнага абслугоўвання асобна ад змен у наладах прадукту, каб перыядычныя праблемы з абсталяваннем заставаліся бачнымі.
Стварыце запіс пераходу, які палягчае наступны запуск
Карысная запіс досыць кароткая, каб яе завяршыць, і досыць канкрэтная, каб аднавіць прабег. Пачніце з ідэнтыфікатараў: дата і час, рэвізіі машыны, выходных і ўваходных прадуктаў, ідэнтыфікатары прэс-формаў і інструментаў, гатункі і партыі матэрыялаў, рэвізіі рэцэптаў, члены каманды і права на выпуск. Дадайце чатыры моманты часу, вызначаныя раней, а таксама колькасць або вагу ачышчальнага матэрыялу, адхіленых налад і затрыманага прадукту. Калі завод не можа надзейна вымераць адно поле, пазначце яго як недаступнае, а не ацэньвайце.
Запіс выключэнняў на даступнай мове. «Вяртанне ахалоджвання з контуру формы B не паказвае патоку» больш карысна, чым «праблема з вадой». «Файл рэцэпту 14 загружаны; далейшы тэстар застаўся на SKU X» ідэнтыфікуе збой перадачы. Сфатаграфуйце нечаканы знос, уцечку, пашкоджаныя раздымы або паўтаральныя дэфекты дэталяў з адпаведным ідэнтыфікацыйным маркерам. Звяжыце карэкціруючыя работы з сістэмай тэхнічнага абслугоўвання або неадпаведнасці замест таго, каб пахаваць гэта ў каментары аператара.
| Блок запісу | Мінімум карысных палёў | Пытанне, на якое ён адказвае ў наступны раз |
|---|---|---|
| Ідэнтычнасць працы | Перагляды машын, вырабаў, прэс-формаў, інструментаў, матэрыялаў і рэцэптаў | Ці супадаюць фізічны і лічбавы пакет? |
| Час | Апошняя прынятая старая частка, першая сфарміраваная новая частка, першая прынятая частка, выпуск стабільнага акна | Дзе спынены інтэрвал стаў кваліфікацыйным часам? |
| Страта | Колькасць ачысткі, адхіленне ўстаноўкі, утрыманы прадукт і праца па ролях | Ці больш кароткі прыпынак проста перамясціў страты ў іншае месца? |
| Код затрымкі | Чаканне, пошук, рамонт, ачыстка, настройка, тэсціраванне або аўтарызацыя | Якую праблему падрыхтоўкі або сістэмы трэба палепшыць? |
| Прыняцце | Ідэнтыфікатары ўзораў, вымярэнні, выпрабаванні, зацвярджэнне і канчатковы перагляд рэцэпту | Якія доказы пацвярджаюць, што лінія была выпушчана? |
| Выключэнне | Выяўленая праблема, уладальнік, стрымліванне і звязанае дзеянне | Што трэба выправіць, перш чым аднавіць працу? |
Праглядзіце паўторныя змены па сем'ях прадуктаў, а не спадзявайцеся на адзін лепшы запуск. Шукайце сярэдняе значэнне і распаўсюджванне кожнага этапу сінхранізацыі, перыядычныя выключэнні і паўторныя рэжымы лому. Адзіная незвычайна хуткая падзея магла апусціць праверку, скарыстацца ідэальнымі ўмовамі або выкарыстоўваць іншае вызначэнне прыняцця. Мэта дадзеных - палепшыць стандарт і падрыхтоўку, а не ціснуць на аператараў у абыход мер бяспекі.

Закрыйце запіс бягучым зацверджаным базавым узроўнем і наступным дзеяннем. Калі змяненне прывяло да лепшай налады, правядзіце перагледжаныя значэнні праз працэс зацвярджэння на прадпрыемстве перад абнаўленнем майстра. Калі гэта выявіла праблему канструкцыі, трымайце часовую абалонку бачнай, пакуль інжынеры не зачыняць яе. Гэтая дысцыпліна ператварае кожную змену выдувной машыны ў прыдатны доказ, а не ў чарговую ізаляваную змену.
Часта задаюць пытанні аб пераходзе на выдувное фармаванне
Што ўваходзіць у пераход на выдувную машыну?
Поўная замена можа ўключаць у сябе прэс-форму, штамп і апраўку, выдувной штыфт, стрыжань або ўстаўкі, смалу, маткавую сумесь, лінейку перамолкі, рэцэпт HMI, профіль таўшчыні сценкі, вынас, трымер, тэстар на герметычнасць, накіроўвалыя канвеера, этыкеткі і ўпакоўку. Дакладны аб'ём залежыць ад адрозненняў паміж выходнымі і ўваходнымі пакетамі прадуктаў. Вызначце гэтыя адрозненні перад прыпынкам. Калі ў спісе пазначана толькі форма, каманда можа перазапусціць са старым маршрутам матэрыялу, файлам кантролера або наладамі далейшага патоку.
Калі павінен пачынацца і спыняцца час пераходу?
Практычнае вызначэнне пачынаецца з апошняй прынятай дэталі з выходнага задання і заканчваецца ў першым прынятым акне вытворчасці для ўваходнага задання. Таксама запішыце прамежкавы час для першай сфарміраванай часткі і першай прынятай часткі. Завод павінен вызначыць вытворчае акно, напрыклад, зададзеную колькасць паслядоўных частак або выбарку на аснове часу на ўсіх адпаведных станцыях, паражнінах або галоўках. Выкарыстанне таго ж вызначэння робіць будучыя параўнанні значнымі.
Як завод можа бяспечна скараціць час змены формы выдувного фармавання?
Перамясціце ідэнтыфікацыю, пастаноўку, ачыстку, праверку рэцэптаў, падрыхтоўку датчыкаў і планаванне якасці за межы спыненага інтэрвалу, дзе гэтыя дзеянні можна выконваць без умяшання ў вытворчасць. Маркіруйце інтэрфейсы, абараняйце сховішча, рыхтуйце наборы для канкрэтных заданняў і прызначайце ўладальнікаў для кожнай перадачы. Прааналізуйце час чакання і карэкцыі асобна ад фізічнай працы формы. Не скарачайце час, абыходзячы ахоўнікаў, прапускаючы кантроль над небяспечнай энергіяй, выкарыстоўваючы ненарматыўнае пад'ёмнае абсталяванне або прымаючы запчасткі да таго, як неабходныя праверкі пройдуць.
Загрузка захаванага рэцэпту завяршае наладку?
Не. Захаваны рэцэпт павінен адпавядаць усталяванай прэс-форме, аснастцы штампа, штыфту, матэрыялу і версіі прадукта. Некаторыя налады могуць таксама захоўвацца ў асобным кантролеры parison або ніжэйпаточнай машыне. Пацвердзіце поўны набор файлаў, пацвердзіце дазволеныя рухі ўручную і параўнайце фактычныя паводзіны машыны з апублікаванай базавай лініяй. Кіраўніцтва Moog's DigiPack III звязвае захаваныя кантэйнерныя файлы з інфармацыяй аб каліброўцы інструмента для профілю parison і die-gap, таму ідэнтыфікатар апаратнага забеспячэння і ідэнтыфікатар файла павінны заставацца звязанымі.
Чаму пасля змены матэрыялу з'яўляюцца чорныя плямы або каляровыя палосы?
Магчымыя прычыны ўключаюць стары матэрыял, які застаецца на шляху апрацоўкі або плаўлення, забруджаную смалу або перамол, дэградаваную смалу, якая вылучаецца з застойнай зоны, нераўнамернае змешванне колераў, няспраўнасці награвальніка або неадпаведнае адключэнне і прачыстку. Перад змяненнем параметраў захавайце запіс смалы і пераходу. Выконвайце зацверджаную працэдуру машыны і пастаўшчыка смалы, праверце маршрут матэрыялу і класіфікуйце, ці з'яўляецца дэфект выпадковым або зафіксаваным вакол парызона. Не думайце, што адзін універсальны метад ачысткі бяспечны для кожнай смалы і галоўкі.
Якую інфармацыю трэба адправіць Kinggle аб складаным пераходзе?
Адпраўце ідэнтыфікацыю машыны і кантролера, выходныя і ўваходныя чарцяжы прадукту, ідэнтыфікатары прэс-формаў і інструментаў, гатункі і партыі смалы, падрабязную інфармацыю аб маткавай сумесі і перамолцы, змены рэцэптаў, гісторыю сігналаў, паказанні камунальных службаў, графік пераходу, пазначаныя фатаграфіі ўзораў і вымераныя дадзеныя аб няспраўнасцях. Уключайце відэа толькі тады, калі яго можна захапіць, не ўваходзячы ў небяспечную зону. Канкрэтныя доказы дазваляюць больш эфектыўна раздзяляць праблемы матэрыяльнага шляху, інструментаў, кіравання, камунальных прылад або канструкцыі дэталі.
Сплануйце машыну вакол упакоўкі прадукту
Для новай формы, новага матэрыялу або паўторнай праблемы з пераходам дашліце фактычны чарцёж дэталі, смалу, мэтавыя выпрабаванні, дэталі формы і інструмента, бягучую інфармацыю аб машыне і назіраную запіс аб пераходзе. Kinggle можа абмеркаваць машыну, інструменты, элементы кіравання і вытворчыя патрабаванні з таго ж набору доказаў.
Адпраўце інфармацыю аб сваім праекцеПравераныя крыніцы і метад доказаў
Уласныя старонкі Kinggle і інструкцыі, размешчаныя ў Kinggle, выкарыстоўваліся для апісання машыннага інтэрфейсу, уводу праекта і аб'ёму навучання. Кіраўніцтва вытворцы кантролера было выкарыстана для захаваных файлаў і адносін інструментаў і каліброўкі. Для забруджвання матэрыялу і шляхоў дэградацыі выкарыстоўвалася афіцыйнае кіраўніцтва для вытворцы смалы. Правілы OSHA выкарыстоўваліся толькі для апісання мяжы бяспекі ЗША. Ніякая крыніца ніжэй не прадстаўлена як універсальны рэцэпт.
- Кіраўніцтва па эксплуатацыі аўтаматычнай выдувной машыны, размешчанай у Kinggle, прагледжана 8 верасня 2026 г.
- Кіраўніцтва кантролера таўшчыні сцен Moog DigiPack III Parison, MRJ06301, арганізаваны Kinggle, прагледжана 8 верасня 2026 г.
- Працэс продажу KinggleіПасляпродажнае абслугоўванне, прагледжана 8 верасня 2026 г.
- LyondellBasell, Як вырашыць праблемы выдувного фармавання, прагледжана 8 верасня 2026 г.
- OSHA 29 CFR 1910.147, Кантроль небяспечнай энергіі, прагледжана 8 верасня 2026 г.
- OSHA 29 CFR 1910.212, Агульныя патрабаванні да ўсіх машын, прагледжана 8 верасня 2026 г.