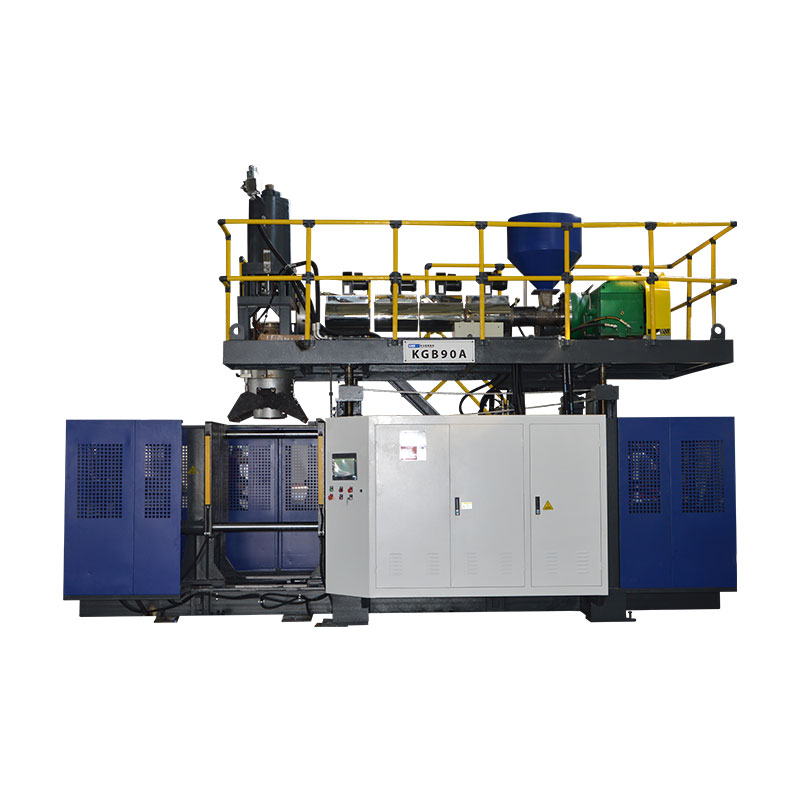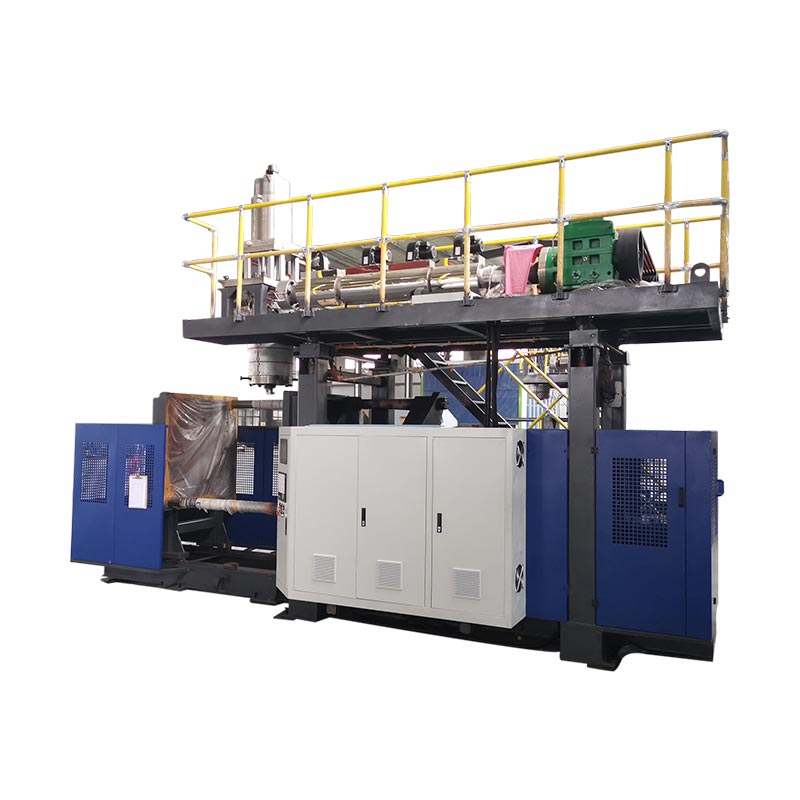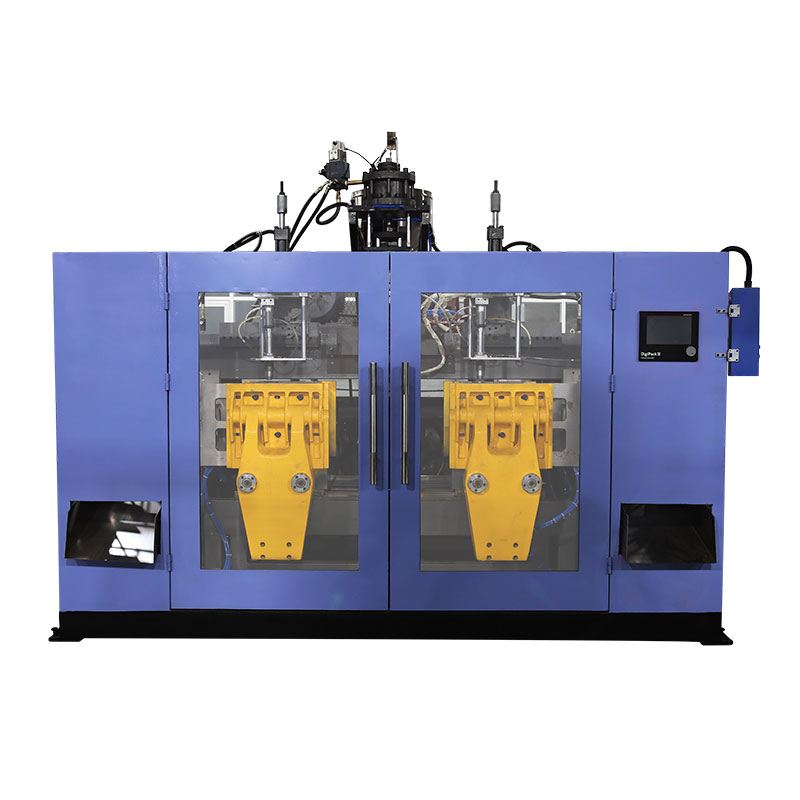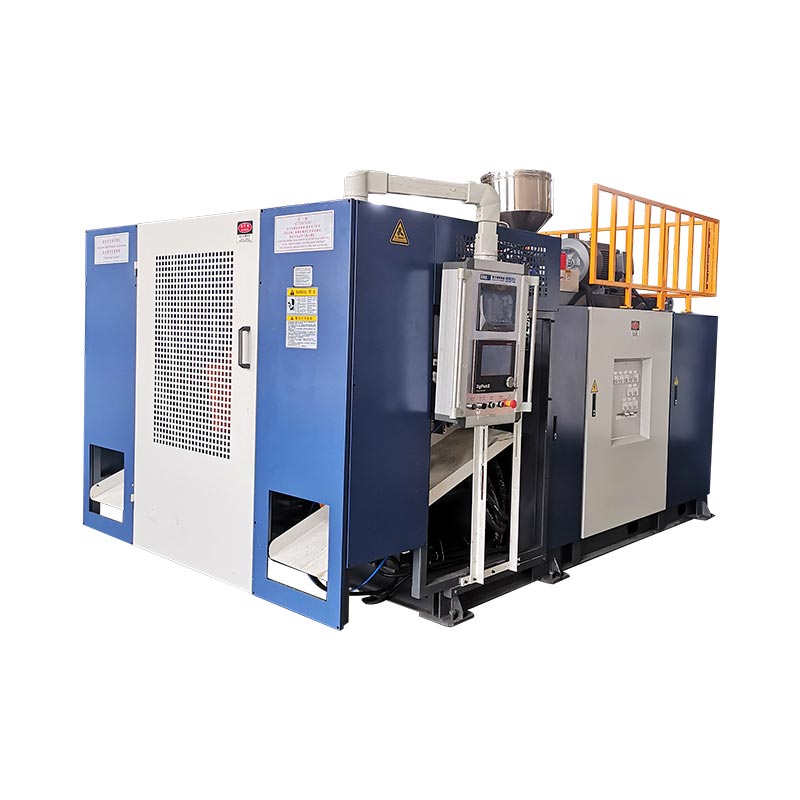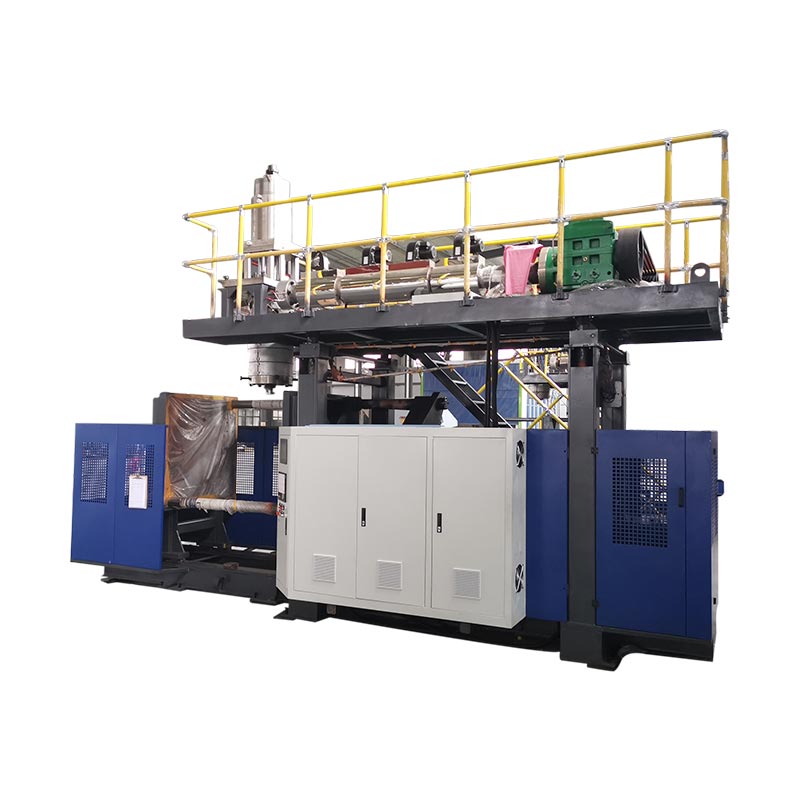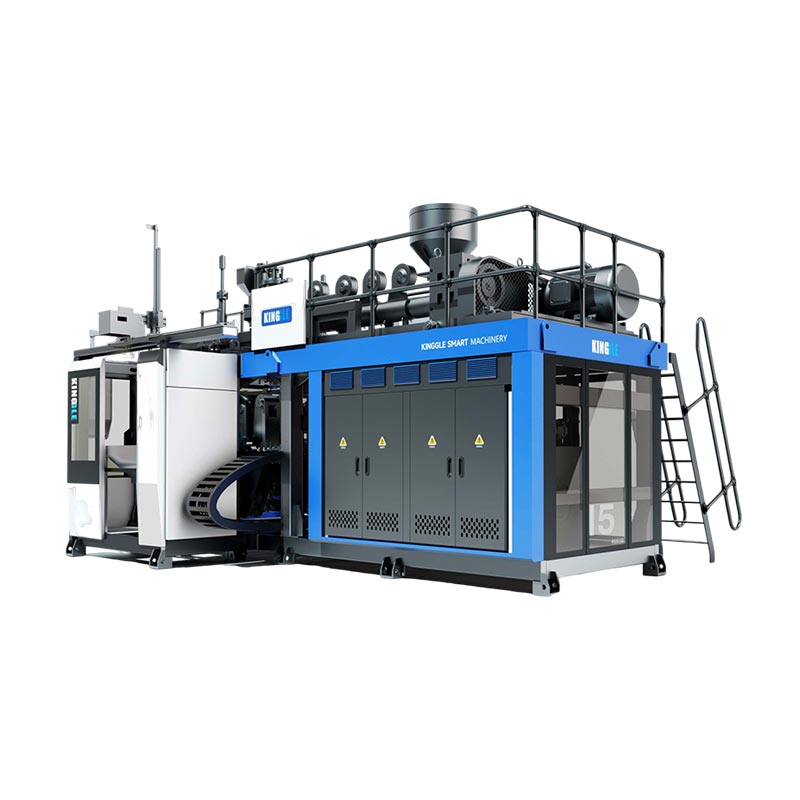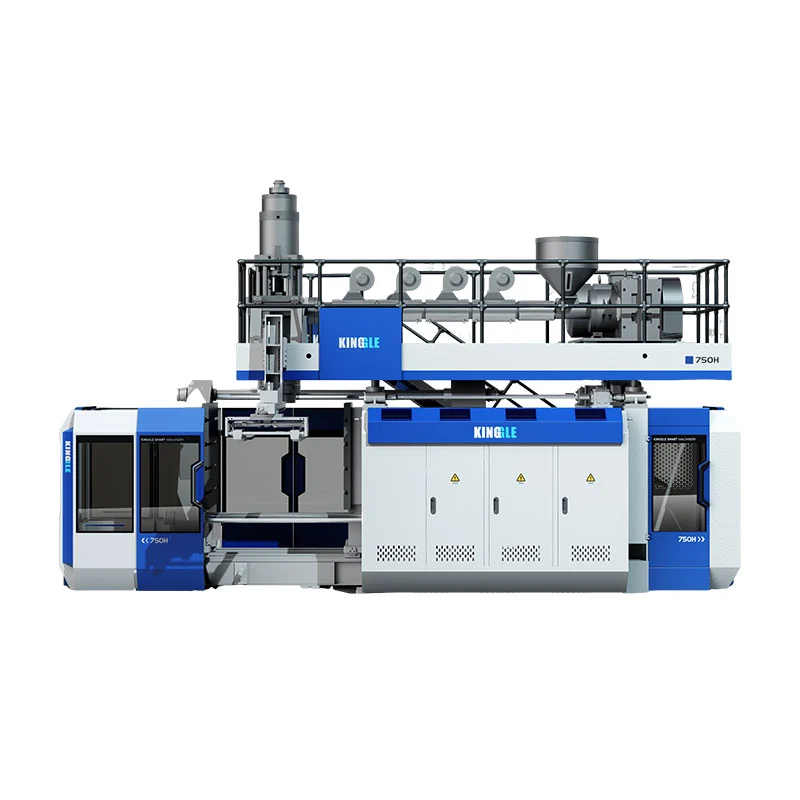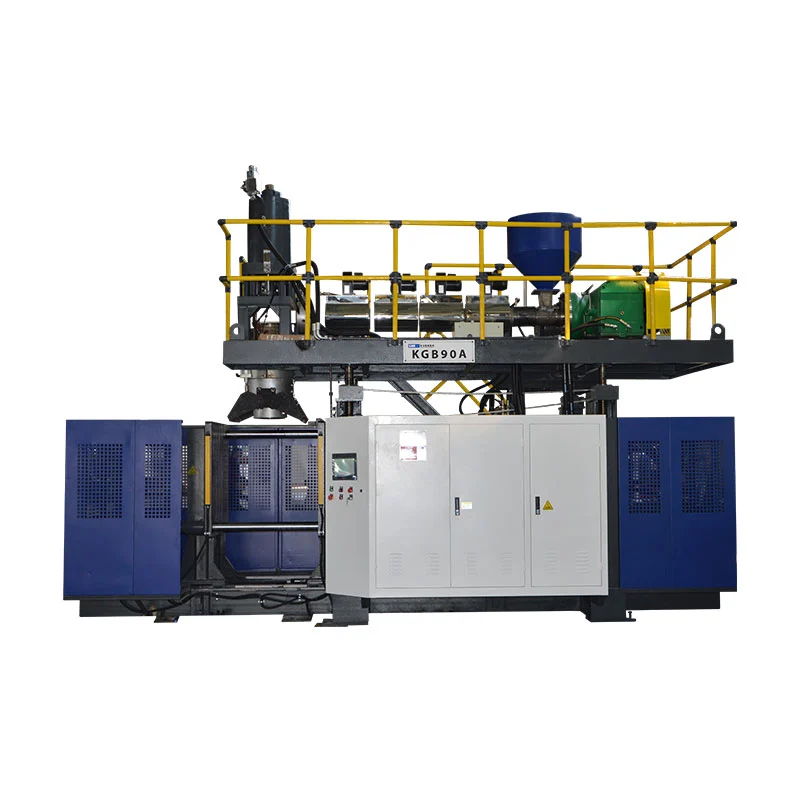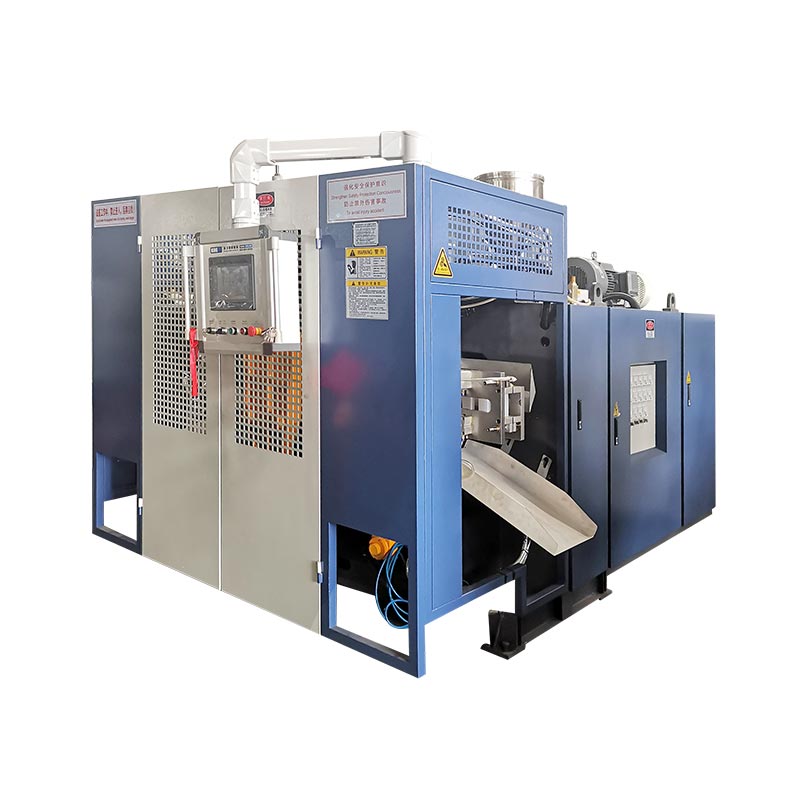
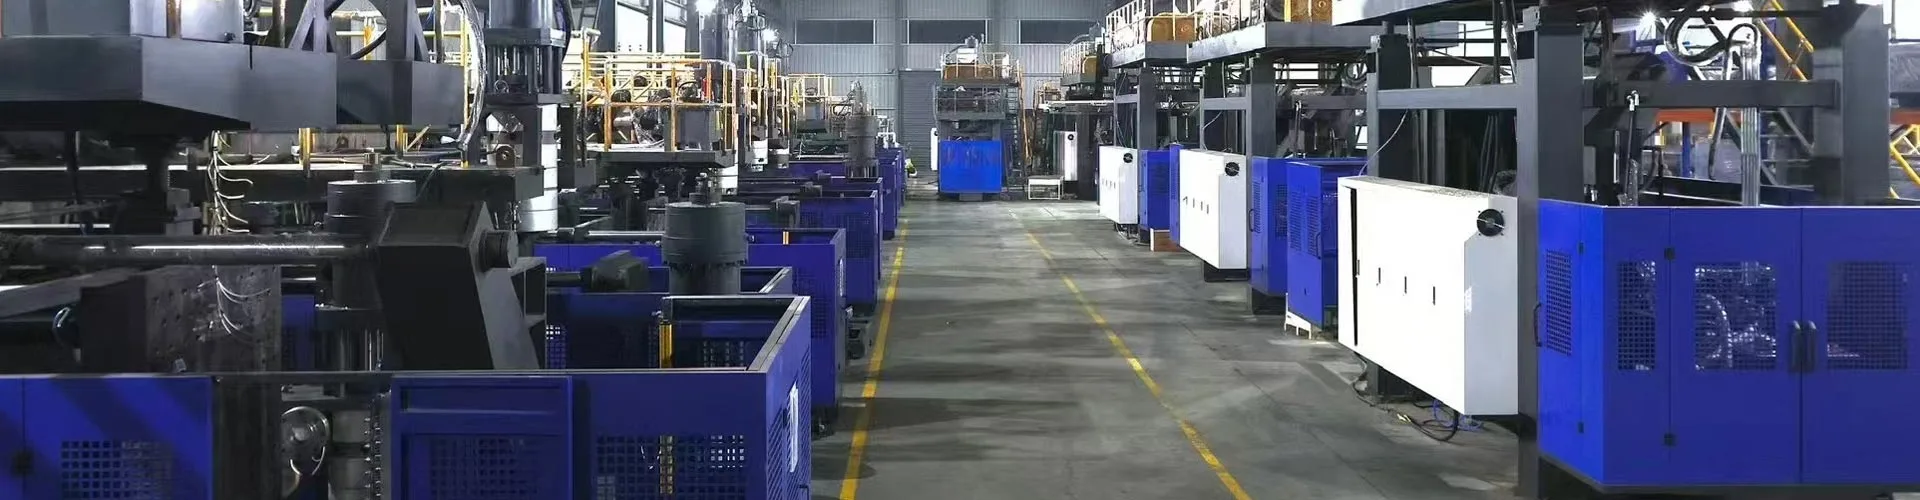
Асноўнымі часткамі выдувной машыны з'яўляюцца сістэма падачы і экструзіі, галоўка, форма і заціск, сістэма выдзімання, контуры астуджэння, прывады і элементы кіравання, а таксама абсталяванне для выдалення частак. Іх размяшчэнне залежыць ад працэсу фармоўкі і канфігурацыі машыны. Для экструзійна-выдувного фармавання вызначце кожны кампанент па яго функцыі і зборцы, перш чым разглядаць магчымасць замены.
Каб ідэнтыфікаваць кампанент, знайдзіце яго вузел, пацвердзіце яго функцыі і збярыце адпаведную тэхнічную інфармацыю. Фатаграфія або знаёмае імя рэдка вызначаюць, ці будуць дзве запасныя часткі працаваць на адной машыне.
Чатыры адрозненні прадухіляюць дарагія пераблытанні
- Пластыкавая галоўка ўтварае пластыкавую трубку; выдувная форма ўтварае знешні выгляд ёмістасці.
- Штыфт або апраўка фармуюць праход расплаву. Штыфт падае паветра і можа выконваць функцыі, звязаныя з шыяй.
- Каманда кантролера, становішча прывада і вымераная сценка бутэлькі - гэта розныя доказы.
- Супадзенне назвы кампанента - гэта толькі пачатак ідэнтыфікацыі запасных частак.
Вызначце тып машыны, перш чым называць яе часткі
Пацвердзіце працэс з ідэнтыфікацыйнай і тэхнічнай дакументацыі машыны. Экструзійна-выдувное фармаванне, ін'екцыйна-выдувное ліццё і выдувное фармаванне з расцяжкай вырабляюць пустотелые вырабы з дапамогай розных механізмаў інструментаў. Спіс кампанентаў, які аб'ядноўвае ўсе тры, можа накіраваць пакупніка на пошук абсталявання, якое не выкарыстоўваецца ўсталяванай машынай.
Пры экструзійна-выдуўным фармаванні, або EBM, экструдар падае расплаўлены палімер у галоўку. Галоўка ўтварае полую трубку, званую запорам, якую форма захоплівае і раздзімае. Кінглскіраўніцтва выдувной машынытлумачыць катэгорыі працэсаў і вызначае экструзійна-выдувное фармаванне ў якасці свайго абсталявання.
Замест гэтага машына для ліцця пад ціскам з выдувом фармуе нарыхтоўку вакол стрыжня перад перадачай яго на стадыю выдзімання. Сістэма ПЭТ-выдзімання выкарыстоўвае нарыхтоўку і аперацыю расцягвання. Гэтыя адрозненні маюць значэнне пры ідэнтыфікацыі інструмента: вузел стрыжня-стрыжня IBM і расцяжны стрыжань з ПЭТ не павінны з'яўляцца ў агульным спісе запасных частак EBM.
Захоўвайце вузлы, дэталі і тэхналагічныя матэрыялы асобна
Тэрмін "дэталі для выдуўнага фармавання" можа азначаць кампаненты машыны або вырабы з пластыка, вырабленыя гэтым працэсам. Укажыце, якое значэнне ўжываецца. Парызон - гэта пластык, які апрацоўваецца, а не зменная частка машыны. Адметнасцю формы з'яўляецца паражніна. Галоўка - гэта зборка, якая змяшчае некалькі кампанентаў са сваімі ідэнтыфікацыйнымі характарыстыкамі.
Карыстайцеся іерархіяй зборкі, калі звяртаецеся па дапамогу: машына, сістэма, зборка, затым асобная частка. Напрыклад, "экструзійная галоўка, інструментальны вузел, апраўка" больш карысны, чым "штыфт галоўкі". Дадайце спасылку на чарцёж або арыгінальны нумар дэталі, калі яны даступныя. Гэта дае пастаўшчыку адпраўную кропку без залежнасці ад мясцовага псеўданіма.
| Група кампанентаў | Функцыя | Карысныя доказы ідэнтыфікацыі |
|---|---|---|
| Падача і экструзія | Пастаўка, перадача, плаўленне і змешванне смалы | Чарцёж экструдара, спецыфікацыя шнека/ствола, пласціна рухавіка |
| Галоўка і прыстасаванні для высечкі | Размяркуеце расплав і сфармуйце трубачку | Мадэль галоўкі, чарцёж аснасткі, рэвізія зборкі |
| Парыжскі кантроль | Змены каманды ў адтуліне інструментаў | Ідэнтыфікацыя версіі кантролера, прывада і зваротнай сувязі |
| Цвіль і заціск | Захапіце прыбор, трымаеце інструмент і вызначце знешнюю форму | Ідэнтыфікатар формы, чарцёж інтэрфейсу, спасылка на зборку заціску |
| Абдзіманне і астуджэнне | Надзьмуць парашок і зняць агонь | Чарцёж выдзімальнага інструмента, схема паветранага контуру і контуру астуджэння |
| Прывад і кантроль | Функцыі харчавання, паслядоўнасці і кантролю | Схемы, таблічкі прылад, версіі праграмнага забеспячэння і параметраў |
| Вынас і аздабленне | Зніміце і, калі ёсць, дапрацуйце выраб | Чарцёж захопу/прыстасавання і зацверджаная канфігурацыя лініі |
Падайце і расплавіце смалу: бункер, шнек, ствол і прывад
Шлях падачы пачынаецца перад шрубай
Бункер падае матэрыял у секцыю падачы экструдара. Праект можа таксама ўключаць у сябе пагрузчыкі, блендеры, абсталяванне для дазавання або вяртанне перамолу. Разглядайце іх як ідэнтыфікаванае абсталяванне з асобнымі інтэрфейсамі. Наяўнасць бункера не сведчыць аб тым, што аўтаматычная транспарціроўка, сушка або змешванне ўключаны ў камплект пастаўкі машыны.
Калі выхад становіцца нерэгулярным, запішыце марку смалы, партыю, сумесь і паводзіны пры падачы, перш чым вінаваціць шнек. Абмежаванне або перапынак у дастаўцы матэрыялу можа паўплываць на тое, што даходзіць да галавы. Групе тэхнічнага абслугоўвання патрэбныя назіранні, звязаныя з фактычным ходам, а не проста запыт на большы экструдар.
Шнек, ствол і тэмпературная сістэма выконваюць розныя функцыі
Шруба, якая верціцца, падае і апрацоўвае смалу ўнутры ствала. Зоны нагрэву дадаюць цяпло пры кантролі тэмпературы, у той час як працэс таксама вылучае цяпло праз механічную працу. Датчыкі тэмпературы забяспечваюць зваротную сувязь у месцах іх усталявання. Такім чынам, адлюстраваная тэмпература ў зоне ствала не з'яўляецца прамым вымярэннем кожнай часткі цякучага расплаву.
Захоўвайце абагравальнік і датчык асобна. Сігналізацыя нізкай тэмпературы можа ўключаць ланцуг харчавання, награвальнік, прыладу зваротнай сувязі, праводку або ўстаноўку кіравання. Замена абагравальніка без пацверджання няспраўнасці можа пакінуць першапачатковую праблему нявырашанай. Выкарыстоўвайце сапраўдную схему праводкі і кваліфікаваную электрычную дыягностыку, а не універсальны мяжа супраціву або тэмпературы.
Прывад павінен адпавядаць больш чым магутнасці
Рух на шрубу перадаюць рухавік, рэдуктар і муфта. Іх механічныя злучэнні і эксплуатацыйныя патрабаванні адносяцца да ўсталяванага вузла. Рухавік з такой жа намінальнай магутнасцю аўтаматычна не з'яўляецца прыдатнай заменай, а шруба з такім жа намінальным дыяметрам можа мець іншую геаметрыю або дэталі злучэння.
Для запыту аб шрубе або ствале падайце арыгінальны чарцёж, серыйны нумар машыны і прымяненне матэрыялу. Для запыту аб прывадзе ўключыце поўныя таблічкі рухавіка і каробкі перадач, а таксама адпаведную спасылку на зборку. Захавайце зыходную інфармацыю пра арыентацыю і злучэнне на фотаздымках, зробленых з бяспечнага становішча. Гэтыя запісы дапамагаюць адрозніць няспраўны элемент ад большай зборкі вакол яго.
Сфармуйце запор: галоўка штампа, аснастка штампа і кантроль таўшчыні сценкі
Галоўка штампа прымае расплаў з экструдара і размяркоўвае яго па кірунку да выхаднога інструмента. Плашка і апраўка, якія часам апісваюцца як штыфт або стрыжань, вызначаюць кальцавой канал, які ўтварае трубу. Тэрміналогія вар'іруецца ў залежнасці ад канструкцыі галавы, таму названы кампанент заўсёды павінен звязвацца з чарцяжом.
Выдуўная форма выконвае іншую працу. Ён замыкаецца вакол гарачай пары і вызначае вонкавы выгляд кантэйнера, калі паветра пашырае пластык супраць паражніны. Заказ «новай галоўкі формы» без вызначэння таго, ці тычыцца праблема экструзійнай галоўкі, выпускнога інструмента або выдувной формы, стварае неадназначнасць, якой можна пазбегнуць.
Бесперапынныя і акумулятарныя галоўкі маюць розныя матэрыяльныя шляхі
Схема бесперапыннай экструзіі ўтварае запор з пастаяннай падачы расплаву. Галоўка акумулятара захоўвае колькасць расплаву і разраджае яго падчас цыкла. Дадатковыя функцыі захоўвання і разрадкі змяняюць галаўны блок і яго элементы кіравання. Акумулятар расплаву таксама адрозніваецца ад гідраўлічнага акумулятара, які назапашвае энергію ў ланцугу вадкасці.
Вызначце архітэктуру галоўкі, перш чым параўноўваць ушчыльненні, інструменты, награвальнікі або прывады. Супадзенне дыяметра выпускнога адтуліны само па сабе не сведчыць аб сумяшчальнасці навакольнага вузла, руху або інтэрфейсу кіравання.
Кантролер - гэта толькі частка кантролю таўшчыні сценкі
Сістэма кіравання parison звязвае запраграмаваны профіль з рухам інструмента праз кантролер, прывад і сістэму зваротнай сувязі. Мугаагляд кампанентаў выдувного фармаванняапісвае кантролеры, прывады і кампаненты сервопривода як асобныя элементы сваіх рашэнняў. Гэтыя сямействы кампанентаў выконваюць розныя задачы ў сістэме кіравання і руху.
Практычнае значэнне простае: экран або кантролер для замены нельга выбраць незалежна ад прывада, зваротнай сувязі і інтэрфейсу машыны. Агляд Moog апісвае сем'і кампанентаў; ён не вызначае, якая прылада ўсталявана на канкрэтнай машыне Kinggle.
Размяшчэнне інструмента і канчатковая таўшчыня сценкі таксама павінны заставацца асобнымі. Сценка бутэлькі па-ранейшаму залежыць ад паводзін матэрыялу, геаметрыі дэталі і ўмоў працэсу. Правярайце фармованую дэталь, а не разглядайце паказаны профіль як справаздачу аб вымярэнні сцяны. Theкіраўніцтва па праграмаванні parisonзвязвае змены профілю з вымеранымі месцазнаходжаннямі прадуктаў.
Сфармуйце і адпусціце дэталь: форму, заціск, сістэму выдзімання і вынасу
Выдуўную форму і заціскны вузел трэба ідэнтыфікаваць асобна. Форма - гэта спецыфічны інструмент для вырабу. Заціскны вузел падтрымлівае і перамяшчае гэты інструмент і ўтрымлівае яго закрытым падчас неабходных этапаў. Валікі, накіроўвалыя, цыліндры і любы механізм карэткі належаць да канфігурацыі машыны, а не аўтаматычна да пакупкі формы.
Для запытаў аб замене фотаздымак паражніны можа ідэнтыфікаваць прадукт, але мала што раскрывае пра інтэрфейс мацавання. Уключыце ідэнтыфікатар інструмента і адпаведны чарцёж машыны або формы. Theкіраўніцтва па распрацоўцы экструзійна-выдувных формаўтлумачыць, чаму інтэрфейс для паражніны, адціскання, астуджэння, выдзімання і метад выдалення павінны працаваць разам.
Выдувная шпілька - гэта не штыфт
Матэрыяльны штыфт або апраўка належыць да плаўтваральнага інструмента. Выдувной штыфт належыць да сістэмы падачы паветра і, у некаторых канфігурацыях, да сістэмы фарміравання гарлавіны або каліброўкі. І тое, і іншае можна назваць "шпількай" у цэху, але яны выконваюць розныя функцыі і маюць розныя інтэрфейсы.
У некаторых прадуктах выкарыстоўваецца іншая сістэма выдзімання, у тым ліку знізу. Не заказвайце шпільку толькі з аб'ёму бутэлькі. Аздабленне прадукту, геаметрыя інструмента, мацаванне, рух і падлучэнне паветра павінны адпавядаць зацверджанаму праекту. Дакладныя функцыі шпількі або вузла выдзімання залежаць ад гэтай канструкцыі.
Выдаленне дэталяў не толькі адкрыццё формы
Сістэма выдалення павінна выняць сфармаваны прадукт без недапушчальных пашкоджанняў або ўмяшання. У залежнасці ад праекта выдаленне можа ўключаць у сябе захоп, робат, іншы мантажны механізм або вызначаную ручную аперацыю. Выдаленне ўспышкі, прабіванне ручкі, праверка на герметычнасць і транспарціроўка могуць быць асобным абсталяваннем.
Гэтая мяжа мае значэнне, калі дэталь дасягае наступнай машыны няправільна. Пасля адкрыцця формы можа з'явіцца маркіроўка або дэфармацыя. Запішыце, дзе ён упершыню з'явіўся, якая станцыя або паражніна яго вырабіла і ці прысутнічаў ён да апрацоўкі. Не дыягнастуйце знос формы па дэфекту, які быў правераны толькі пасля абрэзкі і транспарціроўкі.
Пацвердзіце заказаны аб'ём вынасу і аздаблення, перш чым запытваць замену пальцаў, прыстасаванняў або датчыкаў. Theаўтамат і поўная лінія кіраўніцтвааддзяляе функцыі машыны ад падачы па плыні. Аўтаматызацыя павінна ідэнтыфікавацца па фактычнай канфігурацыі, а не па слову «аўтаматычная».
Падтрымка цыкла: гідраўліка, астуджэнне, датчыкі і элементы кіравання
Сілавыя і вадкасныя ланцугі
На гідраўлічнай машыне рухавік і помпа забяспечваюць гідраўлічную энергію. Клапаны накіроўваюць або рэгулююць паток, а прывады ствараюць рух. Масляны помпа з сервапрывадам застаецца часткай гідраўлічнай сістэмы. Калі называць яго электрарухавіком, гэта не робіць усю машыну цалкам электрычнай.
Паветраная сістэма падтрымлівае зададзеныя функцыі пнеўматыкі і абдзімання. Рэгулятары, клапаны, фільтры, трубкі і выдзімальны інструмент выконваюць розныя ролі. Злучэнне, якое выглядае правільным, па-ранейшаму павінна адпавядаць патрабаванням схемы. Ідэнтыфікуйце гідраўлічныя і пнеўматычныя кампаненты па схеме і поўным кодзе прылады, а не толькі па памеры корпуса або вонкавым выглядзе порта.
Астуджэнне мае некалькі асобных нагрузак
Форма мае патрэбу ў выдаленні цяпла, і машына можа мець дадатковыя астуджальныя нагрузкі, такія як гідраўлічнае масла або іншыя вызначаныя схемы. Халадзільная машына, вежа або сістэма водазабеспячэння завода могуць знаходзіцца па-за крыніцай харчавання машыны. Адзначце мяжу адказнасці, перш чым разглядаць адсутнае абсталяванне завода як адсутны кампанент машыны.
Нармальныя паказанні ў магістральным водазабеспячэнні не пацвярджаюць, што кожная галіна цвілі мае належную цыркуляцыю. Ідэнтычнасць ланцуга і фактычныя назіранні за працай больш карысныя, чым здагадка па ўсёй лініі. Theкіраўніцтва па патрабаванням да камунальных паслугтлумачыць, як адрозніваць патрабаванні да машыны, формы і дапаможных сродкаў.
HMI, PLC і прылады зваротнай сувязі не ўзаемазаменныя
HMI - гэта інтэрфейс аператара. ПЛК выконвае логіку кіравання машынай, а палявыя прылады падаюць сігналы і выконваюць каманды. Паведамленне на HMI ідэнтыфікуе стан, пра які паведамляецца; гэта само па сабе не азначае, што экран няспраўны або што паказаная прылада выйшла з ладу.
Захавайце сігнал трывогі, крок цыкла і адпаведныя назіранні, перш чым што-небудзь ачысціць або змяніць. ВыкарыстоўвайцеКіраўніцтва па наладах HMI і сігналізацыіарганізаваць гэты запіс. Замена кантролера, прывада або зваротнай сувязі таксама можа запатрабаваць правільнай праграмы, параметраў і каліброўкі.
Прылады, звязаныя з бяспекай, патрабуюць вызначанага працэсу замены і праверкі. У Злучаных Штатах,Кіраўніцтва OSHA па небяспечнай энергііразглядае рызыкі абслугоўвання ад нечаканага ўключэння або назапашанай энергіі. Выконвайце спецыфічную працэдуру сайта праз упаўнаважаны персанал. Ні прыпынак HMI, ні агульнае кіраўніцтва па запчастках не забяспечваюць бяспечнага доступу.
Паглядзіце, чым адрозніваюцца дэталі бесперапынных і акумулятарных машын Kinggle
Рэальныя прыклады платформ робяць карту кампанентаў больш карыснай. КінглсСтаронка прадукту KGB5Lапісвае аднастанцыйную машыну бесперапыннага дзеяння з механізмам паступальнага перамяшчэння формы. У яго табліцы пазначаны 60-міліметровы шруба, а ў апісанні функцыі названы Mitsubishi PLC.

TheKGB100B 120L старонказамест гэтага апісвае платформу акумулятара. У ім пералічваецца 100-мм шруба і апісваецца праца гідраўлічнага сервопривода, фіксацыя прэс-формы прамым ціскам і кантроль таўшчыні сценкі. Яго размяшчэнне для захоўвання і разраду надае абмеркаванню кампанентаў іншую структуру.

| Пункт | КГБ5Л | КГБ100Б | Што адрозненне мяняецца |
|---|---|---|---|
| Апублікавана архітэктура | Аднастанцыйная бесперапынная экструзія | Акумулятарная галоўка экструзіі | Галаўны вузел і ўзаемасувязі цыкла |
| Апублікаваны дыяметр шрубы | 60 мм | 100 мм | Розныя спасылкі на экструдар; дыяметр не з'яўляецца поўнай спецыфікацыяй дэталі |
| Апублікавана размяшчэнне формы | Перакладны зрух формы | Фіксаванае размяшчэнне адкрыцця/закрыцця, апісанае на старонцы | Вызначце правільны вузел заціску і руху |
| Замена асобы | Выкарыстоўвайце зборную дакументацыю гэтай машыны | Выкарыстоўвайце зборную дакументацыю гэтай машыны | Ніякая ўзаемазаменнасць не вынікае з агульнай назвы кампанента |
Крыніцы: дзве звязаныя старонкі прадукту Kinggle. Апісанні канфігурацыі і дыяметры шруб з'яўляюцца інфармацыяй каталога, а не вымярэннямі з усталяванай кліентам машыны.
Гэтыя прыклады паказваюць, чаму «шруба Kinggle», «гідраўлічны клапан» або «насценны кантролер» з'яўляюцца занадта шырокім апісаннем заказу. Нават у адным сямействе машын важныя серыйны нумар, зацверджаныя змены і бягучая версія зборкі. Даныя старонкі прадукту могуць вызначыць месцазнаходжанне платформы, але яны не могуць замяніць пералік матэрыялаў.
Для пакупкі аддзяліце тры запісы: тое, што апісана ў каталогу, што ўключана ў заказ і тое, што ўстаноўлена зараз. Пазнейшая мадыфікацыя магла змяніць прывад, датчык або інструмент. Зверце гэтыя запісы перад выбарам замены, асабліва калі стары кампанент больш не адпавядае першапачатковаму чарцяжу.
Падчас запыту аб абслугоўванні адзначце пашкоджаную падсістэму на фотаздымку агляду і асобна прымацуеце чытаемую этыкетку кампанента. Звяжыце абодва выявы з серыйным нумарам машыны. Буйны план без кантэксту ўстаноўкі можа схаваць, ці належыць элемент да экструзійнага прывада, гідраўлічнага пакета або дапаможнага прылады.
Перад замовай вызначце правільную замену
Пачніце з назіранай праблемы і ідэнтычнасці часткі, а не з высновы, што кампанент выйшаў з ладу. Няроўныя сцены, павольны рух або тэмпературны сігнал трывогі могуць мець некалькі прычын. Запішыце ўмовы і пацвердзіце няспраўнасць з дапамогай зацверджанага працэсу дыягностыкі перад купляй замены.
Theкіраўніцтва па дэфектах выдувного фармаваннякарысна для арганізацыі сімптомаў прадукту. Для інтэрвалаў абслугоўвання выкарыстоўвайцекантрольны спіс прафілактычнага абслугоўванняразам з кіраўніцтвам па эксплуатацыі ўсталяванай машыны. Агляд кампанентаў не павінен прадпісваць адзін тэрмін замены для кожнай смалы, працоўнага цыклу і працоўнага асяроддзя.
| Запіс | Уключыць | Чаму гэта важна |
|---|---|---|
| Ідэнтычнасць машыны | Фота мадэлі, серыйнага нумара і ідэнтыфікацыйнай таблічкі | Знаходзіць зборку і дакументацыю да яе |
| Ідэнтычнасць зборкі | Сістэма, зборачны чарцёж, арыгінальны нумар дэталі і версія | Адрознівае адзін кампанент ад падобных прадметаў |
| Інфармацыя аб прыладзе | Поўны код вытворцы і чытэльныя рэйтынгі | Частковы код можа не адрознівацца канфігурацыяй |
| Сувязі | Адпаведныя інтэрфейсы для мацавання, вала, вадкасці, электрычнасці або сігналу | Пацвярджае не толькі візуальнае падабенства |
| Гісторыя змяненняў | Зацверджаныя замены, мадыфікацыі і змены праграмнага забеспячэння | Узгадняе арыгінальны малюнак з бягучай машынай |
| Доказ няспраўнасці | Сігналізацыя, крок цыкла, вымярэнні, маркіраваныя ўзоры і бяспечныя фатаграфіі | Дапамагае аддзяліць заяўлены сімптом ад няўдалага элемента |
Выкарыстоўвайце кароткую кантраляваную паслядоўнасць ідэнтыфікацыі
- Знайдзіце элемент на чарцяжы машыны або ў спісе дэталяў і запішыце нумар яго зборкі.
- Здымайце поўную этыкетку і ўстаноўку вакол яе з бяспечнага, дазволенага становішча.
- Суадносіце адпаведныя механічныя, электрычныя і вадкасныя інтэрфейсы са спецыфікацыямі пастаўшчыка.
- Дакументуйце замены або змены і атрымайце неабходнае тэхнічнае зацвярджэнне перад устаноўкай.
- Пасля аўтарызаванай замены праверце неабходную наладу, зваротную сувязь, функцыі бяспекі і вынік прадукту перад выпускам у вытворчасць.
Для розных класаў кампанентаў патрэбныя розныя доказы. Абагравальнік патрабуе ўказанні электрычных і мантажных дэталяў. Клапан патрабуе правільнай функцыі схемы і канфігурацыі прылады. Механічны інструмент патрабуе свайго чарцяжа і інтэрфейсаў. Замена элемента кіравання патрабуе праверкі версіі і параметраў. Фатаграфія можа пацвердзіць гэтыя запісы, але не можа вызначыць усе схаваныя патрабаванні.
Запытайце пісьмовае пацверджанне дакладнага пастаўленага тавару і любой ухваленай замены. Захаваць старыя і новыя ідэнтыфікацыі ў службовай кнізе. Гэты запіс больш карысны пры наступнай няўдачы, чым апісанне пакупкі, у якім напісана толькі "адна запчастка для выдувной машыны".
Нечытэльная этыкетка патрабуе больш доказаў, а не ўгаданы нумар дэталі. Выкарыстоўвайце пазіцыю чарцяжа, фатаграфіі ўстаноўкі і запіс машыны, каб вызначыць асобу. Не капіруйце код з суседняй машыны толькі таму, што яго кампанент выглядае падобным.
Часта задаюць пытанні аб дэталях выдувных машын
Якія асноўныя часткі выдувной машыны?
Для экструзійнай машыны асноўнымі групамі з'яўляюцца падача і экструзія, экструзійная галоўка і інструменты, кантроль запарвання, прэс-форма і заціск, выдзіманне, астуджэнне, прывады і элементы кіравання і выдаленне прадукту. Дакладнае размяшчэнне залежыць ад платформы і праекта. Спачатку вызначце працэс, а затым выкарыстоўвайце яго зборачныя дакументы, каб адрозніць стандартнае абсталяванне, выбраныя опцыі і асобныя дапаможныя прылады.
У чым розніца паміж галоўкай і выдувной формай?
Галоўка штампа апрацоўвае расплаўлены палімер і фармуе запор праз выхадны інструмент. Выдуўная форма замыкаецца вакол гэтай пары і вызначае знешні выгляд прадукту падчас надзімання. Такім чынам, паражніну формы, штамп або поўная зборка галоўкі - гэта іншы элемент замовы. Дайце спасылку на зборку замест таго, каб спадзявацца толькі на слова "форма".
Выдувной штыфт - гэта тое ж самае, што штыфт або апраўка?
Не. Штыфт або апраўка належаць да інструментаў для фарміравання расплаву і дапамагаюць вызначыць кальцавой выхад. Выдувной шпілька ўводзіць паветра і можа выконваць абавязкі фарміравання шыйкі або каліброўкі ў канкрэтнай канструкцыі. Агульнае слова "шпілька" не робіць кампаненты ўзаемазаменнымі. Для ідэнтыфікацыі любога элемента выкарыстоўвайце сапраўдны чарцёж інструмента.
Ці ўзаемазаменныя дэталі розных выдувных машын?
Не мяркуйце ўзаемазаменнасці агульнага імя, падобнага вонкавага выгляду або адпаведнага рэйтынгу загалоўка. Поўны код прылады, версія зборкі, мантаж, злучэнні і функцыя працы павінны супадаць. Элементы кіравання таксама могуць залежаць ад сумяшчальнасці праграмнага забеспячэння, параметраў і зваротнай сувязі. Любая альтэрнатыва павінна быць зацверджана для ўсталяванай канфігурацыі, а не выведзена з фатаграфіі ў каталогу.
Якая інфармацыя патрэбна для ідэнтыфікацыі запчасткі?
Адпраўце мадэль і серыйны нумар машыны, арыгінальны нумар дэталі, спасылку на зборачны чарцёж, рэвізію і выразныя фатаграфіі этыкетак. Уключыце адпаведныя інтэрфейсы, зацверджаныя мадыфікацыі і выяўленыя няспраўнасці. Для прылад кіравання захавайце таксама запісы версіі і канфігурацыі. Гэта дазваляе запыту ідэнтыфікаваць канкрэтны элемент, а не шырокую катэгорыю кампанентаў.
Падрыхтуйце канкрэтны запыт на дэталі
Для машыны Kinggle пачніце з таблічкі машыны, спасылкі на зборку і чытаемай этыкеткі кампанента. Дадайце запіс праблемы і адпаведныя чарцяжы, затым адпраўце пасылку празКантактная старонка Kinggle. Ідэнтыфікацыя ўсталяванай дэталі - гэта першы крок да пацверджання правільнасці замены.