На гэтай старонцы
- Што такое выдувная машына?
- Як працуе выдувное фармаванне
- Тыпы па працэсу: EBM, IBM, ISBM
- Унутры машыны: дэталі, якія вызначаюць якасць
- Тыпы па структуры і мадэльнаму шэрагу
- Матэрыялы, якія мы запускаем
- Што робяць выдувные машыны
- Выхад і кошт: лічбы, якія маюць значэнне
- Як мы дапамагаем вам выбраць
- Якасць, тэставанне і тое, што мы глядзім
- Што вызначае кошт машыны
- Купля ў вытворцы
- FAQ
Што такое выдувная машына?
Выдуўная машына ператварае пластыкавую смалу ў полыя дэталі шляхам яе плаўлення, фармавання ў мяккую форму і ўдзімання сціснутага паветра ўнутр гэтай формы, каб яна прыціскалася да формы. Калі пластык астыне і форма адкрыецца, атрымаецца гатовы полы выраб — бутэлька, бідон, бочка, бак. Амаль кожны цвёрды пластыкавы кантэйнер, які вы маеце ў працы, пачынаўся з той ці іншай выдувной машыны.
Катэгорыя шырокая, таму што дэталі вельмі розныя: бутэлька з вочнай піпеткай аб'ёмам 100 мл і бочка з хімікатамі аб'ёмам 220 л абодва "выдуўныя", але ў гэтых двух машынах няма нічога аднолькавага. Правільны выбар азначае разуменне дзвюх рэчаў — як утвараецца мяккая форма (тып працэсу), і як машына пабудавана для яго дастаўкі (theструктура). Мы возьмем абодва па чарзе.
Як працуе выдувное фармаванне
Экструзійна-выдувное фармаванне - працэс, які стаіць за большасцю прамысловых кантэйнераў - працуе ў цесным цыкле. Разуменне гэтага робіць відавочным кожнае наступнае рашэнне (кошт, вынік, якасць):
- Расплавіць і вымераць.Шнек экструдара растоплівае смалу і выштурхоўвае ўстойлівы, аднастайны паток да галоўкі фільеры.
- Сфармаваць прыход.Расплав выходзіць з галоўкі фільеры ў выглядзе полай трубкі — запаркі. Рэгулятар таўшчыні сценкі прафілюе гэтую трубу па ўсёй даўжыні, каб пластык размяшчаўся там, дзе патрэбна трываласць.
- Заціск.Цвіль замыкаецца вакол парысона. Сінхронны заціск і фіксацыя прамым ціскам утрымліваюць валікі паралельна, каб дэталь не мігцела.
- Удар.Выдувной штыфт нагнятае паветра (з сістэмай ніжняга наддуву на многіх частках), і запор раздзімаецца ў паражніну, прымаючы канчатковую форму.
- Крута.Дэталь прылягае да астылай форме. Звычайна гэта самы доўгі этап, і ён, а не экструдар, задае час цыклу.
- Выняць і скончыць.Форма адкрываецца, рука робата здымае дэталь, і ўспышка абразаецца. На аўтаматызаванай лініі гэта працуе без чалавека.
Два з гэтых крокаў спакойна вырашаюць эканоміку ўсёй лініі. Прафіляванне па Парызону вызначае, колькі смалы змяшчае кожная частка; астуджэнне вызначае, наколькі хутка вы можаце іх зрабіць. Зрабіце гэтыя два правільныя, і астатняя частка машыны ў значнай ступені паклапоціцца пра сябе — вось чаму яны заслугоўваюць большай увагі, чым асноўныя характарыстыкі, якія пакупнікі звычайна параўноўваюць у першую чаргу.
Тыпы па працэсах: EBM, IBM і ISBM
Ёсць тры асноўныя тыпы працэсаў выдувных машын. Розніца цалкам уяк робіцца мяккая формаперш чым ён узарваўся.
| Тып | Як фарміруецца форма | Лепшае для | Тыповыя прадукты |
|---|---|---|---|
| Экструзія (EBM) | Парызон экструдаваны ў выглядзе трубкі, а потым раздзьмуты | Апрацоўваюцца і буйныя полыя дэталі | Каністры, бочкі, бакі, бутэлькі |
| Ін'екцыя (IBM) | Нарыхтоўка фармуецца пад ціскам, затым выдзімаецца | Маленькія кантэйнеры высокай дакладнасці | Фармацэўтычныя флаконы, касметычныя слоічкі |
| Ін'екцыйная расцяжка (ISBM) | Нарыхтоўка ўводзіцца, расцягваецца і выдзімаецца | Празрыстыя, моцныя ПЭТ-бутэлькі | Бутэлькі з вадой і безалкагольнымі напоямі |
Экструзійна-выдувное фармаванне (EBM)з'яўляецца працоўным конікам для прамысловых кантэйнераў і працэсу, які мы ствараем. Паколькі корпус, ручка і шыя фарміруюцца за адзін здымак, EBM стварае ручныя і буйныя дэталі, якія іншыя працэсы не могуць зрабіць.Ліццё пад ціскам (IBM)спачатку фармуе дакладную нарыхтоўку, забяспечваючы выдатную дакладнасць горлышка маленькай бутэлькі, але без ручак і вялікіх дэталяў.Ін'екцыйная расцяжка (ISBM)расцягвае ПЭТ-загатоўку для празрыстасці і трываласці, якія вы бачыце ў бутэльках з вадой - сямейства прадуктаў, якое адрозніваецца ад прамысловых дэталяў з ПНД.
На практыцы выбар рэдка бывае неадназначным. Банка, бочка, бак або любы кантэйнер з ручкамі або вялікі кантэйнер з'яўляецца часткай экструзіі; IBM і ISBM адносяцца да невялікіх дакладных бутэлек і празрыстага ПЭТ. Калі вы даведаецеся, да якой сям'і адносіцца ваш прадукт, перш чым вы ўключыце машыны ў шорт-ліст, вы зэканоміце параўнанне коштаў на два працэсы, якія ніколі не падыходзяць.
Унутры машыны: дэталі, якія вызначаюць якасць
Дзве машыны могуць мець аднолькавую магутнасць і паводзіць сябе зусім па-рознаму, таму што якасць залежыць ад кампанентаў. Гэта дэталі, якія больш за ўсё клапоцяцца нашым інжынерам:
| Кампанент | Што ён робіць | Чаму гэта важна |
|---|---|---|
| Экструдар і шнек | Плавіць і адмервае смалу | Шрубы 50–100 мм пры 24–25 L/D даюць стабільны аднастайны плаў ПНД — аснову кансістэнцыйных частак |
| Die Head + кантролер parison | Фарміруе і прафілюе плябанскую сцяну | 100-кропкавы кантролер таўшчыні сценкі MOOG з'яўляецца самым вялікім рычагом уплыву кошту смалы і трываласці дэталяў |
| Заціскной вузел | Закрывае і трымае форму | Сінхроннае зацісканне з падвойным цягавым стрыжнем + блакіроўка маслянага цыліндру з прамым ціскам утрымліваюць валікі паралельнымі пры вялікім танажы |
| Выдзіманне і астуджэнне | Надзімае і ўсталёўвае дэталь | Выдувная шпілька + ніжняя выдувная форма дэталі; дызайн астуджэння кіруе рэальным часам цыклу |
| Кіраванне і кіраванне | Сілкуе і кіруе машынай | Асноўны помпа сервопривода зніжае энергію; Mitsubishi PLC + Weinview HMI абараняюць бесперабойную працу на лініях 24/7 |
| Аўтаматызацыя | Вываз, ачыстка, праверка | Рука робата + абрэзка ўніз па плыні забяспечваюць стабільнасць якасці пры беспілотных запусках |
На лініі, якая працуе кругласутачна, надзейнасць кіравання - гэта тое, што абараняе ўраджайнасць - вось чаму імпартаваныя кампаненты ў гэтым апошнім шэрагу маюць большае значэнне, чым яны выглядаюць. Mitsubishi PLC, Weinview HMI і кантроль таўшчыні сценкі MOOG не з'яўляюцца значкамі; гэта правераныя запчасткі, якія застаюцца спраўнымі практычна ў любым пункце свету, таму няспраўнасць у Лагосе або Ліме не спыняе лінію на працягу некалькіх тыдняў.
Тыпы па структуры і мадэльнаму шэрагу
У рамках экструзіі машыны групуюцца па спосабе дастаўкі заслоны і пабудове сцяны. Тут вы падбіраеце машыну да памеру і аб'ёму дэталі.
- Выдуўная машына бесперапыннага дзеяння.Парызон выціскаецца без прыпынку, а форма ходзіць, каб злавіць яго — высокая хуткасць для малых і сярэдніх дэталяў аб'ёмам прыкладна да 30 л, і там, дзе галоўка з некалькімі штампамі запускае некалькі бутэлек уверх.
- Акумулятарная (акумулюючая) выдувная машына.Расплав назапашваецца ў галаве і хутка страляе, спыняючы правісанне вялікіх запораў — тып для барабанаў, бакаў IBC, паліўных бакаў і бар'ераў.
- Шматслойная выдувная машына.Галоўка з 2–6 слаёў экструзіі сумесна экструдуе бар'ерныя, адшліфаваныя або каляровыя пласты ў адну сценку — выкарыстоўваецца для паліўных бакаў і хімічных бочак з высокімі спецыфікацыямі.
- Аўтаматычная выдувная машына.Любое з вышэйпералічанага з поўнай аўтаматызацыяй — робат дастае, выдаляе бляск і праверку для беспілотнай стабільнай працы.
Наш уласны асартымент ахоплівае бочкі аб'ёмам ад 100 мл да 220 л (і большыя па запыце), таму адна і тая ж фабрыка пастаўляе невялікую бутэльку з алеем і хімічную бочку з рэйтынгам ААН:
| Ёмістасць | Тып машыны | Прыклады мадэляў | Выхад сухога цыклу* | Зацісканне |
|---|---|---|---|---|
| 100 мл – 2 л | Бесперапынны, адзінкавы/шматліковы | 2л аднамесны/ падвойная станцыя | да 1200/гадз | 40 кН |
| 3-15 л | Суцэльны, адзінарны/двайны | 5 л / 15 лвакзал | 450–1000/гадз | 65–200 кН |
| 20 – 60 л | Акумулятар | KGB70A / 80A /90А | 500–700/гадз | 130–280 кН |
| 120 – 160 л | Акумулятар | KGB100B /110А | 300–320/гадз | 440–760 кН |
| Бочкі 220 л+ | Хімічна-ствольны спец | 250л спецыяльны | 17–20/гадз | па запыце |
*Сухі цыкл - гэта тэарэтычны максімум; рэальны выпуск ніжэй. Поўныя характарыстыкі і працоўныя лічбы ў нашым глыбокім апусканні наканістра машынаіназапашваць машыну.
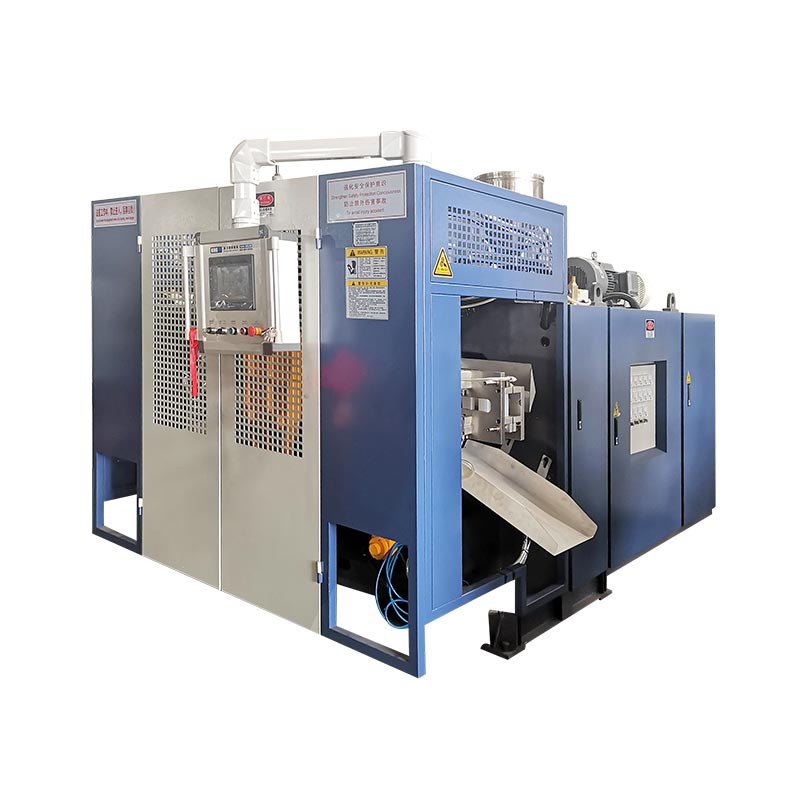
 Бесперапынны — адна станцыя 5 л
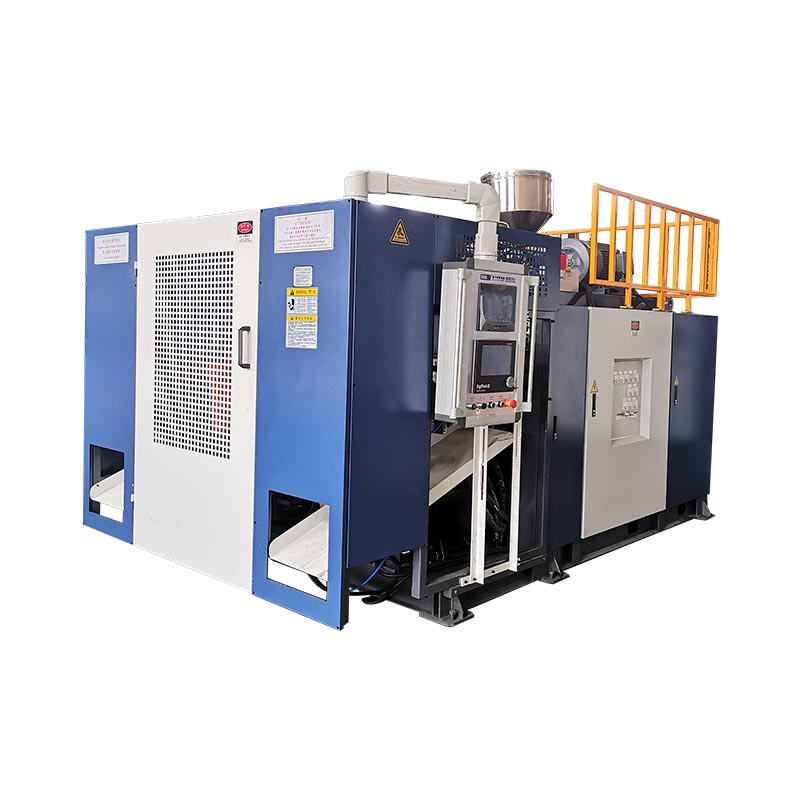
 Акумулятар — 60л для буйнагабарытных дэталяў
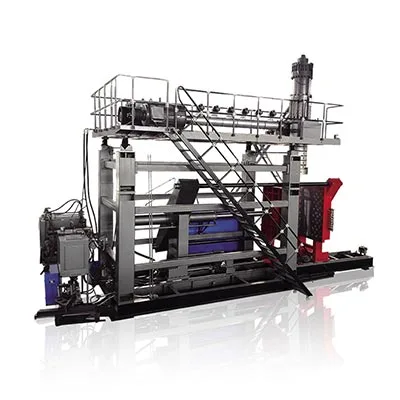
 Акумулятар — бочкі і бакі на 250 л
Матэрыялы, якія мы запускаем
Машына задае працэс; смала задае ўласцівасці. Нашы экструзійныя машыны запускаюць прамысловае сямейства ўнізе ў адна- або шматслаёвых сценах.
| Матэрыял | Чаму гэта выкарыстоўваецца | Тыповыя часткі |
|---|---|---|
| ПНД | Жорсткая, хімічна ўстойлівая, невысокі кошт | Каністры, бутэлькі, бакі |
| ВМП-ПЭНД | Высокая ўстойлівасць да ўдараў і расколін | Хімічныя бочкі, паліўныя бакі |
| пп | Варыянты тэрмаўстойлівасці, празрыстасці | Танкасценныя і гарачазапаўняльныя ёмістасці |
| ПВХ / ПА | Бар'ерныя і спецыяльныя ўласцівасці | Спецыяльныя бутэлькі, бар'ерныя пласты |
Што робяць выдувные машыны
Зменіце форму, і адно сямейства машын будзе абслугоўваць многія галіны. Гэта вобласці прымянення, для якіх мы найбольш прыдатныя:
| Прамысловасць | прадукты |
|---|---|
| Ўпакоўка | Бутэлькі з маслам і мыйнымі сродкамі, каністры, хімічныя бочкі, цыстэрны IBC |
| Аўтамабільны | Паліўныя бакі, паветраводы, спойлеры |
| Дарожная ўправа | Бар'еры, конусы, ізаляцыйныя апоры |
| Які плавае | Буі, паплаўкі, пантоны |
| Лагістыка і многае іншае | Паддоны, скрыні для інструментаў, сталы і крэслы, цацкі |
Выхад і кошт: лічбы, якія маюць значэнне
Два разлікі вырашаюць, ці адпавядае машына вашаму бізнесу — і абодва лёгка запусціць, перш чым купіць.
Прыклад — 5-літровая банка з цыклам 7,2 с, адна галоўка:
(3600 ÷ 7,2) × 0,8 =400 слоікаў у гадзіну· дзве змены ≈6400/дзень
Смала = вага дэталі × цана смалы → напр. 0,20 кг × $1,30 =0,26 даляра ЗША
Энергія = кВт машыны × $/кВт-г ÷ частак/гадз → напр. 15 × 0,12 ÷ 400 =0,0045 даляра ЗША
Звярніце ўвагу, што смала пераўзыходзіць кошт энергіі і працы за дэталь. Гэты адзіны факт з'яўляецца падставай для дакладнага кантролю таўшчыні сценкі: абразанне 5% смалы з дэталі, якая пастаўляецца мільёнамі, дазваляе зэканоміць значна больш, чым любы рахунак за электраэнергію - і таму больш танная машына са слабым кантролем сценкі звычайна аказваецца даражэйшай.
Як мы дапамагаем вам выбраць
Калі пакупнік дасылае запыт, мы працуем з часткай, а не з машынай. Адкажыце на іх, і правільная канфігурацыя звычайна стане зразумелай:
- Самая вялікая частка і форма.Памер і тое, ці ёсць у яго ручка, вызначаюць экструзію супраць ін'екцый і бесперапынную працу супраць акумулятара.
- Смала і сцены спец.Бар'ерныя або шліфаваныя пласты маюць патрэбу ў шматслаёвай галоўцы; Барабаны з рэйтынгам ААН патрабуюць моцнага кантролю таўшчыні сценак.
- Штодзённы выхад.Перад тым, як выбраць адну або двухзменную станцыю, праверце выхадную матэматыку супраць двухзменнага рэжыму.
- Атэстацыя.Тэст на падзенне або патрабаванні ААН змяняюць інструменты і праверку.
- Аўтаномна або пад ключ.Лініі маштабавання атрымліваюць выгаду ад цэнтральнай падачы, вады і драбнення, якія пастаўляюцца разам.
Якасць, тэставанне і тое, што мы глядзім
Паслядоўнасць - гэта ўся гульня ў выдуўным фармаванні, і гэта тое, дзе два дзесяцігоддзі стварэння адных і тых жа машын выяўляюцца. Некалькі рэчаў, якія мы робім і назіраем:
- Аднастайнасць таўшчыні сценак.Прафіляваная кропка за кропкай, каб кожная дэталь адпавядала патрабаванням выпрабаванняў на падзенне з найменшай колькасцю смалы — правяралася перад адпраўкай.
- Тэст на падзенне і праверка ААН.Інструмент для хімічных барабанаў праходзіць выпрабаванне на 3-метровае падзенне і сертыфікацыю ААН, перш чым пакінуць наш паверх.
- Дзе звычайна пачынаецца падзенне вытворчасці.Больш павольныя цыклы часцей адсочваюцца да ходу захоўвання або астуджэння, чым да экструдара - гэта першае, на што варта звярнуць увагу, а не апошняе. (Больш ушто выклікае павольнае захоўванне матэрыялу.)
Што вызначае кошт машыны
Няма адзінага прайс-ліста для "выдувной машыны", таму што спецыфікацыя мяняе кошт. Асноўныя драйверы:
- Памер дэталі і сіла заціску.Для больш буйных дэталяў патрэбны больш цяжкія рамы і значна большы танаж - самы вялікі фактар выдаткаў.
- Колькасць галовак штампа.Двайны/мультыпласт павялічвае прадукцыйнасць і цану.
- Адзін супраць шматслойнага.Шматслаёвая галоўка павялічвае магчымасці і кошт.
- Аўтаматызацыя і кіраванне.Робат для вывазу, выдалення бляшак і прэміум-кантролю павышае цану, але зніжае эксплуатацыйныя выдаткі.
- Сістэмы пад ключ.Цэнтральнае кармленне, вада і драбненне павялічваюць цану, але памяншаюць адходы і працу.
Купля ў вытворцы
Машына - гэта адносіны, якія доўжацца дзесяцігоддзі, таму хто за ёй стаіць, мае такое ж значэнне, як і спецыфікацыя. Як завод, мы забяспечваем кожную машыну:
- Гарантыя.Асноўныя кампаненты маюць гарантыю 1-2 гады; зношаныя дэталі замяняюцца бясплатна на працягу першага года.
- Ўстаноўка і навучанне.Нашы інжынеры едуць на ваш завод, каб усталяваць, увесці ў эксплуатацыю і навучыць аператараў.
- Аддаленая падтрымка.Убудаваная сістэма сігналізацыі дазваляе нам дыстанцыйна дыягнаставаць і ліквідаваць непаладкі.
- Індывідуальныя рашэнні.Формы па вашых чарцяжах і канфігурацыях, настроеных на вашу дэталь, смалу і выхад.
Раскажыце пра сваю ролю — мы прадэманструем машыну
Адпраўце свой прадукт, памер, смалу і штодзённы аб'ём вытворчасці. Мы рэкамендуем правільны тып, канфігурацыю і сілу заціску з рэальнымі паказчыкамі цыкла.
Атрымаць прапанову Чат у WhatsAppЧаста задаюць пытанні
Што такое выдувная машына?
Ён вырабляе полыя пластыкавыя вырабы шляхам расплаўлення смалы, фарміравання з іх мяккай формы і надзіманні паветрам унутры формы — выкарыстоўваецца для бутэлек, каністр, бочак, бакаў, паліўных бакаў і іншага.
Якія бываюць тыпы выдувных машын?
Па працэсе: экструзія (EBM), ін'екцыйная (IBM) і ін'екцыйная расцяжка (ISBM). Па структуры: суцэльныя, назапашвальныя і шматслойныя. Па працы: аўтаматычны. Экструзія з'яўляецца найбольш распаўсюджанай для прамысловай тары ПНД.
Колькі каштуе выдувная машына?
Кошт вызначаецца памерам дэталі і сілай заціску, колькасцю галовак штампа, аднаслойнай або шматслойнай і аўтаматызацыяй. Невялікая машына з адной станцыяй каштуе значна танней, чым вялікая акумулятарная барабанная лінія — падзяліцеся сваёй дэталлю і прадукцыяй, каб атрымаць дакладную цану.
Як выбраць правільны?
Пачніце з дэталі: самы вялікі памер, ручка ці не, смалы, спецыфікацыі сцен, сертыфікацыя, затым штодзённы выпуск. Апрацоўваныя і буйныя дэталі выкарыстоўваюць экструзію (бесперапынную для малых–сярэдніх, акумулятар для вялікіх); дакладныя маленькія бутэлькі выкарыстоўваюць ін'екцыі; празрыстыя ПЭТ-бутэлькі выкарыстоўваюць расцяжку для ін'екцый.
З якіх матэрыялаў ён можа працаваць?
Экструзійныя машыны працуюць з ПЭ (HDPE і HMW-HDPE), ПП, ПВХ і ПА ў адна- або шматслаёвых сценах. Ін'екцыйныя расцяжныя машыны працуюць з ПЭТ для празрыстых бутэлек.
Як вымяраецца выхад?
Спецыфікацыі паказваюць выхад сухога цыклу (тэарэтычны). Рэальная прадукцыйнасць у сухім цыкле × каля 0,75–0,85, таму што час астуджэння і вага часткі падаўжаюць рэальны цыкл.