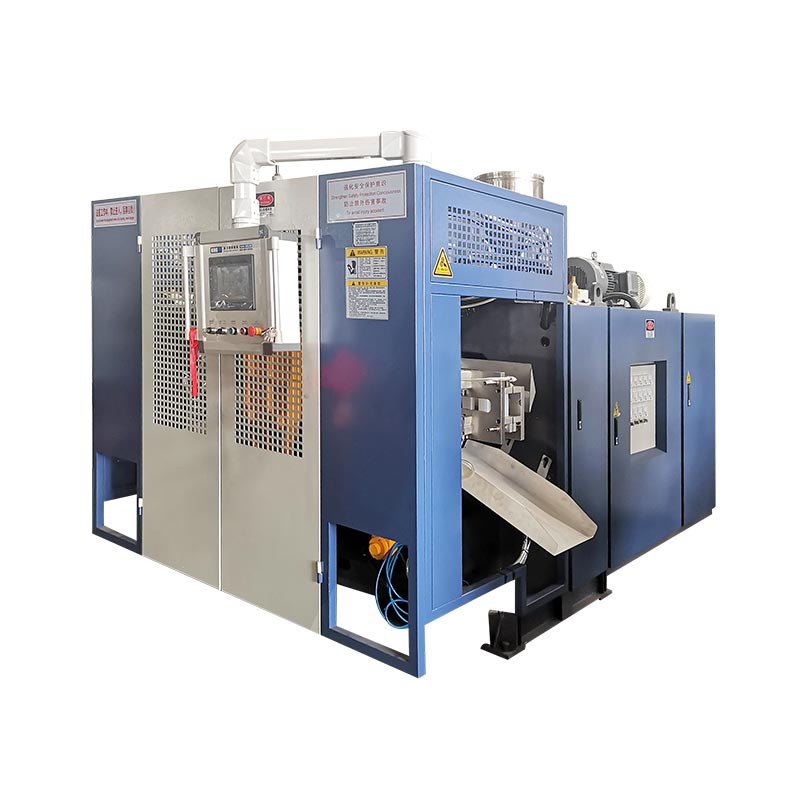
Другая станцыя змяняе тое, як машына выкарыстоўвае час экструзіі, астуджэння і апрацоўкі формы. Гэта не дазваляе аўтаматычна падвойваць прадаемую прадукцыю, зніжаць энергію на бутэльку або вырабляць большы прадукт. Тры парныя памеры машыны Kinggle паказваюць, дзе выяўляюцца сапраўдныя адрозненні.

Сапраўдныадзінкавая супраць двухстанцыйнай выдувной машынытаму параўнанне - гэта даследаванне поўнай клеткі, а не падлік карэт. Рашэнне павінна звязваць бутэльку, графік вытворчасці, валавую патрэбу ў расплаўленні, паслядоўнасць двух станцый і патрабаванні да прынятых частак.
Што мяняецца паміж адной станцыяй і двума?
У аднастанцыйнай бесперапыннай экструзійна-выдувной машыне адна пазіцыя формы і заціску захоплівае запор, фармуе дэталь, астуджае яе і вызваляе. Наступная падзея фармавання павінна адпавядаць паслядоўнасці гэтай станцыі.
Экструзійна-выдувная машына з двума станцыямі або з двума станцыямі чаргуе дзве пазіцыі формы вакол агульнай сістэмы экструзіі. Адна станцыя можа знаходзіцца ў стадыі выдзімання, астуджэння або частковага выдалення, а другая рыхтуецца да захопу наступнай парызоны. Вось чаму абсталяванне з падвойнымі станцыямі на некаторых рынках таксама апісваецца як двухбаковая або чоўнавая выдувная машына.
Гэтая спрошчаная паслядоўнасць тлумачыць магчымасць, а не канчатковы ўзровень вытворчасці. Перамяшчэнне па станцыі, фарміраванне загону, закрыццё формы, выдзіманне, выхлап, астуджэнне, выкід, абрэзка і перадача ўніз па плыні ўсё яшчэ павінны спалучацца. У незалежнай літаратуры пра шатл-машыны таксама пералічваюцца адна- і двухбаковыя канфігурацыі асобна ад рэзультатыўных галовак з адной і некалькімі запорамі, што пацвярджае, што гэта розныя варыянты абсталявання.
Не блытайце колькасць станцый, колькасць галовак, колькасць паражнін і колькасць слаёў
Многія памылкі ў цытатах пачынаюцца з-за таго, што слова "падвойваецца" выкарыстоўваецца без указання таго, што падвойваецца. Машына з падвойнымі станцыямі - гэта не абавязкова машына з падвойнай галоўкай, форма з дзвюма паражнінамі або двухслаёвая лінія.
| тэрмін | Што гэта мае значэнне | Што гэта мяняе | Пытанне да пастаўшчыка |
|---|---|---|---|
| Адзіная або двухмесная станцыя | Пазіцыі формы і заціску працуюць паслядоўна | Паслядоўнасць працы машыны, патрабаванні да набору прэс-формаў, патэнцыял выхаду, займаемая плошча і апрацоўка | Колькі поўных формаўчых станцый чаргуецца на гэтай машыне? |
| Плашка з адной або некалькімі галоўкамі | Парызоны экструдаваны на адным мерапрыемстве па фармоўцы | Колькі паражнін формы можна падаць адначасова і неабходны крок на выхадзе | Колькі разетак уключана і якая іх цэнтральная адлегласць? |
| Форма з адной або некалькімі паражнінамі | Дэталі, сфармаваныя ў адной форме, зачыняюцца | Часткі на ліццё, памер формы, баланс астуджэння і абрэзка | Колькі дэталяў, якія можна прадаць, павінна вырабіць адна форма? |
| Адна-або шматслаёвы | Пласты матэрыялу ў сценцы дэталі | Экструдары, архітэктура штампа, апрацоўка матэрыялаў і кантроль працэсаў | Якія матэрыялы і структура слаёў уключаны ў прапанову? |
TheПашпарт бесперапыннай экструзіі R&B, напрыклад, пералічвае адна- і шматразовыя галоўкі асобна ад канфігурацый заціскаў з адной або дзвюма станцыямі. Мультыпарызонны інструмент - гэта адзін выхадны рычаг; другая станцыя формы - гэта яшчэ адна. Прапанова можа выкарыстоўваць любы рычаг або спалучаць абодва, таму ў прапанове кожны з іх павінен быць указаны асобна.
Тэрміналогія таксама змяняецца па рэгіёнах. Пакупнікі могуць шукаць aдвухстанцыйная выдувная машына, двухстанцыйная выдувная машына, двухстанцыйная машына для выдзімання бутэлекабодвухбаковая чоўнавая выдувная машына. Пацвердзіце фізічную паслядоўнасць, а не выбірайце толькі па імені.
Арыгінальнае параўнанне: тры парныя памеры машыны Kinggle
Наступны аналіз выкарыстоўвае спецыфікацыі, апублікаваныя на шасці бягучых старонках прадуктаў Kinggle. Кожная пара мае аднолькавую намінальную максімальную ёмістасць кантэйнера, што робіць розніцу паміж станцыямі лягчэй заўважнай. Лічбы з'яўляюцца спасылкамі ў каталогу, а не гарантыяй вытворчасці для кожнай бутэлькі, смалы, галоўкі або дадатковага пакета.
| Ёмістасць і мадэль | Станцыі | Апублікаваная этыкетка выхаду | Плаўлівасць ПНД | Памеры машыны (Д×Ш×У) | Просты канверт Д×Ш* | Вага | Сіла заціску |
|---|---|---|---|---|---|---|---|
| 2лКГБ2Л | Халасты | Сухі цыкл 600 шт/г | 30 кг/г | 3,1 × 1,7 × 2,5 м | 5,3 м² | 2,5 т | 40 кН |
| 2лКДБ2Д | Двайны | 600 × 2 шт/гадз сухі цыкл | 55 кг/г | 3,1 × 2,2 × 2,5 м | 6,8 м² | 4,5 т | 40 кН |
| 5 лКГБ5Л | Халасты | Сухі цыкл 500 шт/г | 55 кг/г | 3,1 × 2,2 × 2,5 м | 6,8 м² | 3,0 т | 65 кН |
| 5 лКГБ5Д | Двайны | 500 × 2 шт/гадз сухі цыкл | 80 кг/г | 3,2 × 2,2 × 2,5 м | 7,0 м² | 5,2 т | 65 кН |
| 15 лКГБ15Л | Халасты | 450 шт/г сухі цыкл | 100 кг/г | 4,5 × 2,2 × 2,8 м | 9,9 м² | 7,5 т | 165 кН |
| 15 лКГБ15Д | Двайны | 450 × 2 шт/г сухі цыкл | 120 кг/г | 4,8 × 2,9 × 2,8 м | 13,9 м² | 12,5 т | 165 кН |

Што паказваюць спараныя даныя
1. Колькасць станцый не вызначае максімальны памер часткі
У кожнай пары Kinggle намінальная ёмістасць кантэйнера і апублікаваная сіла заціску застаюцца нязменнымі: 2 л і 40 кН, 5 л і 65 кН або 15 л і 165 кН. Другая станцыя змяняе паслядоўнасць вытворчасці; ён не ператварае платформу 5L у платформу 15L.
Гэта адрозненне важна пры выбары машыны. Аб'ём дэталі, праектаваная плошча, памеры формы і неабходны заціск усё яшчэ павінны адпавядаць платформе. Кінглскіраўніцтва па выбары выдувной машыныпачынаецца з кантэйнера перад выбарам колькасці станцый.
2. Пары з падвойнымі станцыямі павялічваюць магутнасць плаўлення, але не ў адным фіксаваным суадносінах
Апублікаваная магутнасць плаўлення HDPE павялічваецца з 30 да 55 кг/г у пары 2 л, з 55 да 80 кг/г у пары 5 л і са 100 да 120 кг/г у пары 15 л. Гэтыя павелічэнні не ідэнтычныя і не павінны быць пераўтвораны ва ўніверсальны «двайны множнік станцый».
Гэта самы важны ўрок ёмістасці ў дадзеных. Дзве станцыі могуць стварыць больш магчымасцей для фармавання, але экструдар усё яшчэ павінен забяспечваць агульную масу запаркі. Больш цяжкая бутэлька, больш успышкі, больш выхадных адтулін або меншы інтэрвал падзей павялічваюць попыт на плаўленне. Калі экструзія становіцца вузкім месцам, даданне даступнасці станцыі не можа вырашыць гэта.
3. Вага і мантажны канверт павялічваюцца па-рознаму ў залежнасці ад памеру
Пераход ад аднамеснай да двухмеснай мадэлі павялічвае апублікаваную вагу машыны з 2,5 да 4,5 тон пры 2 л, з 3,0 да 5,2 тон пры 5 л і з 7,5 да 12,5 тон пры 15 л. Разлічаны габарыт машыны Д×Ш змяняецца прыкладна ад 5,3 да 6,8 м², ад 6,8 да 7,0 м² і ад 9,9 да 13,9 м² адпаведна.
Такім чынам, плошчу падлогі нельга назваць «амаль такой жа» або «ўдвая большай». Вынік залежыць ад платформы. Разлік канверта машыны не з'яўляецца фабрычнай кампаноўкай: доступ да абслугоўвання, пастаўка матэрыялаў, ахаладжальныя калектары, шафы кіравання, разгрузка дэталяў і апрацоўка прэс-формаў усё яшчэ патрабуюць месца. Выкарыстоўвайце Kinggle'sэлектраэнергія, паветра, вада і кіраўніцтва па размяшчэнніперад замарожваннем плана ўчастка.
4. Этыкетка сухога цыклу з'яўляецца сігналам параўнання, а не абяцаннем дастаўкі
Сухі цыкл фіксуе рух машыны без пацверджання ўмоў вытворчасці гатовай дэталі. Фактычная прадукцыйнасць павінна ўключаць у сябе фарміраванне запору, час выдзімання і выпуску, астуджэнне, выкід, абрэзку, страту якасці і запланаваныя прыпынкі. Тоўстая каністра аб'ёмам 15 л і лёгкая бутэлька аб'ёмам 500 мл не могуць мець аднолькавы выхад толькі таму, што яны працуюць на машыне з аднолькавым лікам станцый.
Разлік выхаду з падзей фармавання і балансу масы
Пачніце з прадукту і рухайцеся назад. Не пачынайце з множання нумара па каталогу на колькасць гадзін змены.
Крок 1: вызначце неабходны добры вынік
Пераўтварыце пацверджаны попыт у добрыя часткі ў гадзіну, выкарыстоўваючы запланаваныя гадзіны вытворчасці, запланаваныя змены і ўласныя здагадкі аб даступнасці завода. Трымайце асобныя сцэнарыі попыту — базавы, сезонны пік і будучы рост — каб залішнія магутнасці былі бачныя, а не схаваныя ўнутры адной аптымістычнай мэты.
Крок 2: вымерайце адно поўнае ліццё
Для прапанаванай прэс-формы запішыце колькасць заготовак, утвораных дэталяў, агульную масу заготовак, масу гатовай дэталі, маршрут хуткага/перамолвання, стабільны інтэрвал падзей і прымальны вынік якасці. Падзея фармавання азначае, што адна прэс-форма захоплівае матэрыял і вырабляе набор дэталяў.
Добрыя часткі/гадзіну = падзеі фармавання/гадз × часткі на падзею × прымальная доля
Валавая патрэба ў расплаўленні (кг/гадз) = фармаванне/гадз × валавая маса запаркі на падзенне (кг)
Прынятая доля павінна паходзіць з узгодненага выпрабавання або сумленнай здагадкі расліны. Агульная маса запаркі ўключае матэрыял, які паступае на фармоўку, а не толькі гатовую бутэльку. Калі ўспышка ператочана, яе апрацоўка і паўторнае ўвядзенне па-ранейшаму ўплываюць на лінію.
Крок 3: праверце вузкія месцы адным радком
Параўнайце валавую патрэбу ў расплаўленні з прапанаваным экстрударам у адпаведнасці з фактычным матэрыялам. Затым пацвердзіце астуджэнне формы, прадзьмухванне паветрам, выдаленне дэталяў, абрэзку, праверку на герметычнасць, транспарціроўку, упакоўку і ёмістасць драбнілкі. Самая нізкая ўстойлівая ступень задае лінейны выхад.
Больш шырокую логіку бесперапыннага вываду машыны глядзіце ў Kinggle'sкіраўніцтва машыны бесперапыннага выдзімання. Калі маса часткі або размеркаванне сценкі змяняецца падчас хуткасных выпрабаванняў, выкарыстоўвайцекіраўніцтва па праграмаванні parisonі праверце аднолькавае месцазнаходжанне сцен у кожным выпадку.
Якая канфігурацыя адпавядае плану вытворчасці?
Звычайна адна станцыя - гэта больш чысты спіс, калі...
- правераны попыт адпавядае адной станцыі прэс-формы з прымальным працоўным запасам;
- змены прадукту частыя або вытворчыя серыі кароткія;
- адзін набор прэс-формаў з'яўляецца пераважным з меркаванняў бюджэту, абслугоўвання або праверкі;
- дэталь, форма або спосаб выдалення робяць чаргаванне менш практычным;
- прастора завода, доступ пад'ёмніка або аўтаматызацыя ніжэй па плыні абмежаваныя;
- праект выходзіць на рынак, дзе попыт яшчэ не даказаны.
Падвойная станцыя заслугоўвае поўнага вывучэння лініі, калі...
- стабільны паўторны попыт перавышае рэалістычны выпуск адной станцыі;
- дзве адпаведныя станцыі формы могуць запускаць паўтаральны працэс;
- экструдар і галоўка могуць забяспечыць неабходную валавую хуткасць расплаўлення;
- астуджэнне пакідае карысны час для чаргавання працы формы;
- абрэзка, выпрабаванні і апрацоўка матэрыялаў могуць прыняць павелічэнне патоку;
- дадатковая прэс-форма, машына і ўтыліты маюць апраўданы бізнес-абгрунтаванне.
Ні адзін са спісаў не замяняе выпрабаванне прадукту. Гэта прадухіляе распаўсюджаную памылку пры закупках: разглядаць другую станцыю як асобны выходны аксэсуар. Гэта сістэмнае рашэнне, якое змяняе інструменты, элементы кіравання, увод у эксплуатацыю і паток дэталяў праз завод.
Камунальныя паслугі і абсталяванне ніжэй па плыні могуць знішчыць перавагі станцыі
Лінія з падвойнымі станцыямі можа накіроўваць больш цяпла ў сістэму астуджэння формы і ствараць падзеі фармавання бліжэй адна да адной. Сціснутае паветра павінна падтрымліваць ціск і забяспечваць паток, калі гэтага патрабуе лінія, а не толькі на халастым ходу. Астуджальная вада павінна даходзіць да абодвух контураў формы са стабільнымі ўмовамі. Электрычнае размеркаванне, гідраўлічнае астуджэнне і асяроддзе шафы павінны адпавядаць канчатковай зборцы.
Не разлічвайце паслугі завода з параўнальнай табліцы. У некаторых бягучых вэб-спецыфікацыях Kinggle выкарыстоўваецца супярэчлівая тыпаграфіка адзінак, і сярэднія лічбы энергіі не апісваюць тэст ідэнтычнага прадукту. Запытайце аркуш утыліты для канкрэтнага праекта, электрычны чарцёж і чарцёж агульнага размяшчэння для замоўленай канфігурацыі.
Правярайце кожны працэс пасля адкрыцця формы
- Ці можа абсталяванне для вынасу атрымліваць дэталі з пераменных станцый?
- Ці можа абрэзка апрацоўваць сапраўдную ўспышку і геаметрыю шыі/нізу?
- Ці можа тэстар на герметычнасць праверыць кожную паражніну з неабходнай хуткасцю лініі?
- Ці могуць канвееры прадухіліць сутыкненне, назапашванне і дэфармацыю дэталяў?
- Ці можа ручка драбнілкі і блендера ўспыхнуць без дэстабілізацыі прапорцыі перамолу?
- Ці могуць аператары бяспечна дабрацца да абедзвюх станцый для зацверджанай праверкі і пераходу?
Калі больш хуткая праца стварае нестабільную таўшчыню сценкі, успышку, скажэнне астуджэння або паўторныя сігналы трывогі, падключыцезапіс на прафілактычнае абслугоўваннез Kinggle'sМетад ліквідацыі непаладак HMIперш чым схаваць фізічнае вузкае месца са зменамі рэцэптаў.

Параўнайце агульны кошт ўстаноўкі, а не толькі цану машыны
Пакупнік, які шукае цану машыны для вытворчасці пластыкавых бутэлек, можа атрымаць дзве неэквівалентныя прапановы. Можна ўключыць другі набор формаў, праверку на вынас і герметычнасць; іншы можа паказаць толькі фармовачную машыну. Такім чынам, меншая загалоўная цана можа апісваць менш поўную вытворчую ячэйку.
| Пласт выдаткаў | Аднастанцыйнае пытанне | Двухстанцыйнае пытанне |
|---|---|---|
| Платформа машыны | Які экструдар, заціск, элементы кіравання і стандартныя дапаможныя прылады ўключаны? | Якое дадатковае абсталяванне карэткі, заціску, абдуву і кіравання ўваходзіць у камплект? |
| Формы і галоўка | Ці ёсць у камплекце адна поўная форма і правільны выпуск штампа? | Ці ўключаны дзве адпаведныя станцыі формы, і ці супадаюць колькасць напораў і крок на выхадзе з планам інструмента? |
| Фабрычныя паслугі | Якія працы па электраэнергіі, паветры, вадзе і падлозе/пагрузцы неабходныя? | Ці могуць існуючыя службы падтрымліваць больш хуткую паслядоўнасць падзей пры адначасовым патрабаванні завода? |
| Ніжняя клетка | Якія этапы вымання, абразання, тэставання, транспарціроўкі і драбнення з'яўляюцца ручнымі або аўтаматычнымі? | Ці можа кожны наступны этап прымаць дэталі ад станцый, якія чаргуюцца, без назапашвання? |
| Пераход і праверка | Колькі часу займае адно змяненне формы і рэцэпту ў адпаведнасці з працэдурай пакупніка? | Як дзве станцыі выраўноўваюцца, кваліфікуюцца і аднаўляюцца пасля змены прадукту? |
| Аперацыйны рызыка | Якая прадукцыйнасць губляецца, калі станцыя адной формы спыняецца? | Ці можна бяспечна ізаляваць любую станцыю і што адбываецца з агульнай паслядоўнасцю экструзіі? |
Карыснае эканамічнае параўнанне выкарыстоўвае аднолькавыя межы праекта з абодвух бакоў. Уключыце фармовачную машыну, формы, галоўку, дапаможнае абсталяванне, мантаж, увод у эксплуатацыю, навучанне і мадыфікацыі на заводзе. Затым ацаніце працу, камунальныя паслугі, запланаванае тэхнічнае абслугоўванне, страты пры пераходзе, страту якасці і час прастою, выкарыстоўваючы ўласныя эксплуатацыйныя дапушчэнні пакупніка.
Кошт добрай дэталі = агульны кошт за перыяд параўнання ÷ прынятыя дэталі, вырабленыя за той жа перыяд
Лічнік і назоўнік павінны выкарыстоўваць аднолькавае часовае акно і аб'ём. Не стаўце лічбу двух станцый вышэй выхаду сухога цыклу на адной станцыі і не параўноўвайце аўтаматызаваную двайную лінію з базавай адзінкавай машынай, якая выключае абрэзку і тэставанне. Калі попыт не можа выкарыстоўваць дададзены аб'ём вытворчасці, непрацуючыя магутнасці застаюцца выдаткамі. Калі попыт перавышае магчымасці адной станцыі, прапушчаная вытворчасць і звышурочныя таксама з'яўляюцца выдаткамі.
Цана па-ранейшаму з'яўляецца сапраўдным абмежаваннем для пакупкі, але яна належыць пасля тэхнічнай падрыхтоўкі. Папрасіце Kinggle ідэнтыфікаваць кожны ўключаны кампанент і кожны тавар, пастаўлены пакупніком, каб прапанову можна было параўнаць радок за радком.
Лепшы RFQ аддзяляе гарантаваныя ўмовы ад спасылак па каталогу
Адпраўце адзін і той жа ліст уводу кожнаму пастаўшчыку. У адваротным выпадку дзве цытаты могуць выкарыстоўваць розныя здагадкі і ўсё роўна выглядаць супастаўнымі.
| Поле RFQ | Абавязковы ўвод | Чаму гэта мяняе рашэнне станцыі |
|---|---|---|
| частка | Чарцёж або ўзор, максімальныя памеры, гарлавіна/аздабленне, ручка, лінія раздзялення і патрабаванні да аздаблення | Вызначае прылеганія формы, рух і працу ўніз па плыні |
| Матэрыял | Дакладны клас смалы, колер, дабаўкі, план перамолкі/ПЦР і дадзеныя пастаўшчыка | Змяняе паводзіны расплаву, валавую прапускную здольнасць і астуджэнне |
| Маса і сцяна | Гатовы вага, валавая ацэнка парысона/флэш-памяці, важныя месцы сцен і допуск | Ператварае мэтавыя паказчыкі цыкла ў попыт на расплаўленне і доказ якасці |
| Попыт | Добрыя часткі ў гадзіну, змена, год і пік сезону; SKU/план пераходу | Паказвае, ці можна падтрымліваць прадукцыйную загрузку другой станцыі |
| Інструменты | Колькасць станцый, выпускныя адтуліны для штампаў, паражніны, міжцэнтральная адлегласць, наборы формаў і схема астуджэння | Прадухіляе «падвойную станцыю» ад схавання іншага дапушчэння галавы або паражніны |
| Якасць | Вагавыя, габарытныя выпрабаванні, выпрабаванні на сцяну, уцечку, падзенне, верхнюю нагрузку або іншыя ўзгодненыя выпрабаванні | Вызначае добры вынік замест хуткасці руху |
| Фабрыка | Стандарт магутнасці, умовы паветра/вады, межы падлогі і столі, пад'ёмны шлях і абсталяванне ўнізе | Правярае, ці можна ўсталяваць і падтрымліваць поўную клетку з двума станцыямі |
Запішыце гэтыя элементы падчас прыёмачнага выпрабавання
- Ідэнтычнасць машыны, формы, галоўкі, смалы і рэцэпту.
- Стабільны інтэрвал фармавання падзей для кожнай станцыі - не адна самая хуткая падзея.
- Агульная маса запаркі, вага гатовай дэталі і хуткасны маршрут.
- Прынятыя дэталі па паражнінах і станцыях праз узгодненае акно выпрабаванняў.
- Крытычныя сценкі, памерныя і функцыянальныя вынікі.
- Фактычныя ўмовы паветра, вады і электрычнасці пры дэманстраванай нагрузцы.
- Сігналізацыя, прыпынак і запіс ручнога ўмяшання падчас суда.
Гэты запіс ператварае "адзіночную станцыю супраць двух" у рашэнне, заснаванае на прадукце пакупніка. Ён таксама забяспечвае базавы ўзровень уводу ў эксплуатацыю для будучага пошуку непаладак і прафілактычнага абслугоўвання.
Часта задаюць пытанні
Што хутчэй: аднастанцыйная або двухстанцыйная выдувная машына?
Машына з двума станцыямі мае большы патэнцыял выхаду, таму што дзве станцыі формы чаргуюцца вакол агульнай сістэмы экструзіі. Фактычная добрая прадукцыйнасць па-ранейшаму залежыць ад магутнасці плаўлення, колькасці ператвораў, астуджэння, выдалення дэталяў, наступнага абсталявання і прынятай якасці.
Ці падвойвае вытворчасць выдувная машына з падвойнай станцыяй?
Не аўтаматычна. Апублікаваныя лічбы сухога цыклу могуць паказваць дзве пераменныя станцыі, але прадаваемая прадукцыя можа быць абмежавана агульным попытам на расплаўленне, астуджэннем, абрэзкай, выпрабаваннямі, прыпынкамі або адхіленнямі. Праверце машыну з рэальным прадуктам і матэрыялам.
Ці з'яўляецца машына з двума станцыямі тое ж самае, што машына з двума галоўкамі?
Колькасць станцый апісвае пазіцыі формы і заціску. Колькасць галоваў паказвае, колькі паразонаў экструдуецца для ліцця. Машына можа аб'ядноўваць дзве станцыі з адным або некалькімі выхадамі штампа.
Ці могуць дзве станцыі працаваць з рознымі формамі?
Не думайце, што яны могуць эфектыўна запускаць не звязаныя прадукты. Станцыі маюць агульныя ўмовы экструзіі і працэсу, таму маса прадукту, час запарвання, астуджэнне і наступная праца павінны быць сумяшчальнымі. Пацвердзіце дакладнае размяшчэнне падчас праектавання.
Мне выбраць адзінарную або двухмесную станцыю для 5-літровых кантэйнераў?
Аб'ём кантэйнера вызначае толькі платформу. Выбірайце колькасць станцый з пацверджанага попыту на добрыя запчасткі, вагі прадукту, даўжыні серыі, плана прэс-формы і высечнай галоўкі, даступных інжынерных камунікацый, планіроўкі завода і наступных магутнасцей.
Як трэба разлічыць прадукцыйнасць выдувной машыны?
Выкарыстоўвайце падзеі фармавання ў гадзіну, памножаныя на долі за падзею і прымальную долю. Праверце вынік у параўнанні з агульным попытам на расплаўленне, астуджэннем і кожным наступным этапам. Не выкарыстоўвайце толькі сухі цыкл у якасці прадукцыі.
Якая інфармацыя патрэбна для цытаты з адной станцыі супраць двух?
Пакажыце чарцёж дэталі, марку матэрыялу, гатовую масу і агульную масу, патрабаванні да сцен і якасці, план таварных дэталяў, план SKU, канцэпцыю прэс-формы і паражнін, інжынерныя камунікацыі, планіроўку і наступнае абсталяванне.