На гэтай старонцы
- Што такое выдувная машына для пластыка?
- Віды выдувных машын для пластмас
- Ключавыя кампаненты і як яны ўплываюць на выхад
- Тэндэнцыі 2026 года ў выдуўным фармаванні
- Як правільна выбраць машыну
- Мантаж, электраправодка і наладка
- Агульныя праблемы і іх ліквідацыю
- Прагноз рынку на 2026–2030 гг
- FAQ
- Заключэнне
Што такое выдувная машына для пластыка?
Выдувное фармаванне - гэта працэс вырабу полых пластыкавых дэталяў. Машына растоплівае пластыкавую смалу, фарміруе яе ў мяккую форму і выкарыстоўвае сціснутае паветра, каб надзьмуць гэтую форму да сценак формы; калі астывае, дэталь захоўвае форму формы. Чатыры этапы вызначаюць кожную машыну -нагрэў (пластыфікацыя), фармоўка (загатоўка або нарыхтоўка), выдзіманне і астуджэнне— і адрозненні паміж тыпамі машын зводзяцца да таго, як ствараецца мяккая форма перад паступленнем паветра.
Выдувные машыны вырабляюць велізарны асартымент паўсядзённых і прамысловых тавараў: напояў і фармацэўтыкібутэлькі, змазачныя і хімічныя рэчывыканістры, прамысловыбарабаны і танкі IBC, аўтамабільныя паліўныя бакі і паветраводы, дарожныя бар'еры і незлічоная колькасць кантэйнераў. Матэрыял залежыць ад дэталі:ПЭТдля празрыстых бутэлек для напояў,ПНДі HMW-HDPE для слоікаў, бочак і цыстэрнаў,ппдля тэрмаўстойлівай і танкасценнай упакоўкі і ПВХ або інжынерных смол, такіх як ПА, для спецыяльных і бар'ерных прымянення.
Віды выдувных машын для пластмас
Ёсць тры асноўныя тыпы працэсаў, а таксама хутка развіваецца катэгорыя прывадаў, якую пакупнікі цяпер узважваюць асобна ў 2026 годзе.
Экструзійна-выдувная машына (EBM)
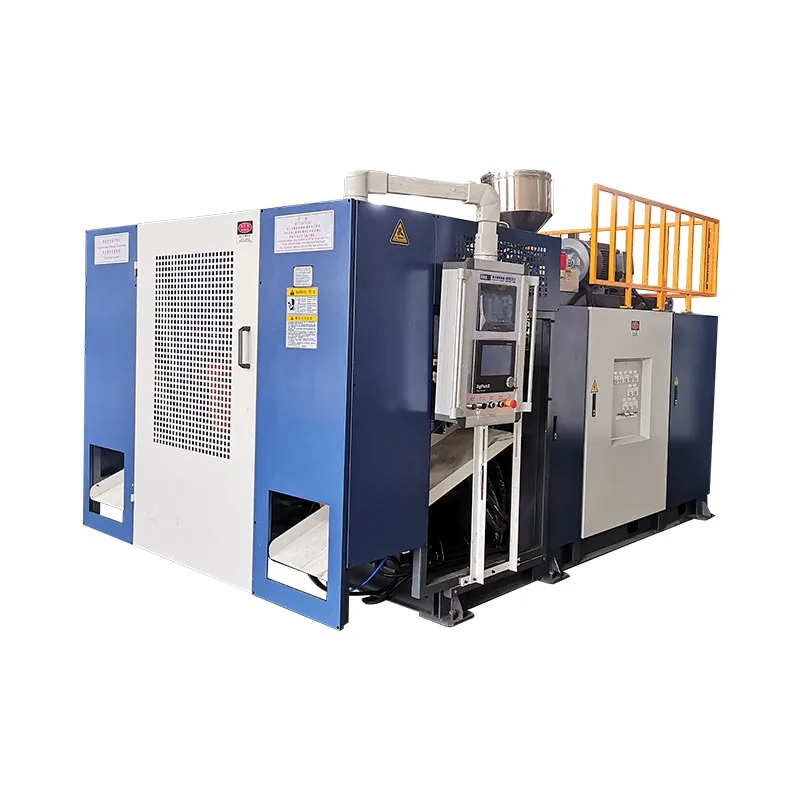
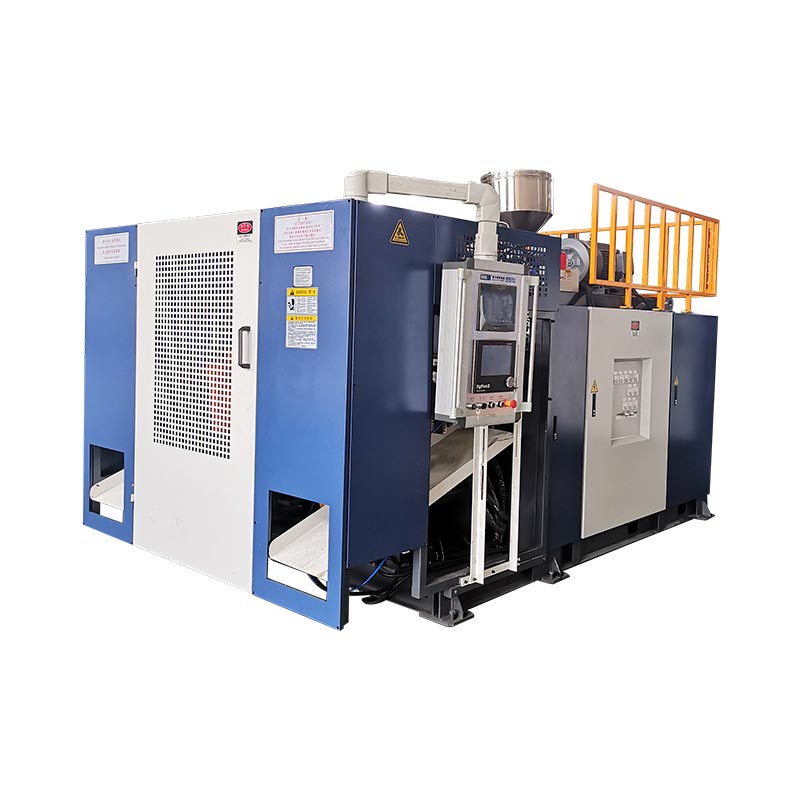
Як гэта працуе:экструдар растоплівае смалу і праштурхоўвае яе праз галоўку, утвараючы падвесную трубку, запор; форма зачыняецца вакол яго, і паветра надзімае яго супраць паражніны. Паколькі корпус, ручка і гарлавіна фарміруюцца за адзін прыём, экструзійна-выдувное фармаванне з'яўляецца працэсам для ручных і вялікіх дэталяў.Перавагі:нізкі кошт інструмента, хуткая замена і самы шырокі дыяпазон памераў дэталяў - ад 100 мл бутэлек да 220 л бочак і далей.прыкладанні:каністры, хімічныя бочкі, бакі для вады і паліва, скрыні для інструментаў, дарожныя бар'еры, цацкі. Гэта натуральны варыянт для прамысловых кантэйнераў вялікіх аб'ёмаў і працэс, на якім мы спецыялізуемся; бачыць нашбесперапынныіакумулятарэкструзійныя машыны.
Ліццёва-выдуўная машына (IBM)
Як гэта працуе:дакладная нарыхтоўка фармуецца ліццём пад ціскам на стрыжне стрыжня, затым пераносіцца на станцыю выдзімання, дзе паветра надзімае яе. Паколькі гарлавіна адліта пад ціскам, IBM забяспечвае выдатную дакладнасць шыі і гладкую аздабленне. Гэта падыходзіцьмаленькія, высокадакладныя бутэлькі і слоікі— фармацэўтычныя флаконы, касметычныя кантэйнеры — у невялікіх аб'ёмах з вельмі малым ломам. Ён не вырабляе кантэйнераў з апрацоўкай і не падыходзіць для вялікіх частак.
Выдувная машына для ліцця пад ціскам (ISBM)
Як гэта працуе:ПЭТ-загатовку ўводзяць, затым расцягваюць па восі падчас выдзімання. Такая двухвосевая арыентацыя выраўноўвае палімер, ствараючы больш выразную, трывалую і лёгкую сценку для зададзенай вагі. ISBM з'яўляецца стандартам дляПЭТ-бутэлькі для вады і безалкагольных напояў, дзе лёгкасць і празрыстасць з'яўляюцца вырашальнымі. Гэта іншае сямейства прадуктаў, чым прамысловыя дэталі з ПНД.
2026: Цалкам электрычныя і сервоприводные выдувные машыны
Акрамя тыпу працэсу, пакупнікі ў 2026 годзе ўсё часцей параўноўваюцьтэхніка прывада. У традыцыйных машынах выкарыстоўваецца гідраўліка з фіксаваным аб'ёмам, якая працуе на поўную магутнасць незалежна ад нагрузкі.Цалкам электрычнымашыны замяняюць гідраўліку серварухавікамі, ісервопривод гідраўлмашыны прыводзяць у дзеянне асноўны помпа па патрабаванні — як рэзка зніжаецца спажыванне энергіі, так і паляпшаецца паўтаральнасць. Цалкам электрычныя канструкцыі часта сустракаюцца на невялікіх высокадакладных машынах; для буйных прамысловых частак, якія патрабуюць вельмі высокай сілы заціску, aсервопривод гідраўлмашына звычайна дае найлепшы баланс энергазберажэння і танажу. Менавіта па гэтай прычыне ў нашых машынах выкарыстоўваецца галоўны сервопомпа з кіраваннем пераўтварэннем частоты.
Табліца 1 · Тып машыны ў залежнасці ад матэрыялу, магутнасці, прымянення і перавагі ў 2026 годзе
| Тып | Матэрыялы | Тыповая ёмістасць | Лепшыя прыкладання | 2026 перавага |
|---|---|---|---|---|
| Экструзія (EBM) | ПНД, HMW-HDPE, PP, PVC, PA | 100 мл – 2000 л | Каністры, бочкі, танкі, аўтазапчасткі | Шматслаёвыя галоўкі запускаюць пласты ПЦР / перамолвання |
| Ін'екцыя (IBM) | ПЭ, ПП, ПС | ≤ ~0,5 л | Фармацэўтычныя і касметычныя бутэлечкі | Вельмі нізкі лом, дакладныя гарлавіны |
| Ін'екцыйная расцяжка (ISBM) | ПЭТ | 0,2 – 10 л | Бутэлькі з вадой і безалкагольнымі напоямі | Лёгкасць, яснасць |
| Сервопривод / цалкам электрычны | Любы (драйв-тэхніка) | Вар'іруецца | Энергакрытычныя лініі з вялікім аб'ёмам | Самы вялікі рычаг энергаэфектыўнасці |
Ключавыя кампаненты і як яны ўплываюць на выхад
Дзве машыны могуць падзяляць агульную магутнасць, але працаваць па-рознаму, таму што якасць і прадукцыйнасць залежаць ад кампанентаў. Больш танная машына са слабым кантролем сценкі звычайна аказваецца даражэйшай — смала, якую яна траціць на кожную частку, перавышае розніцу ў кошце за некалькі месяцаў.
- Шнек / блок пластыфікацыі.Плавіць і адмервае смалу. Дыяметр шнека (звычайна 50–100 мм) і стаўленне L/D (24–25) вызначаюць аднастайнасць расплаву і прапускную здольнасць; няўстойлівы расплаў выяўляецца ў выглядзе супярэчлівых частак ніжэй па плыні.
- Die head і parison control.Утварае пляцоўку і прафілюе яе сцяну па даўжыні. Кантролер таўшчыні сценкі з высокім раздзяленнем (напрыклад, 100-кропкавая сістэма MOOG) з'яўляецца самым вялікім рычагом уплыву як на кошт смалы, так і на трываласць дэталі.
- Заціскной вузел.Закрывае і ўтрымлівае форму ад унутранага ціску ўдару. Сінхронны заціск з фіксацыяй прамым ціскам трымае валікі паралельна; занадта малы танаж стварае ўспышкі і слабыя часткі.
- Сістэма астуджэння.Усталёўвае дэталь на форму. Астуджэнне звычайна з'яўляецца самым доўгім этапам у цыкле, таму канструкцыя астуджэння - а не экструдар - задае рэальную прадукцыйнасць і кантралюе дэфармацыю.
- Сістэма кіравання і аўтаматыкі.Запускае і аўтаматызуе лінію. Надзейны PLC/HMI (Mitsubishi, Weinview), а таксама робат, які здымае і выдаляе бляск, абараняе кансістэнцыю і OEE на беспілотных запусках.
Табліца 2 · Кампанент супраць функцыі, паказчык якасці і што спытаць пры куплі
| Кампанент | Функцыя | Закрануты паказчык якасці | Спытайце ў пастаўшчыка |
|---|---|---|---|
| Шруба / пластыфікацыя | Расплавіце і адмерце смалу | Аднастайнасць расплаву, выхад | Дыяметр шнека, L/D, ПНД кг/ч? |
| Die head / parison control | Форма і профіль прыхода | Аднастайнасць таўшчыні сценкі, выкарыстанне смалы | Колькі пунктаў таўшчыні сценкі? |
| Заціскной вузел | Зачыніце і ўтрымлівайце форму | Флэш, частка цэласнасці | Сіла заціску і тып фіксацыі? |
| Сістэма астуджэння | Усталюйце дэталь | Час цыклу, дэфармацыя | Дызайн астуджэння і спецыфікацыя вады? |
| Кантроль / аўтаматыка | Запуск і аўтаматызацыя | Кансістэнцыя, OEE | Марка PLC/HMI, робат на вынас? |
Тэндэнцыі 2026 года ў выдуўным фармаванні
Сумяшчальнасць з ПЦР і перапрацаванай смалой
Брэнд і нарматыўныя мэты прасоўваюць перапрацаванае змесціва (PCR) ва ўпакоўцы. Праца пераменнага, часам забруджанага перапрацаванага расплаву патрабуе больш жорсткага кантролю тэмпературы і тэмпературы, і часташматслаёвая галоўкатакім чынам, ядро перамолвання або ПЦР можа быць заціснута паміж цнатлівымі скурамі. Машыны з дакладным кантролем таўшчыні сценак і стабільнымі тэмпературнымі зонамі абыходзяцца з перапрацаванай смалой значна больш паблажліва.
ШІ і разумны маніторынг
Лінія становіцца ўсё больш інструментальнай.OEE прыборныя панэлі, прагнастычнае абслугоўванне, дыстанцыйная дыягностыка і аўтаматычная налада параметраў пераходзяць ад прэміум-опцый да чаканняў. Нават базавая бартавая сістэма сігналізацыі, якая дазваляе пастаўшчыку дыстанцыйна дыягнаставаць няспраўнасці, можа ператварыць шматдзённы прыпынак у выпраўленне ў той жа дзень, што пры кругласутачнай працы каштуе больш, чым сціплая розніца ў кошце машыны.
Энергаэфектыўнасць
Энергія з'яўляецца перыядычным выдаткам, які дзейнічае на працягу ўсяго тэрміну службы машыны, таму яна ўсё часцей вызначае рашэнні аб куплі. Асноўныя рычагі — агалоўны помпа сервопривода, аптымізаванае выкарыстанне сціснутага паветра (паветра з'яўляецца адным з самых дарагіх камунальных паслуг на прадпрыемстве) і эфектыўнае астуджэнне. Паколькі энергія з'яўляецца рэальным кампанентам кошту за бутэльку, эфектыўны прывад часта акупляецца хутчэй, чым любая іншая мадэрнізацыя на вялікай серыі.
Табліца 3 · Тэндэнцыя 2026 г. у параўнанні з уплывам завода, пунктам пакупкі і рэнтабельнасцю інвестыцый
| Тэндэнцыя | Уплыў на фабрыку | Пункт пакупкі | Значэнне ROI |
|---|---|---|---|
| ПЦР / перапрацаваная смала | Павінна працаваць зменная, забруджаная плаўленне | Шматслаёвая галоўка + моцны кантроль сценкі | Адпавядае патрабаванням брэнда / нарматыўным патрабаванням па перапрацоўцы |
| AI / разумны маніторынг | Менш часу прастою, больш хуткая наладка | OEE прыборная панэль, дыстанцыйная дыягностыка, сігналізацыя | Большы час бесперабойнай працы, меншы лом |
| Энергаэфектыўнасць | Бягучая энергія = пастаянныя выдаткі | Серварапомпа, аптымізаваны паветра, эфектыўнае астуджэнне | Меншы кошт дэталі, хутчэйшая акупнасць |
Як правільна выбраць машыну для выдзімання пластыка
Самы надзейны спосаб пазначыць машыну - гэта працаваць ад часткі вонкі і ацэньваць агульны кошт валодання, а не кошт налепкі:
- Спачатку вызначце прадукт.Самы вялікі памер, незалежна ад таго, ці ёсць у яго ручка, пластмаса, характарыстыкі сцяны і любая сертыфікацыя (тэст на падзенне, UN).
- Затым вызначыце выхад.Пераўтварыце сухі цыкл у рэальную прадукцыйнасць і сутачны аб'ём перад тым, як выбраць адзіночную супраць двухстанцый або акумулятар.
- Адпаведнасць тыпу машыны.Апрацаваны/вялікі → экструзія; малы дакладны → упырск; празрысты ПЭТ → расцягнуць.
- Узважце энергію і аўтаматыку.Сервапрывад і робат на вынас павышаюць цану, але зніжаюць эксплуатацыйныя выдаткі.
- Праверце абслугоўванне, запчасткі, усталюйце і навучанне.Машына - гэта адносіны даўжынёй у дзесяцігоддзе; служба падтрымкі вырашае час бесперабойнай працы.
- Судзіце па TCO, а не па цане.Смала, энергія, лом і час прастою зацямняюць разрыў у кошце паміж дзвюма машынамі на працягу іх жыцця.
Табліца 4 · Кантрольны ліст пакупніка
| Крытэрый | Што пацвердзіць |
|---|---|
| Ёмістасць | Максімальны аб'ём дэталі + рэалістычная сутачная прадукцыйнасць |
| Энергія | Сервапрывад, усталяваны кВт, выкарыстанне паветра і вады |
| Сумяшчальнасць матэрыялаў | Змест HDPE / PP / PVC / PA / PCR |
| Хуткасць пераключэння | Час змены формы, адна або некалькі штампаў |
| Пасляпродажная падтрымка | Гарантыя, ўстаноўка, навучанне, запчасткі |
| Бяспека і адпаведнасць | Светлавая заслона, CE, тэст на падзенне / UN, калі патрабуецца |
 Бесперапынны — адна станцыя 5 л
 Бесперапынны — адна станцыя 15 л
 Акумулятар — 60л для буйнагабарытных дэталяў
Мантаж, электраправодка і наладка
Лінія выдуўнага фармавання - гэта цяжкая ўстаноўка камунальных паслуг, і большасць затрымак пры запуску адбываецца з-за гатоўнасці пляцоўкі, а не самой машыны. Да прыбыцця машыны пацвердзіце неабходныя рэчы:
- Камунальныя паслугі.Правільнае электразабеспячэнне і правадка, чыстае сціснутае паветра пад неабходным ціскам, паток і ціск астуджальнай вады і гідраўлічныя злучэнні, дзе гэта магчыма.
- Сайт і падмурак.Роўны падлогу з намінальнай нагрузкай для вагі машыны, а таксама вольная прастора вакол валіка, экструдара і вынасу для працы і абслугоўвання.
- Паслядоўнасць уводу ў эксплуатацыю.Запусціце алейны помпа, нагрэйце машыну да патрэбнай тэмпературы (на працягу некалькіх гадзін з астуджальнай вадой), запусціце экструзію і рэгулятар таўшчыні сценкі, затым запусціце ручныя цыклы перад пераключэннем у аўтаматычны рэжым.
- Прыёмка (пробны запуск).Праверце выхад сухога цыклу, аднастайнасць таўшчыні сценкі, вагу дэталі і аздабленне, а таксама функцыі бяспекі перад падпісаннем.
Нашы інжынеры выязджаюць на ваш завод, каб усталяваць, увесці ў эксплуатацыю і навучыць аператараў, таму лінія дасягае стабільнай вытворчасці хутчэй, чым пры самастойнай устаноўцы.
Агульныя праблемы і іх ліквідацыю
Большасць дэфектаў выдувного фармавання ўзыходзіць да чатырох рычагоў - профілю таўшчыні сценкі, тэмпературы расплаву, сілы заціску і астуджэння. Гэтая табліца супастаўляе дэфекты, пра якія часцей за ўсё пытаюцца пакупнікі, на іх звычайныя прычыны і выпраўленні.
Табліца 5 · Дэфект супраць верагоднай прычыны і выпраўлення
| Дэфект | Верагодная прычына | Першае выпраўленне, каб паспрабаваць |
|---|---|---|
| Уцечка | Слабае зашчымленне / тонкая сценка зварнога шва | Адрэгулюйце профіль сцяны і адцісканне, час выдзімання |
| Нераўнамерная таўшчыня сценак | Профіль Parison выключаны / плашка не адцэнтравана | Перапрафілюйце прыбор, адцэнтруйце галоўку плашчака |
| Нестабільны прыход | Тэмпература расплаву / ход захоўвання | Праверце тэмпературныя зоны і ход захоўвання |
| Дымка / адбельванне | Тэмпература плаўлення або астуджэнне занадта агрэсіўныя | Адрэгулюйце тэмпературу расплаву і хуткасць астуджэння |
| Качалка | Базавае астуджэнне / ціск наддуву | Адрэгулюйце астуджэнне базы і ціск абдуву |
| Лішняя ўспышка | Недастатковы заціск / зношаная форма | Праверце сілу заціску, агледзіце форму |
| Перакос / дэфармацыя | Недастатковае астуджэнне | Павялічыць час астуджэння, знізіць тэмпературу вады |
Калі падае прадукцыйнасць, а не якасць, прычынай часцей з'яўляецца працэс захоўвання або астуджэнне, чым экструдар - гэта першае месца, дзе трэба шукаць. Пастаянныя ломы і незапланаваныя прыпынкі таксама з'яўляюцца самым вялікім схаваным фактарам для OEE, таму стабільнае кіраванне сцяной і надзейная аўтаматызацыя акупляюцца значна больш, чым асноўныя выдаткі.
Прагноз рынку на 2026–2030 гг
Попыт устойлівы і шырокі. Па дадзеных Grand View Research, сусветны рынак выдувных машын для пластыка быў прыкладна3,2 мільярда долараў ЗША ў 2024 годзе і, паводле прагнозаў, дасягне прыкладна 4,0 мільярда долараў да 2030 года, CAGR каля 4,2%. Рост абумоўлены ўпакоўкай, аўтамабільнымі кампанентамі, прамысловымі кантэйнерамі і аховай здароўяАзіяцка-Ціхаакіянскі рэгіён - найбуйнейшы рэгіён з прыблізна 39% рынку. Экструзія застаецца найбуйнейшым сегментам працэсу для прамысловых полых дэталяў, у той час як выдувное фармаванне ПЭТ лідзіруе ва ўпакоўцы для напояў.
Для пакупнікоў практычным сігналам з'яўляецца тое, што гэта рынак мадэрнізацыі, а не бум: рост сканцэнтраваны там, дзе машыны дадаюць эфектыўнасці, магчымасці перапрацоўкі і аўтаматызацыі. Вось чаму рашэнне аб куплі ў 2026 годзе датычыцца не асноўных характарыстык, а больш энергаэфектыўнасці, сумяшчальнасці з ПЦР, часу бесперабойнай працы і агульнай кошту валодання.
Атрымайце прапанову на машыну для выдзімання пластмас
Раскажыце нам пра свой прадукт, памер, палімер і штодзённую прадукцыйнасць — мы парэкамендуем правільны тып і канфігурацыю з рэальнымі характарыстыкамі і лічбамі цыкла.
Атрымаць прапанову Чат у WhatsAppЧаста задаюць пытанні
Што такое выдувная машына для пластыка?
Ён вырабляе пустотелые пластыкавыя вырабы шляхам награвання смалы, фармавання яе ў мяккую форму, надзіманне сціснутым паветрам у форме і астуджэння - вырабляючы бутэлькі, каністры, бочкі, бакі і кантэйнеры. Асноўнымі відамі з'яўляюцца экструзійнае, ін'екцыйнае і выдувное фармаванне пад ціскам.
Якія асноўныя тыпы выдувных машын?
Экструзія (EBM) для ручных і вялікіх дэталяў HDPE, ін'екцыйная (IBM) для маленькіх дакладных бутэлек і ін'екцыйная расцяжка (ISBM) для празрыстых ПЭТ-бутэлек. Машыны таксама апісваюцца як бесперапынныя, акумулятарныя, шматслойныя і сервоприводные/поўнасцю электрычныя.
Якія матэрыялы можна выкарыстоўваць?
ПНД і HMW-HDPE, PP, PVC і PA на экструзійных машынах; ПЭТ на ін'екцыйных расцяжных машынах. HDPE з'яўляецца стандартам для слоікаў, бочак і рэзервуараў; ПЭТ для празрыстых бутэлек.
Колькі каштуе выдувная машына для пластыка?
Кошт залежыць ад памеру дэталяў і сілы заціску, колькасці штампавых галовак, адзінкавых або шматслойных сценак і аўтаматызацыі. Маленькія машыны з адной станцыяй з'яўляюцца найбольш даступнымі; вялікія акумулятарныя барабанныя лініі каштуюць значна даражэй. Агульны кошт валодання — энергія, лом і тэхнічнае абслугоўванне — звычайна мае большае значэнне, чым кошт налепкі.
У чым розніца паміж экструзійным і выдувным фармаваннем?
Экструзія выціскае полы запор і раздзімае яго, робячы ручныя і вялікія дэталі. Ін'екцыйная прэс-форма спачатку фармуе дакладную нарыхтоўку, а затым выдзімае яе - ідэальна падыходзіць для маленькіх дакладных бутэлек, але не для ручак або вялікіх частак.
Як выбраць правільны памер машыны?
Пачніце з найбольшага аб'ёму запчастак і сутачнай прадукцыйнасці. Памножце магутнасць сухога цыклу на каэфіцыент карыснага дзеяння 0,75–0,85 і колькасць гадзін працы, каб праверыць рэальную ёмістасць, а затым выберыце адзіночную або падвойную станцыю або акумулятар для вялікіх дэталяў.
Як паменшыць дэфекты і лом?
Большасць дэфектаў звязана з таўшчынёй сценкі, тэмпературай расплаву, сілай заціску або астуджэннем. Дакладны кантроль таўшчыні сценкі, правільны танаж заціску і адпаведнае астуджэнне ліквідуюць большасць праблем з уцечкай, успышкамі, няроўнымі сценкамі і дэфармацыяй.
Ці вартыя цалкам электрычныя выдуўныя машыны ў 2026 годзе?
Цалкам электрычныя машыны і машыны з сервапрывадам скарачаюць спажыванне энергіі і паляпшаюць паўтаральнасць, таму яны хутчэй акупляюцца на энергаёмістых лініях з вялікім аб'ёмам. Для буйных прамысловых частак гідраўлічная машына з сервапрывадам часта дае найлепшы баланс энергазберажэння і высокай сілы заціску.
Заключэнне
Выбар машыны для выдзімання пластыка - гэта паслядоўнасць, а не адна спецыфікацыя: вызначэнне дэталі, памер выхаду, адпаведнасць тыпу працэсу, затым узважце энергію, аўтаматызацыю і падтрымку. Экструзія ахоплівае большасць прамысловых кантэйнераў, ін'екцыі падыходзяць для маленькіх дакладных бутэлек, а выдувное фармаванне валодае ПЭТ-напоямі - з сервапрывадамі і цалкам электрычнымі прывадамі, якія цяпер перасякаюць усе тры напоі. У 2026 годзе з'яўляюцца рашэнні, якія адрозніваюць добрую пакупку ад дарагойэнергаэфектыўнасць, сумяшчальнасць з ПЦР, аўтаматызацыя, OEE і агульны кошт валодання— падмацаваная рэальнай сэрвіснай падтрымкай. Зрабі гэта правільна, і машына заслужыць сваю падтрымку на працягу дзесяцігоддзя.