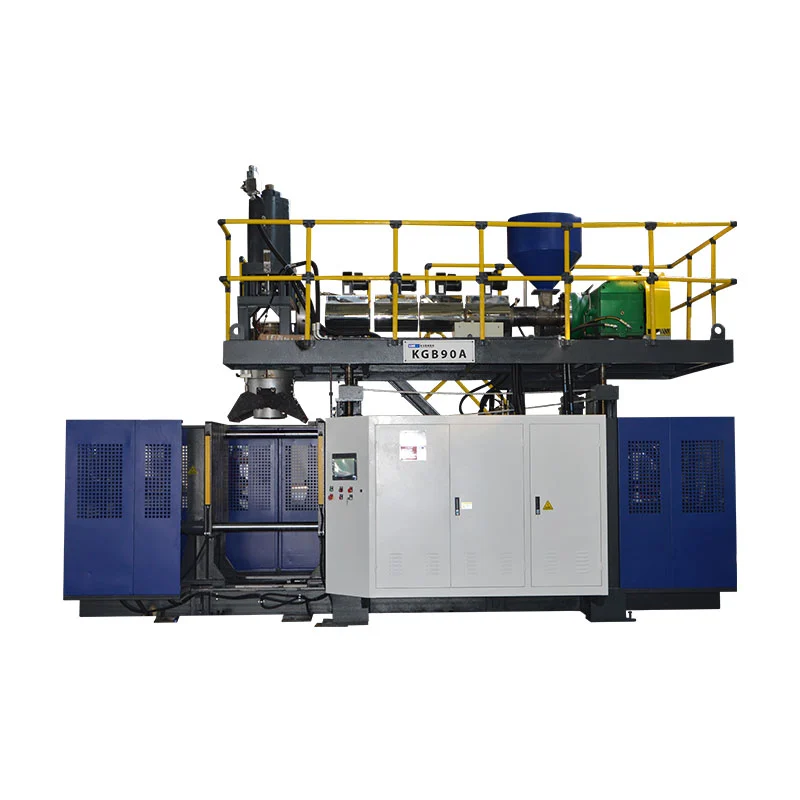
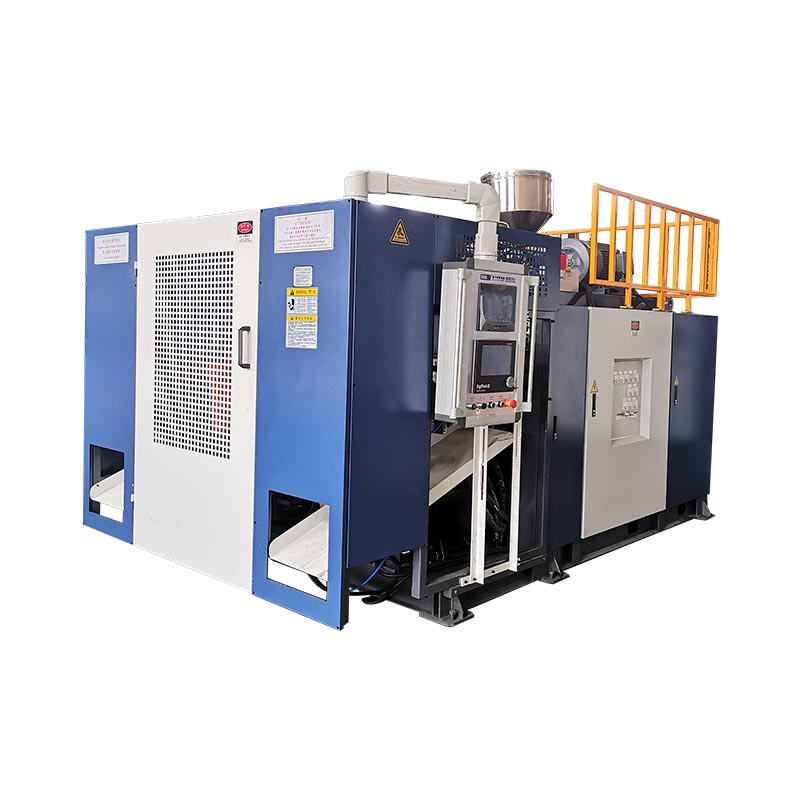
Выбірайце аўтаматычную выдуўную машыну па прадукце, які яна павінна даставіць, і па аперацыях, уключаных пасля фармавання, а не па слове «аўтаматычная» ў прапанове. Для экструзійна-выдувного фармавання ўкажыце смалу, інструменты, вынас, абрэзку, праверку і перадачу як адну вытворчую сістэму. Мы рэкамендуем зацвердзіць канфігурацыю ў адпаведнасці з прынятымі кантэйнерамі ў канчатковай кропцы разгрузкі, а не лічбу сухога цыклу ў каталогу.
Фармовачная машына можа запускаць аўтаматычны цыкл, пакуль людзі ўсё яшчэ здымаюць флешку, правяраюць бутэлькі або напаўняюць кардонныя скрынкі. Гэта можа быць правільным размяшчэннем для невялікага, зменлівага асартыменту прадукцыі. Гэта няправільная дамоўленасць, калі інвестыцыйная справа мяркуе, што гэтыя працоўныя месцы зніклі. Вызначце мяжу, перш чым параўноўваць цэны.
Пяць важных рашэнняў перад загадам
- Перад тым як параўноўваць узровень аўтаматызацыі, супастаўце працэс фармавання з дэталлю.
- Вызначце кожную аперацыю перадачы і аздаблення, у тым ліку працу, якая застаецца ўручную.
- Збалансуйце хуткасць фармавання з абрэзкай, праверкай і ёмістасцю ўпакоўкі.
- Выпрабуйце аднаўленне няспраўнасцяў і пераход, а не толькі бесперабойную вытворчасць.
- Параўнайце агульны кошт лініі за прымаемы кантэйнер пры тых жа ўмовах.

Што азначае «аўтамат» пры выдуўным фармаванні?
«Аўтаматычна» апісвае, як кантралююцца аперацыі. Ён не вызначае, як утворана пластыкавая частка. Аўтаматычная экструзійна-выдувная машына і машына для выдзімання ПЭТ-бутэлек могуць працаваць запраграмаванымі паслядоўнасцямі, але яны патрабуюць розных спосабаў падрыхтоўкі матэрыялу, інструментаў і аздаблення. Пакупнік, які шукае цалкам аўтаматычную выдувную машыну, павінен спачатку вырашыць пытанне аб працэсе.
Пры экструзійна-выдуўным фармаванні машына фармуе расплаўленую трубу, званую запаркай. Цвіль захоплівае гэтую трубку, а паветра ўтварае полую частку. Для выдувного фармавання ПЭТ выкарыстоўваецца нарыхтоўка, якая расцягваецца і надзімаецца. Гэтыя розныя пачатковыя формы тлумачаць, чаму інструкцыя па загрузцы ПЭТ-загатовак не з'яўляецца поўнай інструкцыяй па закупцы лінейкі бутэлек з мыйным сродкам з ПНД.
| Рашэнне | Экструзійна-выдувное фармаванне | ПЭТ расцяжка выдувное фармаванне |
|---|---|---|
| Стартавая форма | Экструдаваны расплаўлены запар | ПЭТ нарыхтоўка |
| Агульны кантэкст пакупкі | ПНД бутэлькі, кантэйнеры і прамысловыя полыя дэталі | Празрыстыя бутэлькі для напояў, зробленыя з нарыхтовак |
| Пытанні аўтаматызацыі | Вызваленне дэталі, выдаленне ўспышкі, абразанне, тэставанне і перадача | Апрацоўка нарыхтовак, паслядоўнасць нагрэву/выдзімання і перадача бутэлек |
Спасылка на працэс:Кіраўніцтва па выдувной машыне Kinggle. Геаметрыя прадукту і клас смалы вызначаюць канчатковы выбар працэсу.
Падзяліце станок, клетку і лінію
Аўтаматычны цыкл на ўзроўні машыны ахоплівае ўзгодненую паслядоўнасць фармавання. Аўтаматызаваная ячэйка дадае вызначаную апрацоўку або аздабленне вакол гэтай машыны. Вытворчая лінія злучае паслядоўныя аперацыі праз узгодненыя межы прынятых прадуктаў. Упакоўка можа знаходзіцца ўнутры гэтай мяжы або можа заставацца асобнай фабрычнай аперацыяй.
Гэта карысныя адрозненні пры пакупках, а не абяцанне, што ўсе пастаўшчыкі выкарыстоўваюць аднолькавую тэрміналогію. Змесціце фактычныя аперацыі ў спецыфікацыі. «Цалкам аўтаматычны» без спісу абсталявання пакідае занадта шмат месца для розных інтэрпрэтацый.
Мы аддаем перавагу канкрэтнаму апісанню, напрыклад, "аўтаматычнае фармаванне, арыентаваны вынас, выдаленне бляху і праверка на герметычнасць", а не шырокаму цэтліку. Ён падказвае пакупніку, дзе з'яўляецца гатовы прадукт і што яшчэ патрабуе ўвагі. Папаўненне матэрыялу, адбор пробаў, апрацоўка лому і замена скрынак таксама маюць патрэбу ў гаспадарах, нават калі звычайная паслядоўнасць фармавання праходзіць без паўторнай ручной апрацоўкі.
Сапраўды гэтак жа аўтаматычнае кіраванне - гэта не тое самае, што цалкам электрычны прывад. Тып прывада, размяшчэнне станцыі, колькасць галавы і аб'ём аўтаматызацыі - асобныя выбары. Праверце кожны ў адпаведнасці з заданнем замест таго, каб разглядаць іх як адну спецыфікацыю прэміум-класа.
Пачніце з дэталі і графіка вытворчасці
Намінальнага аб'ёму бутэлькі недастаткова, каб вызначыць яе вытворчасць. Вузкая круглая бутэлька і кантэйнер з шырокай ручкай могуць утрымліваць аднолькавы аб'ём вадкасці, але патрабуюць розных формаў, інструментаў для вынасу і падставак. Лінія павінна адпавядаць сапраўднай знешняй форме, а не абстрактнаму «прадукту 2 л».
Пачніце з чарцяжа дэталі і гатовага стану, чаканага пры разгрузцы. Запішыце аздабленне гарлавіны, адкрыццё ручкі, памеры цела, мэтавую вагу і крытычныя патрабаванні да якасці. Пацвердзіце дакладны клас смалы, каляровую ўпакоўку і ўзгодненыя ўмовы перапрацоўкі або перамолкі. Гэтыя дэталі робяць прапанаванае выпрабаванне адпаведным меркаванай працы.
Перавядзіце план продажаў у патрабаванні да вытворчасці
Вызначце прынятыя кантэйнеры за змену разам з колькасцю змен, памерам партыі і частатой змены. Высокая пагадзінная стаўка менш карысная, калі для большасці заказаў патрэбны кароткія наклады і значная змена інструментаў. Больш павольная, але прасцейшая для змены клетка можа лепш адпавядаць гэтай вытворчай сумесі. Ніводная выснова не можа быць зроблена толькі на падставе максімальнага выпуску каталога.
Пералічыце сямейства прадуктаў, а не толькі першую бутэльку. Вызначце самую шырокую частку, самую цяжкую частку і частку, якую цяжэй за ўсё захапіць або абрэзаць. Гэта могуць быць розныя SKU. Затым вырашыце, якія прадукты павінны працаваць на першапачатковай зборцы, а якія патрабуюць будучых інструментаў або асобнага абсталявання.
- Замарозіць тэставы артыкул:перагляд чарцяжа, смала, гатовая вага і неабходныя выпрабаванні.
- Усталюйце ўмовы дастаўкі:абрэзаны, правераны, арыентаваны, падлічаны або запакаваны.
- Вызначце расклад:добрыя кантэйнеры за змену, працоўны час і запланаваныя змены SKU.
- Праверце сямейства інструментаў:прэс-формы, крок галоўкі, захопныя прыстасаванні, абразанне гнёздаў і выпрабавальныя ўшчыльнення.
- Зацвердзіць канверт ячэйкі:камунальныя паслугі, ахова, доступ да паслуг і паток прадукцыі.
Колькасць станцый, выпускныя адтуліны і паражніны патрабуюць асобнага агляду. Дзве станцыі не азначаюць дзве разеткі. Выдуўная машына з некалькімі галовкамі не робіць кожную форму бутэлькі сумяшчальнай з выхадным адрэзкам. Шматслойная галава апісвае канструкцыю сцен, а не колькасць гатовых кантэйнераў на падзею.
Кінгланекалькі галоў супраць некалькіх паражнін накіроўвалайтлумачыць гэтыя адрозненні канфігурацыі. Скарыстайцеся гэтым аглядам перад выпраўленнем макета аўтаматызацыі. Пасля ўстаноўкі паражнін абсталяванне для вынасу і аздаблення павінна захаваць кожнае становішча шляхам перадачы і праверкі якасці.
Такім чынам, найбольш карысны запыт уключае ў сябе чарцёж, спецыфікацыю матэрыялу, графік вытворчасці і вызначэнне якасці. Для лініі вытворчасці бутэлек HDPE запыт на «аўтаматычную машыну для вырабу пластыкавых бутэлек» без гэтых уводаў не можа вызначыць правільны аб'ём лініі.
Праверце машынныя сістэмы, якія задаюць якасць прадукцыі
Аўтаматызацыя далейшага патоку не можа адрамантаваць няўстойлівую запорку, непрыдатную адшчыпленне або дэталь, якая пакідае форму занадта мяккай для апрацоўкі. Працэс фармавання павінен вырабляць паўтаральны выраб, перш чым сістэма перадачы зможа даць паўтаральныя вынікі. У адваротным выпадку робат стане дакладным спосабам перамяшчэння супярэчлівых частак.
Важныя часткі выдувной машыны ўключаюць экструдар, галоўку, заціскны блок, сістэму выдзімання, контуры астуджэння і элементы кіравання. Праглядзіце іх уклад у зацверджаную частку, а не выбірайце толькі па назвах кампанентаў. Прызнаны брэнд ПЛК, напрыклад, не ўстанаўлівае пастаўленыя функцыі рэцэпту або сувязь па плыні.
| сістэма | Што перагледзець | Доказы для запыту |
|---|---|---|
| Экструзія і галоўка | Прыдатнасць смалы, валавы попыт і баланс на выхадзе | Узоры вытворчасці і ідэнтыфікаваныя матэрыяльныя ўмовы |
| Парыжскі кантроль | Размеркаванне сцен у крытычных месцах часткі | Вымярэнні ў залежнасці ад пазіцыі і захаваны рэцэпт |
| Форма і заціск | Падганянне інструментаў, адцісканне і вызваленне | Зацверджаныя чарцяжы і праверка фасонных частак |
| Астуджэнне і апрацоўка | Цвёрдасць часткі ў запланаваных кропках адключэння і захопу | Пробная перадача з фактычнай часткай |
| Элементы кіравання | Паслядоўнасць, сігналы трывогі, аб'ём рэцэптаў і сігналы ўніз па плыні | Дэманстрацыя функцый і спіс інтэрфейсаў |
Канкрэтная спасылка: 2-літровая аднастанцыйная машына Kinggle
TheСтаронка прадукту KGB2Lпералічвае максімальную ёмістасць кантэйнера 2 л, шнек 50 мм, плаўленне HDPE 30 кг/г і максімальны памер формы 360 × 380 мм. Ён таксама апісвае канфігурацыі з двума, трыма і чатырма выхадамі для меншых бутэлек аб'ёмам 100 мл–1 л. Гэтыя значэнні дапамагаюць праверыць прапанаваную працу; яны не замяняюць агляд інструментаў.
На той жа старонцы пазначана 600 ПК/гадз як «Выхад (сухі цыкл)». Гэта не з'яўляецца прынятым выхадам ідэнтыфікаванай бутэлькі з шампунем, формы і фінішнай лініі. Вытворчае патрабаванне патрабуе фактычнага матэрыялу, часу астуджэння, актыўных пазіцый і стану праверкі. Разглядайце запіс сухога цыклу як апублікаваную спасылку на рух.
Для прапановы з некалькімі выхадамі праверце сумесную агульную масу, а таксама адпаведнасць паражніны. Вага гатовай бутэлькі не ўключае ўспышку, якую таксама падае экструдар. Больш гандлёвых кропак можа павялічыць попыт на экструзію, астуджэнне і аздабленне разам. Толькі падлік галавы не можа вызначыць прыдатную вытворчасць.
Мы зацвердзім сістэму фармавання толькі пасля таго, як вымярэнні крытычных частак і паводзіны перадачы стануць стабільнымі пры ўзгодненых умовах. Даданне канвеера да вырашэння гэтых праблем пасоўвае праблему далей. Для насценнага размеркавання выкарыстоўвайцекіраўніцтва па праграмаванні parisonпобач з чарцяжом вырабы.
Пакажыце лінію ад кармлення да прынятай тары
Самая жорсткая спецыфікацыя для аўтаматызацыі выдувного фармавання суправаджае прадукт на кожнай аперацыі. У ім гаворыцца, што кожны модуль атрымлівае, што ён дае і каму належыць падключэнне да наступнага модуля. Гэта больш карысна, чым доўгі спіс робатаў, канвеераў і датчыкаў без узгодненых межаў працэсу.
Кінгл апублікаваўмагчымасці аўтаматызацыіуключае наступную абрэзку, праверку і ўпакоўку. Для праекта бутэлькі перавядзіце гэтую магчымасць у пэўны аб'ём. Аўтаматычнае выдаленне бляшак, абразанне гарлавіны, праверка на герметычнасць і ўпакоўка - розныя функцыі; ніхто не павінен моўчкі меркавацца з прысутнасці іншага.
| Аперацыя | Пытанне для вырашэння | Праверка прыёмкі |
|---|---|---|
| Кармленне | Хто забяспечвае транспарціроўку, змешванне і кантроль узроўню матэрыялу? | Зацверджаны матэрыял дасягае бункера без незапланаванага перапынку пастаўкі. |
| На вынас | Дзе захопліваецца дэталь і якая арыентацыя пакідае блок? | Няма прапушчанай перадачы або непрымальнай маркіроўкі на тэставым артыкуле. |
| Дефлация і абрэзка | Якія функцыі ўспышкі і аздаблення выдалены? | Неабходныя грані, адтуліны для гарлавіны і ручкі адпавядаюць вызначэнню дэталі. |
| Праверка і адбракоўка | Якія тэсты з'яўляюцца ўбудаванымі і як падзяляюцца няўдалыя часткі? | Узгодненыя ўзоры выкліку вызначаюцца і накіроўваюцца правільна. |
| Транспарціроўка і ўпакоўка | У якім стане і ў якім парадку бутэлька павінна дабрацца да наступнай станцыі? | Перадача, назапашванне і канчатковы падлік працуюць па ўзгодненым тарыфе. |
Дайце кожнай мяжы аднаго названага ўладальніка інтэграцыі. Калі пастаўшчык машыны забяспечвае вынас, а іншы пастаўшчык забяспечвае тэстар на герметычнасць, нехта ўсё роўна павінен зацвердзіць арыентацыю бутэлькі, вышыню перадачы, адлегласць і кантроль рукапаціскання. Купля сумяшчальных на выгляд модуляў - гэта не тое самае, што купля інтэграванай ячэйкі.
Пагадзіцеся, як паказваюцца «гатова», «прысутнічае дэталь», «цыкл завершаны» і ўмовы няспраўнасці, калі гэтыя сігналы неабходныя. Вызначце, які кантролер ініцыюе прыпынак і які блок паведамляе аб ініцыявальнай няспраўнасці. Дакладная архітэктура залежыць ад праекта, але адказнасць не можа заставацца расплывістай.
Праверце паток лому асобна ад маршруту прыёмкі прадукту. Выдаленая ўспышка патрабуе збору і ўзгодненай утылізацыі. Паўторнае выкарыстанне залежыць ад патрабаванняў да матэрыялу і прадукту; аўтаматычнае падключэнне шліфавальнай машыны не прадугледжвае адсотка перамолу. Трымайце рэцэпт матэрыялу пад кантролем.
Для праверкі на герметычнасць бутэлькі вызначце метад выпрабаванняў, прыстасаванне, стан герметычнасці і ўзгодненыя кантрольныя ўзоры. Тэставая станцыя павінна рабіць больш, чым паказваць зялёны вынік. Ён павінен надзейна аддзяляць няспраўнасці і запісваць колькасць, не дазваляючы адбракаваным дэталям незаўважаным вяртацца на канвеер добрай прадукцыі.
Чарцёж аб'ёму таксама павінен паказваць доступ да тэхнічнага абслугоўвання і замены формы. Выкарыстоўвайце KinggleКіраўніцтва па ўтыліце і фабрыцыкаардынаваць энергію, паветра, ваду і прастору з усімі ўключанымі дапаможнымі сродкамі.
Перадача можа абмежаваць выхад раней, чым фармовачная машына
Вытворчая лінія выдуўнага фармавання забяспечвае толькі тое, што можа вытрымаць яе звязаныя аперацыі. Самы хуткі модуль не можа бясконца кампенсаваць больш павольны трымер, тэстар або ўпаковачную станцыю. Буферы даюць лініі час для аднаўлення пасля кароткага перапынку; яны не ліквідуюць пастаяннае неадпаведнасць ёмістасці.
Спачатку пастаўце аднолькавую стаўку для кожнага абсталявання. Ці азначае гэты лік падзеі фармавання, валавыя часткі, правераныя дэталі або прынятыя кантэйнеры? Ці ахоплівае гэта толькі бесперапынны ход, ці ўключае папаўненне і звычайныя прыпынкі? Параўноўвайце стаўкі толькі пасля таго, як гэтыя азначэнні супадаюць.
Спраўны прыклад з відавочнай вытворчай асновай
Разгледзім прапанаваную лінію, якая выпускае 480 кантэйнераў у гадзіну пасля фармоўкі і абрэзкі. Выкажам здагадку, што аднапазіцыйнаму тэстэру герметычнасці патрабуецца 8 секунд для поўнай паслядоўнасці загрузкі, праверкі, прыняцця рашэння і разгрузкі. Яго ідэальная прадукцыйнасць складае 3600 ÷ 8 = 450 кантэйнераў у гадзіну. Гэта дапушчэнні пры планаванні, а не вымераныя вынікі машыны Kinggle.
Хуткасць паступлення: 480/г · Ідэальная прадукцыйнасць тэстара: 450/г · Назапашванне: 30/г
Нават калі тэстар не спыняецца, паступаючыя дэталі перавышаюць яго магутнасць на 30 кантэйнераў у гадзіну. Буфер з 15 пазіцыямі, якія можна выкарыстоўваць, запоўніцца за 15 ÷ 30 = 0,5 гадзіны або 30 хвілін. Запуск лініі з пустым канвеерам можа зрабіць кароткую дэманстрацыю здавальняючай. Дысбаланс усё яшчэ існуе.
Цяпер разгледзім поўную прыпынак тэстара. Пры меркаванай хуткасці паступлення 480/гадз дэталі паступаюць з хуткасцю 8 у хвіліну. Тыя ж 15 свабодных пазіцый забяспечваюць толькі 15 ÷ 8 = 1,875 хвіліны, прыкладна 113 секунд, да таго, як буфер запоўніцца. Хуткасць назапашвання пры запаволенні і пры поўнай прыпынку розная.
Гэтыя разлікі карысныя, толькі калі пазіцыі сапраўды прыдатныя. Бутэлька, якая перакульваецца, дакранаецца да ахоўніка або не можа захаваць неабходную арыентацыю, не стварае сапраўднага буфернага становішча. Сродкам кіравання таксама патрабуецца ўзгоднены адказ, перш чым будзе дасягнуты бяспечны ліміт назапашвання.
Праверце геаметрыю, а таксама хуткасць
Інструменты для вымання і канвееры павінны апрацоўваць дэталь у яе фактычным стане выпуску. Вызначце паўторнае месца захопу. Перад наступнай перадачай праверце, ці забяспечвае шыйка, цела або ўспышка гэта месца, і ці выдаляе яго абрэзка. Функцыя, даступная пры першым прыёме, можа не існаваць пры другім.
Мы вырашылі б гэты ланцужок даных, перш чым павялічваць хуткасць машыны. Лінія, якая перадаецца з разумнай хуткасцю і прадказальна аднаўляецца, з'яўляецца лепшым вытворчым актывам, чым тая, якая патрабуе шматразовага ручнога перастаноўкі. Пераважным рашэннем могуць быць перагледжаныя інструменты, іншая паслядоўнасць перадачы або дадатковая прапускная здольнасць, а не больш хуткі цыкл фармавання.
Нарэшце, падлічыце прынятыя кантэйнеры пасля ўзгодненага пункта агляду. Захоўвайце валавыя паказчыкі перадачы для дыягностыкі, але не выкарыстоўвайце іх у якасці паказчыка адгрузкі. Кінглакіраўніцтва па прыёмцы на заводзетлумачыць, чаму ідэнтычнасць прадукту, межы падліку і час назірання адносяцца да аднаго запісу.
Дакажыце, што лінія можа аднаўляць і змяняць прадукты
Плаўны аўтаматычны ход сведчыць толькі аб адным працоўным стане. Вытворчасць таксама ўключае папаўненне, няўдалыя перадачы, адхіленыя дэталі, заблакаваныя канвееры і змены прадукту. Гэтыя падзеі заслугоўваюць месца ў плане прыняцця, таму што адказ вызначае, ці вяртаецца клетка да кантраляванай вытворчасці.
Што тычыцца завода, то мы паставілі б аднаўленне няспраўнасцей перад дэманстрацыяй адшліфаванай машыны. Калі бутэлька прамахнулася, наступнае пытанне не ў тым, як хутка хто-небудзь зможа яе вярнуць. Пытанні заключаюцца ў тым, што выявіла промах, які рух спыніўся і як клетка пацвярджае вядомы стан перад перазапускам. Паўторная карэкцыя рукі - гэта сімптом, які трэба даследаваць, а не звычайная аўтаматычная праца.
Калі танкасценная бутэлька перакульваецца пасля выпуску, мы правяраем счапленне і стан апоры, перш чым змяняць некалькі налад працэсу. Праверце калянасць дэталі пры перадачы, кропкі кантакту з прыстасаваннем і паслядоўнасць руху. Затым паспрабуйце адну кантраляваную карэкцыю і праверце дэталь яшчэ раз. Большы ціск захопу можа стварыць іншы дэфект замест выпраўлення першага.
Тая ж дысцыпліна прымяняецца, калі ўцечка адбракоўваецца. Захавайце пашкоджаныя ўзоры і вызначце месца і час. Праверце тэставае ўшчыльненне і стан прыстасавання побач з адлітай гарлавінай і адцісканнем. Праверка герметычнасці злучэння і герметычнасць кантэйнера патрабуюць розных выпраўленняў. Змена рэцэпту фармоўкі без падзелу гэтых прычын можа страціць час і схаваць няспраўнасць.
Вызначце аднаўленне да ўзнікнення няспраўнасці
- Запішыце першапачатковую няспраўнасць, закрануты модуль і становішча прадукту.
- Давесці камеру да стану, вызначанага зацверджаным праектам кантролю і бяспекі.
- Папрасіце ўпаўнаважаны персанал ліквідаваць няспраўнасць у адпаведнасці з прадпісанай працэдурай ізаляцыі і доступу.
- Узгадніце дэталі ў месцах перадачы, праверкі і адхілення перад перазапускам.
- Працягніце ўзгодненую паслядоўнасць аднаўлення, затым праверце неабходныя праверкі прадукту.
Гэта этапы планавання, а не дазвол на ўваход у ахоўнае абсталяванне або абыход блакіроўкі. Інтэграваная ячэйка патрабуе ацэнкі рызыкі, якая ахоплівае ўзаемадзеянне модуляў і прадказальныя ўмяшанні.ISO 12100:2010устанаўлівае агульныя прынцыпы ацэнкі рызыкі машын і зніжэння рызыкі; у праекце таксама павінны быць вызначаны прыдатныя патрабаванні да машыны і прызначэння.
Захаваны рэцэпт - гэта не абавязкова поўная замена
Рэцэпт можа запомніць тэмпературу і рухі фармоўкі, у той час як зборшчык, гняздо для абрэзкі і тэстар застаюцца адрэгуляванымі ўручную. Спытайце, якія пазіцыі захоўваюцца, якія матарызаваныя, а якія патрабуюць фізічнай змены інструментаў. Тэхнэдакументацыя па аўтаматызацыі працэсаўдае галіновы прыклад налад, звязаных з фарматам, для пазіцый выбару, дэфлэшавання і тэстара на ўцечку. Гэта ілюструе вобласць, якую трэба ўказаць; ён не ўсталёўвае гэтыя функцыі на кожнай машыне.
Вызначце час пераходу ад канчатковай прынятай часткі аднаго фармату да першай прынятай часткі наступнага ў адпаведнасці з узгодненым метадам. Асобна запісвайце працу з інструментамі, наладкі, пераход матэрыялу і выпуск якасці. Гэта паказвае, што насамрэч эканоміць больш хуткае адкліканне рэцэпту, а што застаецца механічнай або тэхналагічнай задачай.
Параўнайце кошт за прымаемы кантэйнер, а не аўтаматызаваныя этыкеткі
Параўнанне паўаўтаматычнай і цалкам аўтаматычнай выдувной машыны павінна пачынацца з таго ж прадукту і графіка вытворчасці. У адваротным выпадку больш танная цана можа проста выключаць апрацоўку, тэставанне або ўпакоўку, якія ўваходзяць у іншую цытату. Параўнайце роўныя межы дастаўкі, перш чым параўноўваць агульны аб'ём абсталявання.
Аўтаматызацыя найбольш апраўданая, калі яна здымае пэўныя паўтаральныя абмежаванні. Гэта можа быць выдаленне ўспышкі ўручную, непаслядоўная перадача, цяжкая перадача кантролю або аперацыя ўпакоўкі, якая не можа паспяваць. Купля дадатковых сродкаў аўтаматызацыі без вызначэння абмежавання можа павялічыць колькасць работ па тэхнічным абслугоўванні і пераналаджванні без паляпшэння прынятай прадукцыі.
Трымайце мяжу выдаткаў такой жа шырокай, як і мяжа выхаду
Кошт за прыняты кантэйнер = агульны кошт у рамках узгодненых межаў вытворчасці ÷ прынятыя кантэйнеры, пастаўленыя ў межах гэтых межаў
Лічнік павінен уключаць выдаткі, якія адносяцца да параўнання: матэрыялы, праца, камунальныя паслугі, інструменты, тэхнічнае абслугоўванне і абраны капітал або накладныя выдаткі. Выкарыстоўвайце адзін і той жа метад уліку для абодвух варыянтаў. Ніжэйшы робат не з'яўляецца бясплатным, таму што яго кошт знаходзіцца па-за межамі расцэнкі фармовачнай машыны.
Пералічыце перыядычныя задачы чалавека. Хтосьці ўсё яшчэ можа папаўняць матэрыялы, перамяшчаць лом, узоры дэталяў, замяняць кардонныя скрынкі, абслугоўваць інструменты і рэагаваць на сігналы трывогі. Ацаніце нагрузку на працягу звычайнай змены, а не толькі падчас аўтаматычнай паслядоўнасці. Вырашыце, ці можа аператар бяспечна абслугоўваць больш чым адну ячэйку без затрымкі праверкі або аднаўлення.
Выкарыстоўвайце электрычную энергію ў кВт/гадз за перыяд назірання і прынятыя кантэйнеры за той жа перыяд. Магутнасць у кВт - гэта іншая велічыня. Уключыце ўзгодненыя дапаможныя прылады пры параўнанні поўнай лінейкі, асабліва калі паміж прапановамі замяняецца кампрэсар, ахаладжальнік або шліфавальная машына. Theкіраўніцтва па патрабаванням да камунальных паслугтлумачыць, чаму падключаная магутнасць і працоўны попыт таксама павінны заставацца асобнымі.
Для частай змены фармату вывучыце прыстасаванні і запасныя інструменты, неабходныя для кожнага SKU. Больш нізкая першапачатковая цана ячэйкі можа быць кампенсавана складанымі пераходамі або дэталямі дадатковага фармату. І наадварот, складаная сістэма перадачы можа апынуцца непатрэбнай для малатыражнай прадукцыі з практычнай ручной аздабленнем.
Мы рэкамендуем ранжыраваць прапановы па вытворчых абмежаваннях, якія яны здымаюць, прынятым вывадзе, які яны могуць праверыць, і перыядычнай працы, якую яны пакідаюць пасля сябе. Больш аўтаматызаваная клетка займае сваё месца, калі гэтыя перавагі адпавядаюць рэальнаму раскладу завода. «Беспілотнасць» - не дастатковы фінансавы аргумент.
Папытаеце канфідэнцыяльныя выпадкі, а не універсальную патрабаванне акупнасці. Параўнайце чаканы попыт, больш нізкі ўзровень выкарыстання і больш частыя змены, выкарыстоўваючы ўласныя выдаткі пакупніка. Гэта робіць інвестыцыйнае рашэнне карысным нават пры змене аб'ёмаў продажаў або асартыменту прадукцыі.
Зацвердзіце канфігурацыю перад размяшчэннем замовы
Пераўтварыце абраную канцэпцыю ва ўзгоднены спіс абсталявання, план вочак і пратакол прыёмкі перад заказам на куплю. Самая дарагая неадназначнасць часта не адсутнічае датчык. Гэта мяжа, якую кожны з бакоў лічыў чужой.
Для праекта кампактнай бутэлькіАднастанцыйная платформа 2 лпрапануе канкрэтную адпраўную кропку. Яго апублікаваны канверт з формай і меншыя бутэлькі з некалькімі разеткамі дазваляюць зрабіць першапачатковы агляд. Фактычны малюнак, смалы, размяшчэнне галавы і прыцэл вызначаюць прапанаваную зборку. Не выбірайце гэтую канфігурацыю толькі з аб'ёму.
Зрабіце пробную версію адказам на пытанні пакупкі
Выпрабаванне павінна выкарыстоўваць узгодненае вызначэнне прадукту і ўключаць аперацыі, якія падтрымліваюць цытуемы вынік. Калі праверка на герметычнасць або абрэзка з'яўляюцца часткай мяжы дастаўкі, прадэманструйце гэта з дапамогай клеткі, а не прадстаўляйце не звязаны аўтаномны цыкл. Захоўвайце ідэнтычнасць узору, дзе некалькі пазіцый могуць схаваць слабы выхад або паражніну.
Запіс прыёмкі павінен звязваць кожную прэтэнзію з метадам, мяжой і назіраным вынікам. Такое слова, як "выканана", без асноўнай умовы не можа кіраваць уводам у эксплуатацыю на заводзе пакупніка. TheKinggle FAT кіраўніцтвазабяспечвае больш поўную аснову для гэтых доказаў.
- Стварыце асобу:станок, інструменты, версія кіравання і ўключаныя модулі.
- Умовы выпрабаванняў:прадукт, смала, актыўныя пазіцыі і ўмовы карыснасці.
- якасць:крытычныя вымярэнні, функцыянальныя выпрабаванні і прычыны адмовы.
- Прадукцыйнасць лініі:прыняты падлік, перыяд назірання, прыпынкі і ўмяшанні.
- Аднаўленне:узгодненыя сцэнары няспраўнасцяў і прадэманстраваная паслядоўнасць перазапуску.
- Перадача:чарцяжы, кіраўніцтва, інфармацыя аб інструментах, рэзервовыя копіі і адкрытыя элементы.
Аддзяліце прыёмку на заводзе ад прыёмкі на месцы, калі паслугі завода або абсталяванне іншых вытворцаў не могуць быць прайграныя перад адпраўкай. Загадзя вызначце астатнія праверкі і прызначыце адказных. Завадское выпрабаванне не павінна спакойна патрабаваць праверкі ўмоў, якіх яно не ўключала.
Навучанне павінна ахопліваць звычайныя аперацыі і аўтаматызацыю працоўных месцаў. Аператары павінны распазнаць няўдалую перадачу, інтэрпрэтаваць першапачатковы сігнал і прытрымлівацца зацверджанага метаду аднаўлення. Тэхнічнае абслугоўванне патрабуе чарцяжоў, інфармацыі аб зношваемых дэталях і доступу, неабходных для падтрымкі клеткі.
Абмяркуйце канфігурацыю аўтаматычнага экструзійнага выдуўнага фармавання з Kinggle.Адпраўце празстаронка запыту аб праекце.
Кантакты:sales@kinggle.com · +86-574-87103665. Вызначаны прадукт і мяжа лінейкі робяць праверку канфігурацыі больш карыснай, чым толькі запыт цаны машыны.
Часта задаюць пытанні
Аўтаматычная выдувная машына - гэта тое ж самае, што поўная вытворчая лінія?
Не. Аўтаматычная машына можа кіраваць рухамі фармоўкі, у той час як выдаленне, абразанне, праверка або ўпакоўка прадукту застаюцца асобнымі. Поўная вытворчая лінія вызначае перадачу, кантроль і мяжу якасці паміж гэтымі аперацыямі. Папытаеце спіс абсталявання і макет, якія ідэнтыфікуюць кожны ўключаны модуль, заданне ўручную і выключаную паслугу. Спецыфікацыя пакупкі, а не слова "аўтаматычна", вызначае, што паступіць.
Ці па-ранейшаму патрэбныя аператары для цалкам аўтаматычнай выдувной машыны?
так. Папаўненне матэрыялаў, адбор якасных пробаў, змены інструментаў, тэхнічнае абслугоўванне і ліквідацыя няспраўнасцяў па-ранейшаму патрабуюць прызначэння абавязкаў. Аўтаматызацыя можа пазбавіцца ад паўтаральнай апрацоўкі, не выдаляючы кожную вытворчую задачу. Сплануйце штат на поўную змену і фактычную схему абслугоўвання, уключаючы ўпакоўку і апрацоўку лому. Не выводзьце ацэнку працоўнай сілы з кароткай дэманстрацыі, падчас якой дапаможны персанал застаецца па-за кадрам камеры.
Ці ўваходзіць у стандартную камплектацыю аўтаматычная дэфлацыраванне, праверка бутэлькі на герметычнасць і ўпакоўка?
Не думайце, што яны ёсць. Прапановы павінны ідэнтыфікаваць кожную аперацыю, пастаўленае абсталяванне, спецыфічны для прадукту інструмент, метад выпрабаванняў і спосаб адбракоўкі. Блок вывазу - гэта не тэстар герметычнасці, а аўтаматычны канвеер - не аўтаматычная сістэма ўпакоўкі. Для кожнага цытуемага модуля спытайце, якую незавершаную ўмову ён атрымлівае і якую прынятую ўмову забяспечвае.
Ці можна аўтаматызаваць існуючую экструзійна-выдуўную машыну?
Магчыма, але мэтазгоднасць залежыць ад існуючай сістэмы кіравання, аховы, даступнай прасторы, адкрыцця формы, выпуску прадукту і арганізацыі перадачы. Дэталь таксама павінна адпавядаць прапанаваным прыстасаванням для захопу, абрэзкі і кантролю. Праверце ўсю клетку, перш чым купляць робата або канвеер асобна. Мадэрнізацыя павінна ўключаць вызначаную адказнасць за інтэграцыю, абноўленую ацэнку рызыкі і ўзгодненыя выпрабаванні вытворчасці.
Як пакупнікі павінны праверыць прадукцыйнасць аўтаматычнай лініі?
Падлічыце прынятыя кантэйнеры ва ўзгодненай канчатковай кропцы разгрузкі на працягу пэўнага перыяду назірання. Вызначце смалу, прадукт, форму, актыўныя пазіцыі, утыліты і ўключаныя наступныя аперацыі. Захоўвайце адхіленні, прыпынкі і ручныя ўмяшанні ў запісе. Паведамляйце аб валавым аб'ёме вытворчасці асобна ад прынятай лініі. Каталожнае значэнне сухога цыклу не з'яўляецца заменай для гэтага вытворчага выпрабавання.